English
 Español
 Deutsch

Shuangqisi-Form
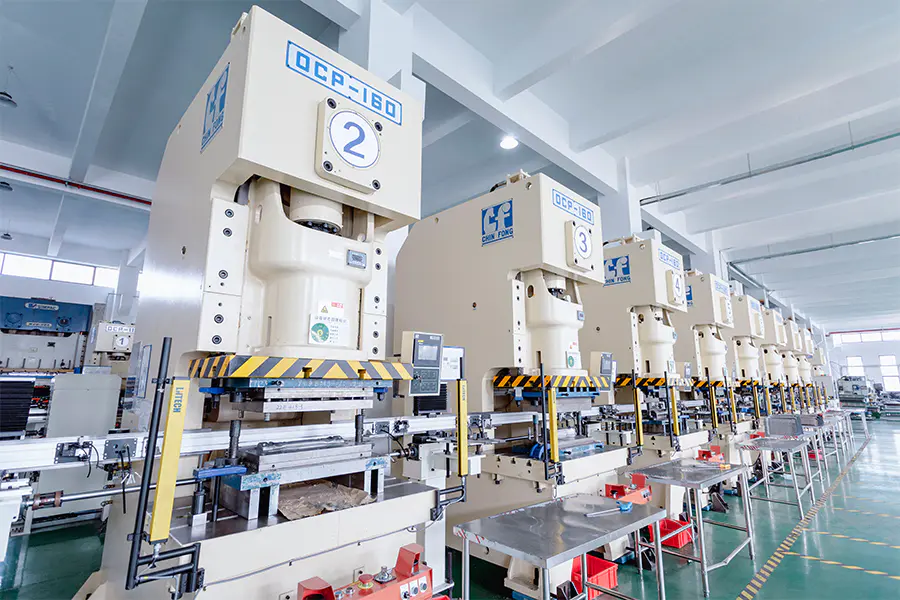
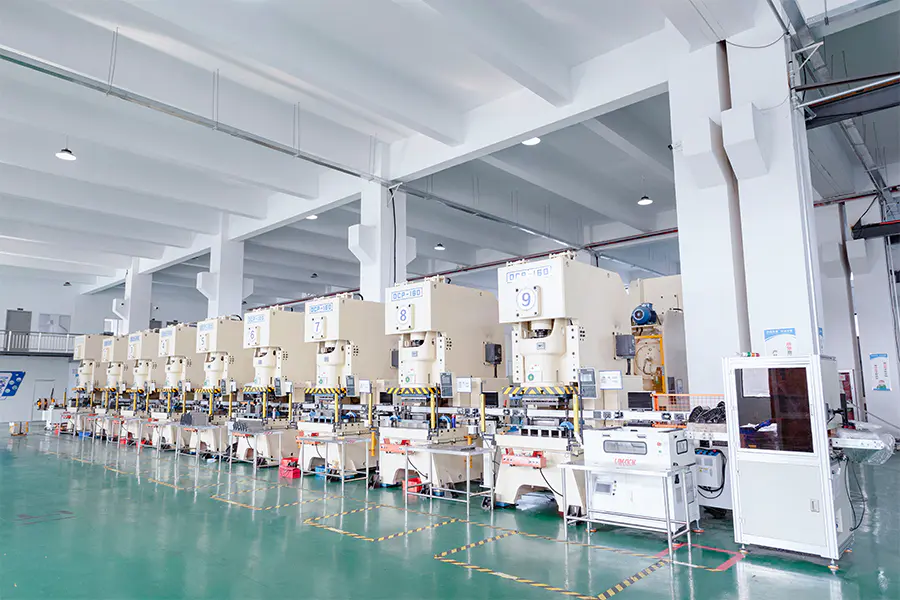
One-Stop-Stanzlösungen von der Werkzeugkonstruktion bis zur automatisierten Produktion.
MEHR ANZEIGEN
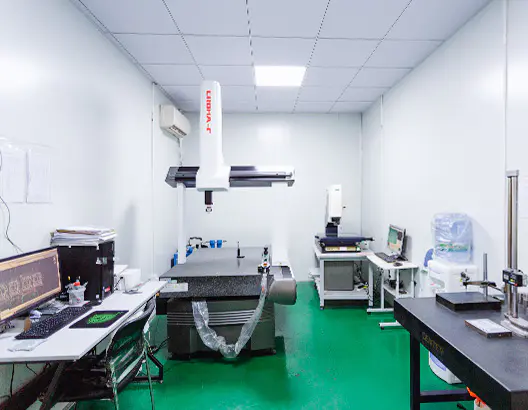
Ein strenges Qualitätskontrollsystem und präzise Testverfahren stellen sicher, dass die Produkte stabil und zuverlässig sind und stets hohe Standards erfüllen.
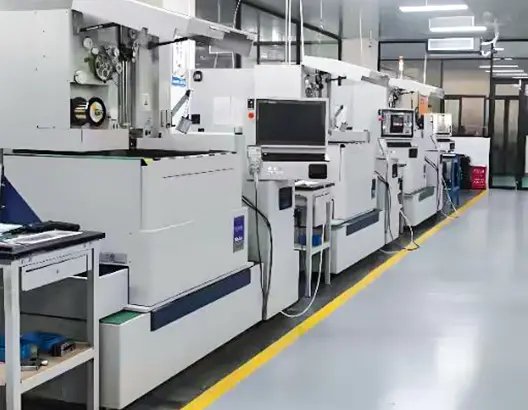
Durch die Einführung von Präzisionsdraht-EDM-Maschinen aus Japan kann das Unternehmen eine Verarbeitungsgenauigkeit innerhalb von 0,002 mm erreichen. In Verbindung mit erfahrenen Montagetechnikern und einer ordnungsgemäßen Installation und Fehlerbehebung kann das Unternehmen die technischen Anforderungen an die hochpräzisen Produkte seiner Kunden erfüllen.
Starke Forschungs- und Designkapazitäten ermöglichen maßgeschneiderte Lösungen und kontinuierliche Produktoptimierung.
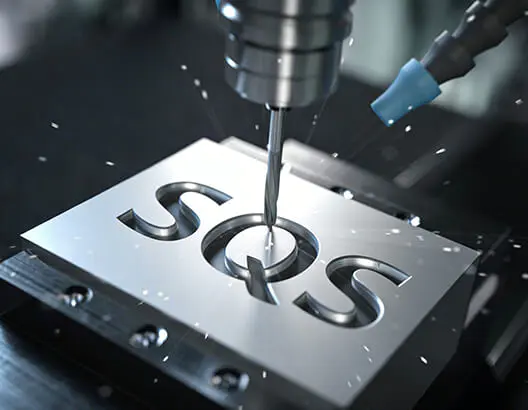
Das Unternehmen verfügt über mehrere CNC-Bearbeitungsgeräte, die Formen unterschiedlicher Formen verarbeiten und auch wichtige Komponenten komplexer Formen entsprechend den Kundenbedürfnissen anpassen können.
 Präzisionsformen
 Stanzteile
 Automationsanlagen
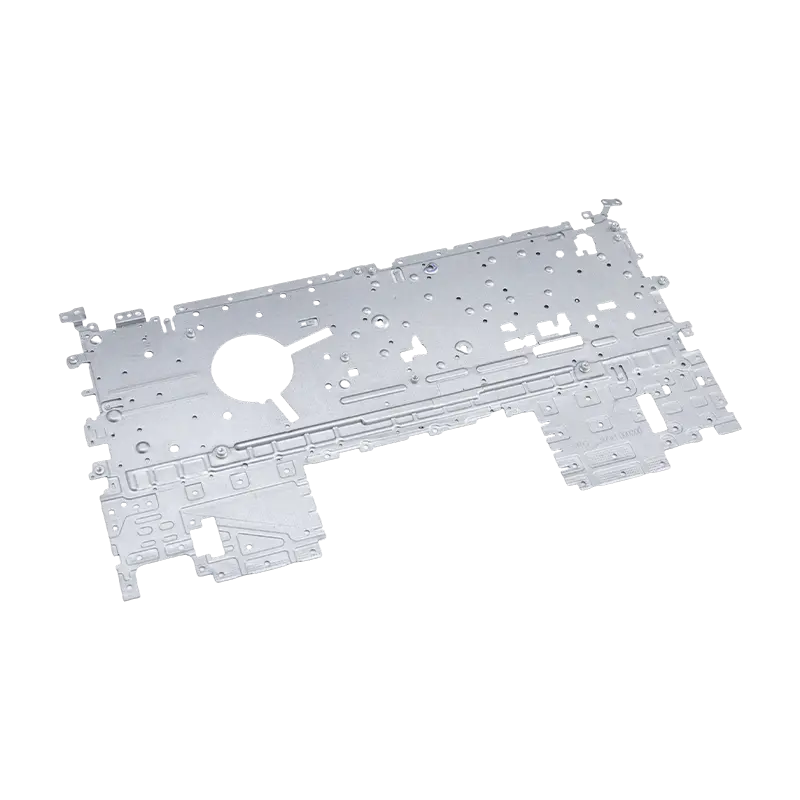
Bei unseren Laptop-Stanzteilen handelt es sich um präzisionsgefertigte Komponenten, die auf Laptop-Gehäuse, Halterungen und interne Strukturbaugruppen zugeschnitten sind. Diese Teile bestehen aus hochwertigem kaltgewalztem Stahl, einer Aluminiumlegierung oder einer Magnesiumlegierung und werden fortschrittlichen Stanz-, Entgratungs- und Oberflächenbehandlungsprozessen unterzogen, um gleichmäßige Abmessungen und glatte Kanten zu gewährleisten.
Die Teile wurden entwickelt, um strenge Standards der Laptop-Industrie zu erfüllen, und zeichnen sich durch hervorragende Steifigkeit und Korrosionsbeständigkeit aus, wodurch der stabile Betrieb interner Komponenten effektiv unterstützt und gleichzeitig das Gesamtgewicht des Geräts reduziert wird. Sie sind mit gängigen Laptop-Modellen kompatibel und ermöglichen eine nahtlose Integration in Montagelinien.
Mit präzisen Lochpositionen und Schnappstrukturen steigern diese Stanzteile die Montageeffizienz und reduzieren den Nachbearbeitungsaufwand. Wir bieten anpassbare Spezifikationen basierend auf Kundenzeichnungen und gewährleisten so eine vollständige Übereinstimmung mit den unterschiedlichen Anforderungen des Laptop-Designs. Unsere Laptop-Stanzteile sind qualitativ zuverlässig und kostengünstig und eignen sich ideal für Laptop-Hersteller, die eine stabile Versorgung und Hochleistungskomponenten anstreben.
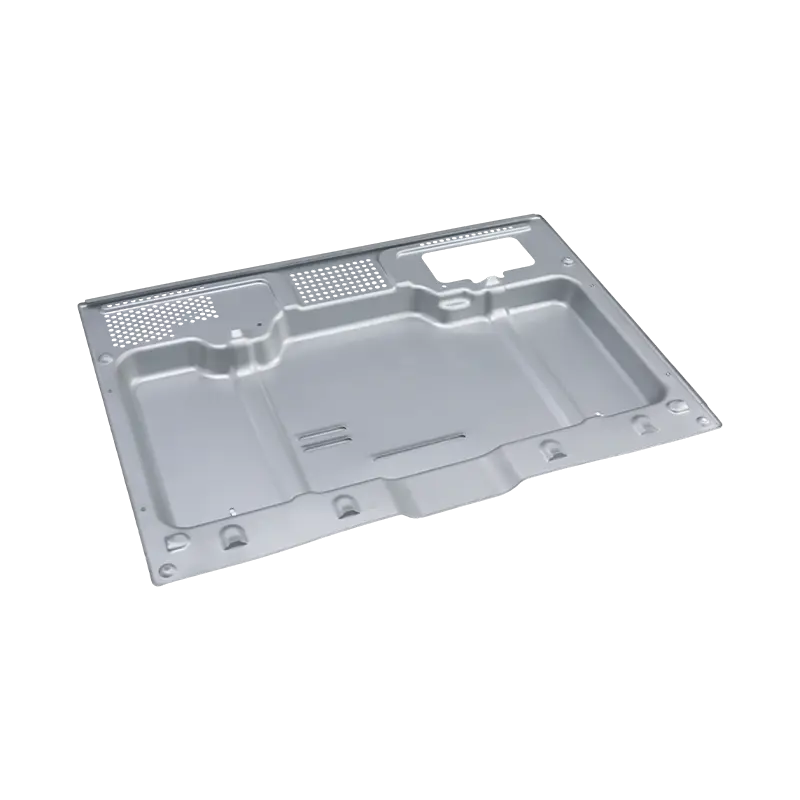
Unsere hochwertigen Ofenstanzteile sind präzisionsgefertigte Komponenten, die auf hochwertige Haushalts- und Gewerbeöfen zugeschnitten sind. Diese aus hochwertigen hitzebeständigen Stahl- und Aluminiumlegierungen gefertigten Teile werden strengen Kalt- und Heißprägeprozessen unterzogen, um gleichmäßige Abmessungen und enge Toleranzen zu gewährleisten und sich nahtlos in Ofenschalen, Türrahmen, Heizelementhalterungen und interne Stützstrukturen einzufügen.
Sie sind so konzipiert, dass sie langfristigen Backumgebungen mit hohen Temperaturen ohne Verformung oder Korrosion standhalten und die strukturelle Stabilität und Betriebssicherheit des Ofens verbessern. Jedes Teil unterliegt einer strengen Oberflächenbehandlung —Entgraten, Rostschutzbeschichtung und hitzebeständiges Sprühen—, um die Sicherheitsstandards für Lebensmittel zu erfüllen.
Diese Stanzteile eignen sich für die individuelle Anpassung an verschiedene Ofenmodelle und sind einfach zu installieren und zu warten, wodurch die Wartungskosten nach dem Verkauf für die Hersteller gesenkt werden. Wir bieten standardisierte und maßgeschneiderte Lösungen, um den unterschiedlichen Anforderungen der Ofenproduktion gerecht zu werden.
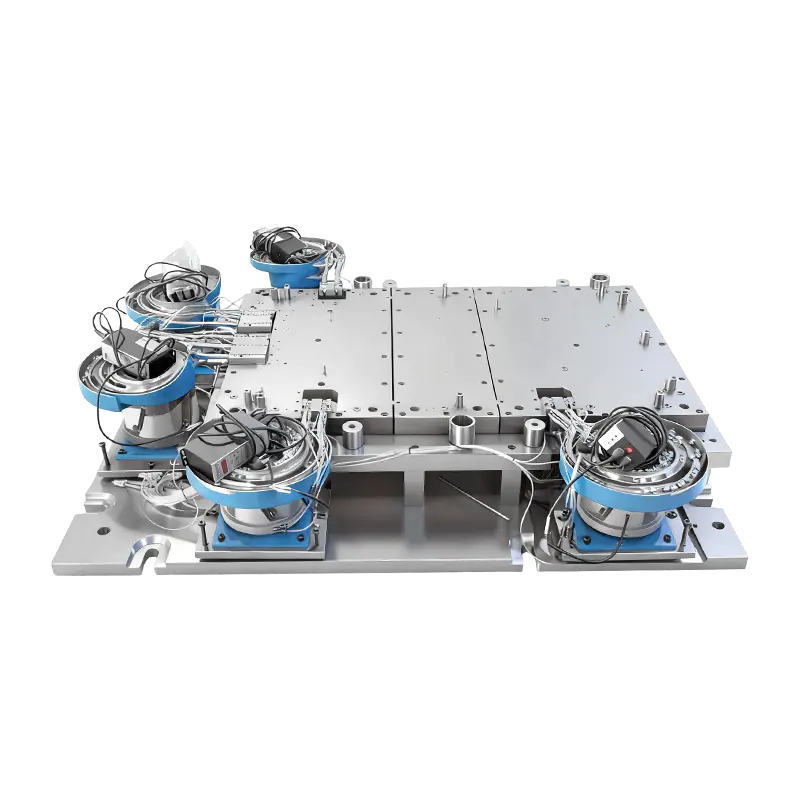
Diese automatische Nietform für große Computermaschinenbasen lässt sich nahtlos in einen Roboterarm integrieren, um eine automatische Nietzufuhr und Werkstückübertragung zu ermöglichen. Der Roboterarm liefert Nieten präzise an die vorgesehenen Positionen der Form und eliminiert so manuelle Positionierungsfehler. Nachdem die Stanzmaschine das stabile, gleichmäßige Nieten abgeschlossen hat, überträgt der Arm die bearbeiteten Maschinengrundkomponenten sofort an die nächste Arbeitsstation in der Produktionslinie.
Die Form ist auf große Computermaschinenbasen zugeschnitten und verfügt über eine robuste Struktur, die sich an die Größe des Werkstücks und die Anforderungen an die Nietspannung anpasst und so eine gleichbleibende Verbindungsqualität gewährleistet. Durch den Ersatz manueller Vorgänge verringert die Ausrüstung die Arbeitsintensität, reduziert vom Menschen verursachte Defekte und steigert die Gesamtproduktionseffizienz. Es handelt sich um ein zuverlässiges, praktisches Hilfsgerät für Fertigungsunternehmen, die ihre Montageprozesse optimieren möchten.
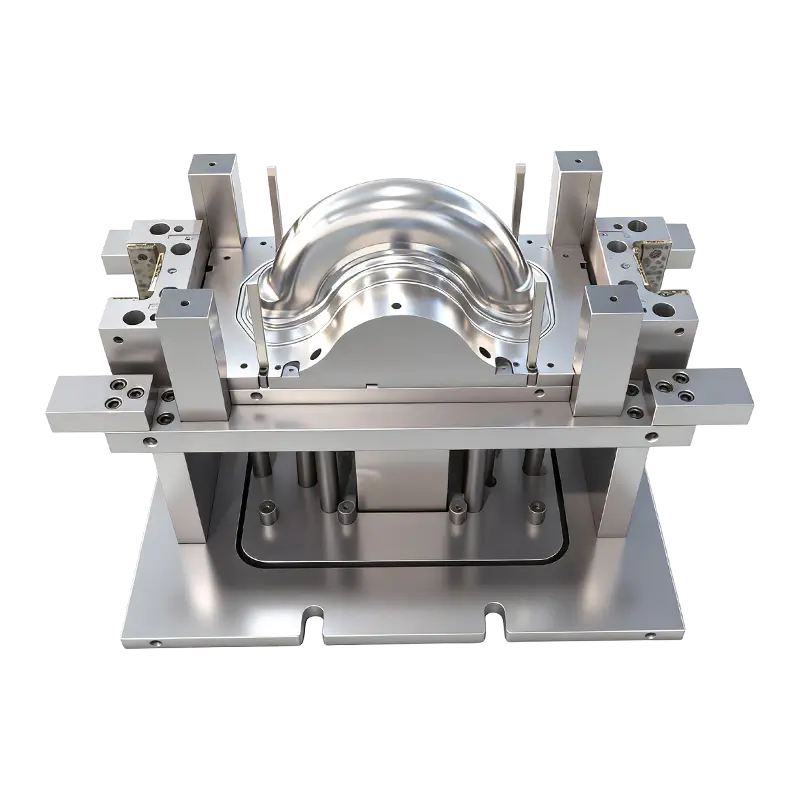
Diese Tiefziehform für Vorder- und Hinterräder von zweirädrigen Elektrofahrzeugen ist ein Spezialwerkzeug zur Herstellung von Vorder- und Hinterrädern aus Metall von zweirädrigen Elektrofahrzeugen. Als einer der Pionierhersteller von Formen, die herkömmliche Kunststoffräder durch Metallräder ersetzen, hat unser Unternehmen diese Form entwickelt, um die Einschränkungen von Kunststoffrädern hinsichtlich Tragfähigkeit und Haltbarkeit zu beheben.
Die Form verwendet eine präzise Tiefziehtechnologie, die eine gleichmäßige Form und Größe der Metallradrohlinge gewährleistet, was die strukturelle Stabilität und Lebensdauer der Räder von Elektrofahrzeugen effektiv verbessert. Sein vernünftiges Hohlraumdesign ermöglicht eine reibungslose Materialumformung und reduziert Produktionsfehler, wodurch die Nachbearbeitungskosten für die Hersteller gesenkt werden.
Diese Form wird mittlerweile von der Industrie weithin übernommen und unterstützt die Modernisierung von Radkomponenten von Elektrofahrzeugen und hilft Unternehmen, die Produktqualität und die Wettbewerbsfähigkeit auf dem Markt zu verbessern.
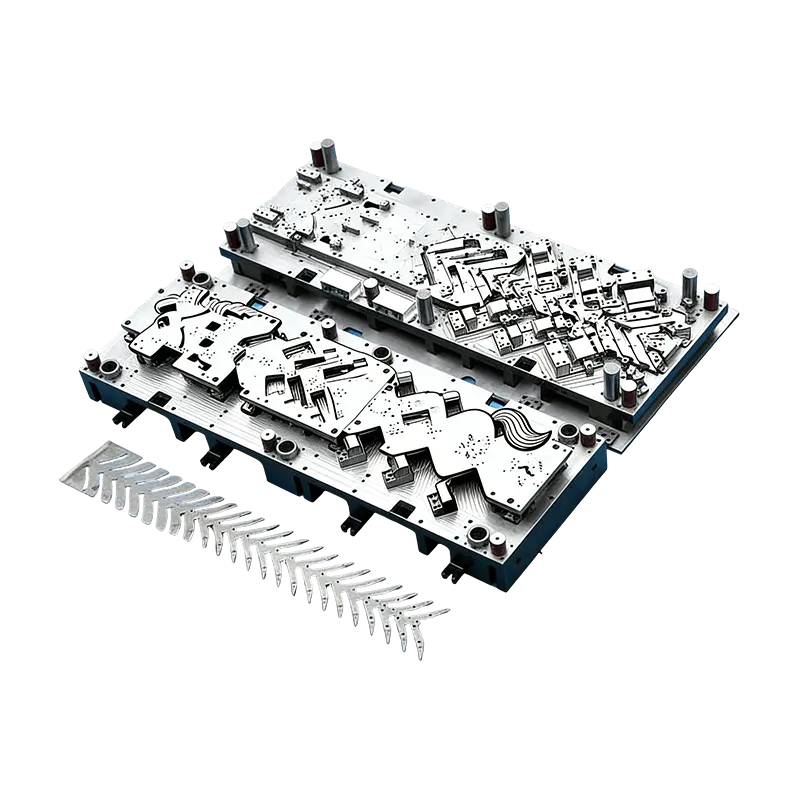
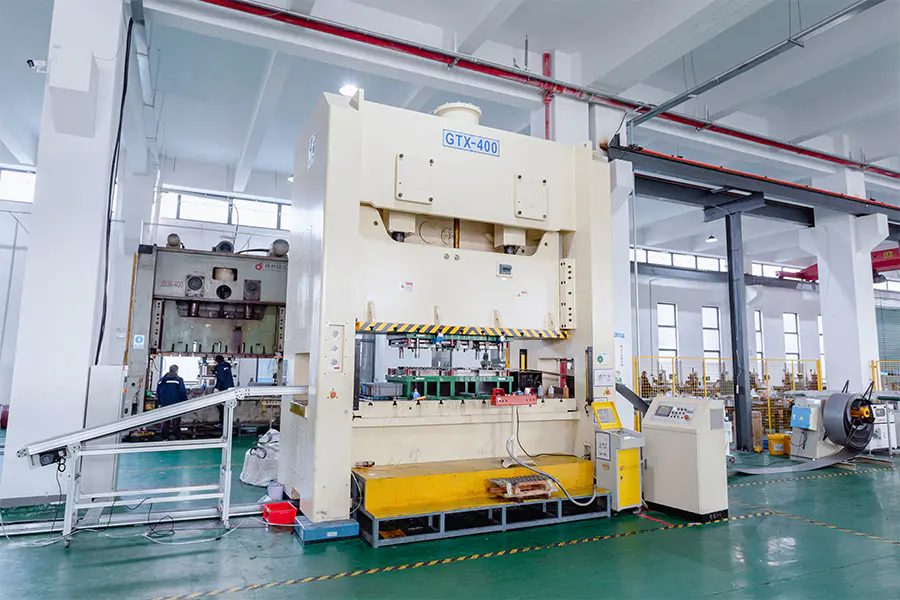
Diese kontinuierliche Form für Automobilmotorgehäuse ist speziell für die großvolumige Präzisionsproduktion von Automobilmotorgehäusen und kleinen Autoteilen konzipiert. Es verfügt über einen optimierten, integrierten Stanz- und Umformprozess, der eine schnelle, konsistente Herstellung mit minimalen Ausfallzeiten gewährleistet.
Die aus hochharten legierten Stahlkomponenten gefertigte Form bietet eine hervorragende Verschleißfestigkeit und behält auch nach langfristigem Dauerbetrieb die Maßgenauigkeit bei. Sein modularer Aufbau ermöglicht eine einfache Wartung und einen schnellen Austausch beschädigter Teile und reduziert so Produktionsunterbrechungen. Es ist auf die engen Toleranzen von Automobilmotorgehäusen zugeschnitten und gewährleistet eine gleichmäßige Wandstärke und präzise Passflächen, die den Montageanforderungen von Automobilantriebssystemen entsprechen.
Diese Form ist ideal für Massenproduktionsszenarien und sorgt für ein Gleichgewicht zwischen Geschwindigkeit und Stabilität. Sie hilft Herstellern, die Produktionseffizienz zu optimieren und gleichzeitig strenge Qualitätsstandards für Automobilkomponenten einzuhalten.
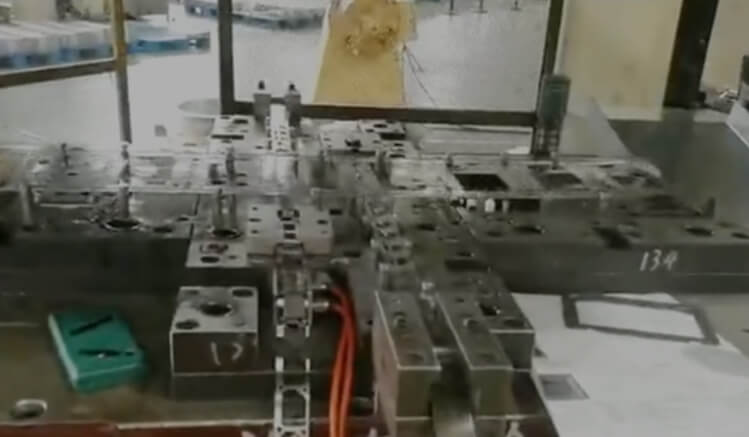
Formanzeige
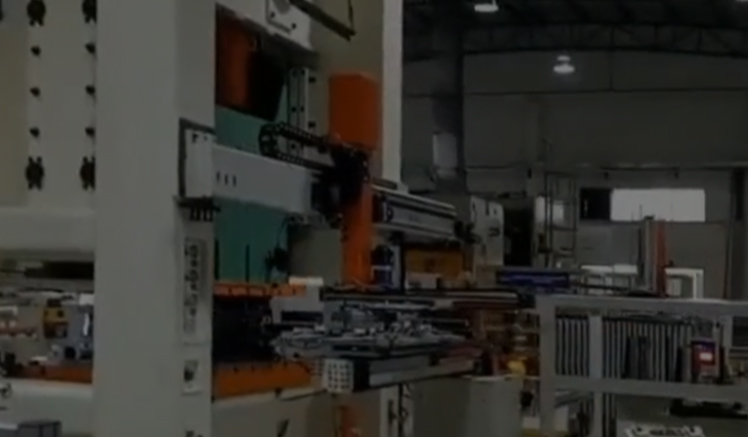
Automatisierte Ausrüstung


Ein Einkaufsingenieur fragte einmal, warum eine 6-mm-Halterung innerhalb von 48 Stunden zu drei verschiedenen Preisen angeboten wurde. Der Grund war nicht der Arbeits- oder Gemeinaufwand. Es war Tonnage. Schweres Stanzen – das Umformen von Blechen, die typischerweise dicker als 4 mm sind – verändert jede Berechnung: Presskapazität, Gesenkmaterial, Schmierung und sogar die Art und Weise, wie Sie das fertige Teil prüfen. Wenn Sie ein 6-mm-Teil wie ein 1,5-mm-Elektronikgehäuse behandeln, brechen Sie entweder einen Stempel oder zahlen für eine Presse, die Sie nicht benötigen.
Kurze Schlussfolgerung: Beim Schwerstanzen skaliert der Tonnagebedarf ungefähr mit der Dicke im Quadrat und nicht linear. Ein 6-mm-Teil aus kohlenstoffarmem Stahl kann die 2,5- bis 3-fache Kraft erfordern wie ein 3-mm-Teil mit demselben Umfang. Überprüfen Sie immer den Pressenhub, die Bettgröße und die Kissenkapazität, bevor Sie ein Angebot abgeben.
Der praktische Schwellenwert ist nicht festgelegt. Einige Geschäfte nennen 3 mm schwer; andere beginnen bei 6 mm. Entscheidend ist, ob Ihre vorhandene 80T- bis 400T-Presse die erforderliche Kraft über den gesamten Hub halten kann, ohne dass sich der Rahmen durchbiegt. Bei starkem Stanzen zeigt sich die Durchbiegung in ungleichmäßiger Dicke, rissigen Radien und einer kurzen Lebensdauer der Matrize.
Starkes Stampfen bedeutet nicht nur „mehr Kraft“. Es handelt sich um eine andere Reihe von Einschränkungen. Die folgenden vier Faktoren entscheiden darüber, ob ein Teil herstellbar, wiederholbar und profitabel ist.
Eine 400T-Presse mit einem Hub von 24 Zoll ist nicht dasselbe wie eine 400T-Presse mit einem Hub von 10 Zoll. Schwere Teile erfordern oft einen tieferen Ziehvorgang als dünne Teile. Wenn der Hub zu kurz ist, können Sie das Teil nicht reinigen oder das Kissen nicht einstellen. Passen Sie immer die Presskurve an, nicht nur die Spitzentonnage.
Bei 6-mm-Weichstahl beträgt der Matrizenspielraum typischerweise 8 % bis 12 % der Dicke pro Seite. Ein zu geringer Abstand führt zu Abrieb und Bruch des Stempels. Zu viel führt zu starken Graten und schlechter Kantenqualität. D2 und SKD11 bleiben üblich, aber für hochfeste Stähle über 780 MPa werden pulvermetallurgische Stähle oder Hartmetalleinsätze kostengünstiger.
Dickes Metall federt in absoluten Zahlen stärker zurück. Ein 6-mm-Teil mit einer 90-Grad-Biegung kann nach der Freigabe um 2 bis 3 Grad zurückkehren. Die Matrize muss überbogen sein oder der Prozess muss eine Prägestation umfassen. Aus diesem Grund kosten schwere Stanzformen oft 20 bis 40 % mehr als dünne Stanzformen ähnlicher Größe.
Dickenschwankungen von plus oder minus 0,2 mm sind bei 1 mm Stärke vernachlässigbar. Bei 8 mm ändert sich die erforderliche Kraft um 5 % oder mehr. Ohne Eingangskontrolle und konsistente Spulenquellen kommt es in Ihrer Presse zu zufälligen Überlastungen. Bei starker Prägung ist eine Rückverfolgbarkeit des Materials auf Chargenebene erforderlich.
Auch die Wahl zwischen Folge- und Transferwerkzeugen verschiebt sich. Bei schweren Teilen sind Transfermatrizen oft von Vorteil, da sie das Teil zwischen den Stationen bewegen, ohne es durch einen Streifen zu ziehen. Einen ausführlichen Vergleich können Sie in diesem Artikel lesen progressives versus Transfermetallstanzen .
In der folgenden Tabelle wird eine vereinfachte Scherformel für kohlenstoffarmen Stahl (Scherfestigkeit 300 MPa) verwendet. Die tatsächliche Tonnage hängt vom Düsendesign, der Materialqualität und den Kisseneinstellungen ab. Verwenden Sie dies als Erstpassfilter, nicht als endgültiges Zitat.
Beachten Sie den Sprung von 400T auf 600T. Viele Werkstätten können Teile mit einer Dicke von 4 bis 8 mm verarbeiten, müssen Teile über 8 mm jedoch auslagern. In dieser Lücke treten Lieferrisiken und Kostensteigerungen auf.
Käufer vergleichen oft den Preis pro Kilogramm. Eine besser versteckte Metrik ist der Kraftbedarf pro Millimeter Dicke. Die folgende Tabelle zeigt die relative Tonnage für die gleiche Teilegeometrie bei einer Dickenzunahme von 3 mm auf 12 mm. Die Stäbe sind auf 3 mm = 100 normiert.
Bei 12 mm übersteigt der Kraftindex 1400 % der 3-mm-Grundlinie, da die Scherfläche linear wächst, während die Dicke auch den für sauberes Scheren erforderlichen Druck erhöht. Aus diesem Grund kann eine kleine Dimensionsänderung ein Teil von einer 200-Tonnen-Presse auf eine 600-Tonnen-Presse übertragen.
Der hohe Stempelbedarf ist nicht gleichmäßig verteilt. Basierend auf typischen Projektmixen in Metallumformbetrieben, die Maschinen- und Fahrzeugkunden beliefern, teilt sich der Markt ungefähr wie folgt auf.
Automobilteile dominieren, da Batterieabdeckungen, Motorgehäuse, Sitzrahmen und Kupferschienen alle aus 4 bis 10 mm dickem Material bestehen. Schwere LKW-Stanzteile wie Rahmenhalterungen und Aufhängungshalterungen erfordern eine noch höhere Tonnage und häufig 12 mm oder dickeres Material.
 Schwere LKW-Stanzteile für Nutzfahrzeuganwendungen Präzisionskomponenten aus hochfestem Stahl, einschließlich Rahmenhalterungen und Aufhängungsplatten, die auf Tragfähigkeit, Vibrationsfestigkeit und lange Lebensdauer ausgelegt sind. Produkt anzeigen →
 Stanzteile für Batterieabdeckungen für Automobil- und Speichersysteme Gehäuse aus kaltgewalztem Stahl, Aluminium oder Edelstahl mit engen Toleranzen, die zum Schutz der Batteriekerne vor Staub, Feuchtigkeit und Stößen beitragen. Produkt anzeigen →
In Fahrzeugen mit neuer Energie müssen Stanzteile für Batterieabdeckungen Gewicht, Abdichtung und Unfallsicherheit in Einklang bringen. Dabei handelt es sich in der Regel um hochfesten Stahl oder Aluminiumlegierungen mit engen Ebenheitstoleranzen. Bei Elektromotoren gelten für die Gehäusestanzteile ähnliche Anforderungen, es kommen jedoch zusätzliche Anforderungen an die magnetische Abschirmung und die Konzentrizität hinzu.
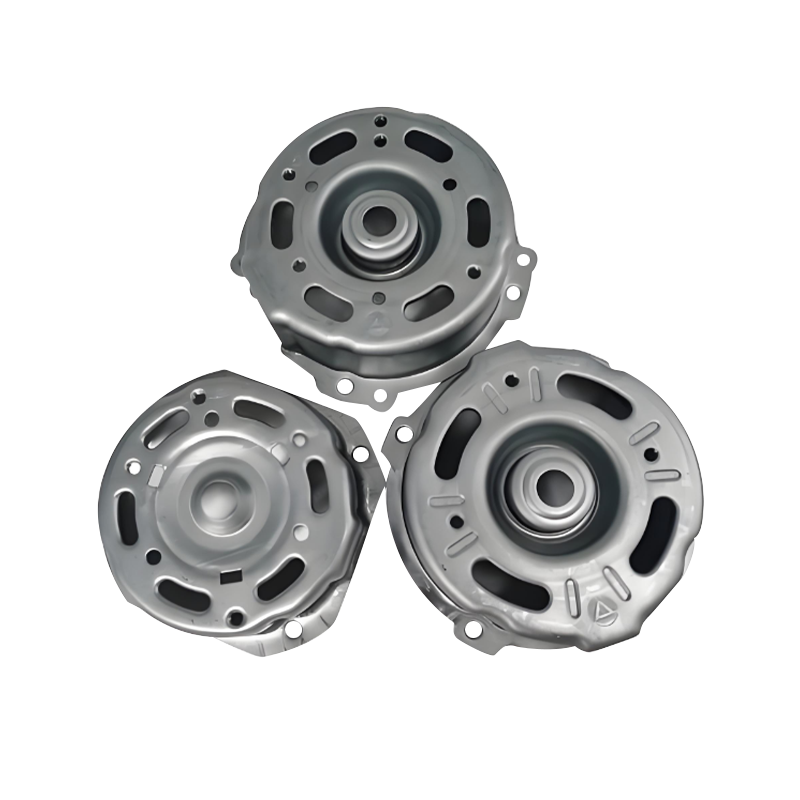 Stanzteile für Kfz-Motorgehäuse Hochfeste Stahl- oder Aluminiumgehäuse mit Wärmeableitungsstrukturen und standardisierten Schnittstellen, die den Motorschutz, die Montageeffizienz und die Haltbarkeit unterstützen. Produkt anzeigen →
Verwenden Sie diese Reihenfolge, um das Risiko zu verringern, die falsche Presse, Matrize oder den falschen Lieferanten zu kaufen.
Verwenden Sie die Scherformel: Umfang × Dicke × Scherfestigkeit / 1000. Fügen Sie 20 % Sicherheit für Stoßbelastungen und 10 % für die Kissenrückführung hinzu. Verlassen Sie sich nicht allein auf die Nominalbewertung der Presse.
Überprüfen Sie, ob die Matrize auf das Bett passt und ob der Hub das Teil freigibt. Ein 312 x 84 Zoll großes Bett ist bei großen Pressen üblich, aber Ihre Matrize benötigt möglicherweise an bestimmten Positionen T-Nuten.
Hochfester Stahl über 780 MPa kann 30 % mehr Kraft erfordern als Weichstahl. Fordern Sie Werkszertifikate an und überprüfen Sie die Dickentoleranz vor der Produktion.
Schwere Prägestempel nutzen sich schneller ab. Fragen Sie den Lieferanten nach dem Intervall für die vorbeugende Wartung, dem Vorrat an Ersatzstempeln und einer Aufzeichnung der Matrizenlebensdauer in Hüben.
Schwere Teile lassen sich nur schwer von Hand zuführen. Transfersysteme, Roboter oder Spulenzuführungen müssen zusammen mit der Matrize spezifiziert werden, um spätere Nacharbeiten zu vermeiden.
Starkes Stampfen erhöht den Verschleiß, den Lärm und das Sicherheitsrisiko. Ein Wartungsplan, der für Dünnspurleitungen funktioniert, wird hier scheitern.
Für Lieferanten verringert die Möglichkeit, Werkzeuge, Teile und Automatisierung aus einer Hand anzubieten, das Problem der Wartungsübergabe. Wenn der Formenbauer und der Stempeler zum selben Team gehören, erfolgen Spielanpassungen und Ersatzteile ohne Schuldzuweisungen.
Die größten versteckten Kosten beim Schwerprägen sind nicht die Stundensätze der Druckmaschine. Es handelt sich um Schrott aus der Rückfederung und der Werkzeugprobe. Ein 6-mm-Teil, das die Maßprüfung bei 5.000 Hüben nicht besteht, kann 8 bis 12 Tonnen Stahl verschwenden, bevor die Matrize korrigiert wird. Ein disziplinierter Testplan mit inkrementellen Dickenproben kostet weniger als eine Woche Produktionsausschuss.
Wenn Sie ein Angebot auswerten, fragen Sie nach der angenommenen Scherfestigkeit, dem Matrizenspiel und der Methode zur Rückfederungskompensation. Wenn der Lieferant keine Antwort geben kann, basiert der Preis wahrscheinlich auf dünnwandigen Gewohnheiten. Das ist der Moment, um über den Boden zu gehen und die Pressekurve zu überprüfen.
Nehmen Sie eine 1,8 mm HSLA 340-Sitzhalterung. Führen Sie es auf einer 14-Stationen-Stanzpresse aus, die vom Coil gespeist wird, und der Stückpreis liegt typischerweise bei etwa 40 Prozent dessen, was eine manuelle Zelle mit sechs einfachwirkenden Pressen verlangen würde. Die progressive Linie hält die Lochposition innerhalb von ±0,08 mm über eine ganze Arbeitsschicht, wobei ein Bediener die Spulen laden muss. In der manuellen Zelle sind für die Zuführung der Rohlinge vier Personen erforderlich, und in der dritten Schicht gerät die Zelle immer noch außerhalb der Toleranz. Diese Lücke ist das gesamte Argument für das progressive Stanzen von Automobilteilen – und sie gilt nur, wenn das Volumen, die Streifenanordnung und der Werkzeugstahl von Anfang an korrekt festgelegt sind.
Die kurze Antwort für die meisten Automobilprogramme:
Eine progressive Matrize führt alle Arbeitsgänge – Lochen, Ziehen, Besäumen, Formen, Bördeln und Trennen – in einem einzigen Pressenhub aus, wobei das Band pro Hub eine Teilung vorrückt. Das Teil wird zwischen den Arbeitsgängen nie von einer Person gehandhabt, daher kommt sowohl die Präzision als auch die Arbeitsersparnis. Die Wirtschaftlichkeit hängt von drei Variablen ab: Volumen, Materialstärke und wie viele Stationen die Geometrie tatsächlich erfordert.
Dünnwandige Teile unter 3 mm mit hohem Jahresvolumen sind die klassischen progressiven Kandidaten. Bei schwereren Abschnitten über 6 mm oder bei Teilen mit einem Tiefziehverfahren, das mehrere Nachziehstationen erfordert, werden stattdessen häufig Tiefzieh- oder Übertragenmatrizen bevorzugt – die Werkzeugkosten für ein progressives Matrizenwerkzeug mit 20 Stationen auf einem 5 mm starken Bodenplattenelement lassen sich im Vergleich zu einer Transferstraße mit vier Schlitten kaum rechtfertigen.
Teilung, Bahnbreite und Trägerdesign entscheiden über die Materialausnutzung, bevor eine einzelne Station geschnitten wird. Eine Bahnreduzierung um 2 mm bei einer 300-mm-Spule ist mehr wert als die meisten Druckmaschinen-Upgrades.
Jede zusätzliche Station erhöht die Werkzeugkosten, den Wartungsaufwand und die Presstonnage. Leerlaufstationen werden manchmal bewusst für eine zukünftige Überarbeitung reserviert – eine kostengünstige Absicherung gegen eine Designänderung.
Die Schnittkraft erreicht ihren Höhepunkt im Moment der Scherung. Eine Matrize, die in eine 250-T-Presse auf Papier passt, kann auf einem harten Streifen daran vorbeiragen, daher ist eine Tonnagespanne von 20 bis 30 Prozent üblich.
Beschichteter Hartmetall- oder pulvermetallurgischer Stahl an den Lochungsstationen verlängert die Nachschleifintervalle bei hochfesten Bändern, jedoch nur, wenn der Matrizenschuh und die Führungssäulen steif genug sind, um zusammenzupassen.
Die Stationsfolge trägt das Engineering. Ein typisches progressives Werkzeug für die Automobilindustrie wird mit einer Pilotloch- und Kerbstation geöffnet, bewegt sich in die erste Zeichnung oder Form, fügt beim Aushärten des Materials Beschnitt und Lochungen hinzu und schließt dann mit Bördeln, Nachschlagen und einem Trennschnitt ab, der das Teil bis zum letzten Schlag auf dem Träger belässt.
Drei Details entscheiden darüber, ob das Werkzeug nach sechs Monaten Produktion die Toleranz einhält. Die Führungsstifte müssen vor jeder Schneidstation einrasten, um die Streifenposition zu fixieren. Die Abstreifplatte muss den Streifen während des Ziehens flach halten, sonst springt die Platte ungleichmäßig zurück. Und der Schrott muss durch Rutschen nach unten austreten, ohne jemals wieder in den Bandweg einzutreten – ein zurückkommender Schrott ist die häufigste Ursache für katastrophale Schäden an der Form.
Bei modernen hochfesten Stählen wird die Rückfederungskompensation in die Formstationen eingebaut und nicht später korrigiert. Gesenkbauer überbiegen den Flansch normalerweise um einen berechneten Winkel und schlagen ihn dann erneut, da ein 590-MPa- oder 780-MPa-Streifen allein keinen Nennwinkel einhält. Der Unterschied zwischen progressivem und Transfer-Metallstanzen besteht darin, wie das Teil zwischen diesen Stationen transportiert wird – eine basiert auf dem Streifenträger, die andere auf einem Transfermechanismus – und diese Wahl verändert die Werkzeugkosten, die Zykluszeit und die Toleranz, die Sie realistischerweise versprechen können.
Die folgende Tabelle vergleicht drei Routen für eine mittelgroße Kfz-Strukturhalterung mit etwa 200.000 Stück pro Jahr. Bei den Zahlen handelt es sich um typische Planungswerte für den Lieferantenvergleich, nicht um Angebote.
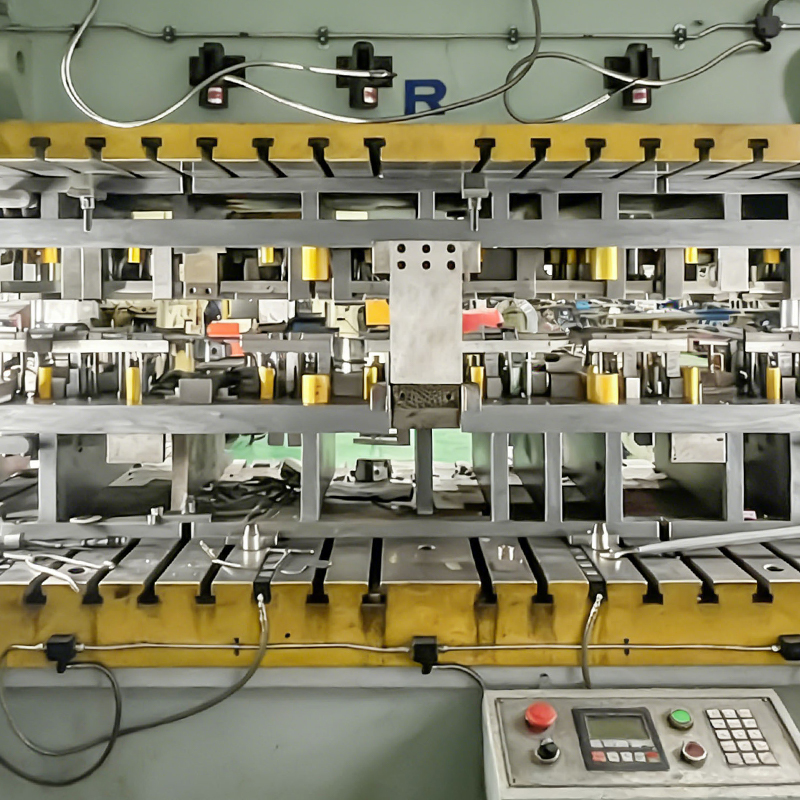 Folgeverbundformen für Automobilmotorgehäuse und Kleinteile Hoch-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Produkt anzeigen →
Beachten Sie, wo die Frequenzweiche sitzt. Unter etwa 50.000 Teilen pro Jahr überwiegt die Werkzeugamortisation, und bei den Gesamtkosten überwiegt immer noch der manuelle Weg. Zwischen 50.000 und 150.000 hängt die Antwort von der Komplexität des Teils ab und davon, ob eine zweite Teilenummer denselben Streifen verwenden kann – diese Option mit gemeinsam genutzten Streifen ist häufig der Grund dafür, dass sich ein progressives Werkzeug innerhalb von achtzehn Monaten amortisiert.
In den Angeboten sind in der Regel der Stückpreis und die Werkzeugkosten angegeben. Sie zeigen selten die Materialausnutzung, die Gesamteffektivität der Ausrüstung oder die Ausschussrate an, nachdem ein Werkzeug zweimal nachgeschliffen wurde. Diese drei Zahlen unterscheiden sich zwischen zwei Anbietern häufig stärker als der angegebene Preis.
Progressive
OEE 76 %
Transfer
OEE 61 %
Manuelle Zelle
OEE 44 %
Die OEE einer progressiven Linie spiegelt das Zusammenwirken von drei Dingen wider: Verfügbarkeit der Druckmaschine, Zuführungs- und Spulenwechseldisziplin und Ausbeute beim ersten Durchgang. Eine Linie, die mit 60 Hüben pro Minute läuft, aber alle vierzig Minuten wegen eines Staus stoppt, verliert normalerweise gegenüber einer Linie mit 45 Hüben pro Minute und einem sauberen Ausschussweg. Fragen Sie beim Vergleich von Lieferanten nach der tatsächlichen Spulenwechselzeit, der Steigung und der Hubfrequenz sowie der Anzahl der Teile zwischen den Nachschleifvorgängen – nicht nach der maximalen Pressengeschwindigkeit.
Progressive Arbeiten dominieren eher die großvolumigen Abschnitte eines Fahrzeugs als die gesamte Struktur. Die folgende Verteilung spiegelt typische Teilefamilien wider, die mit Folgeverbund- und Mehrstationenwerkzeugen hergestellt werden.
 New Energy Vehicle Kupfer-Sammelschienen-Stanzteile Präzise gestanzte Sammelschienen aus hochreinem Kupfer für die Hochspannungsstromverteilung in Elektrofahrzeugen, relevant dort, wo leitende, niederohmige Verbindungen und angrenzende Automotive-Stanzungen eine enge Lieferantenintegration erfordern. Produkt anzeigen →
Es lohnt sich, auf die Kupferschienenfamilie hinzuweisen. Diese Teile kombinieren ein weiches, hochleitfähiges Material mit anspruchsvollen Grat- und Ebenheitsspezifikationen und werden häufig gleichzeitig mit den umgebenden Stahlteilen auf benachbarten Geräten hergestellt. Ein Lieferant, der beides bereits betreibt Stanzteile für die Automobilindustrie und elektronische Stanzarbeiten verfügen in der Regel über den Werkzeugraum und die messtechnische Tiefe, um beide Materialsysteme ohne lange Einarbeitungszeit beim ersten Durchlauf zu handhaben.
Die meisten Kostenüberschreitungen bei progressiven Programmen entstehen durch die Reihenfolge und nicht durch die Matrize selbst. Die folgende Reihenfolge spiegelt wider, wie sich die Design-, Werkzeug- und Automatisierungsentscheidungen tatsächlich gegenseitig einschränken.
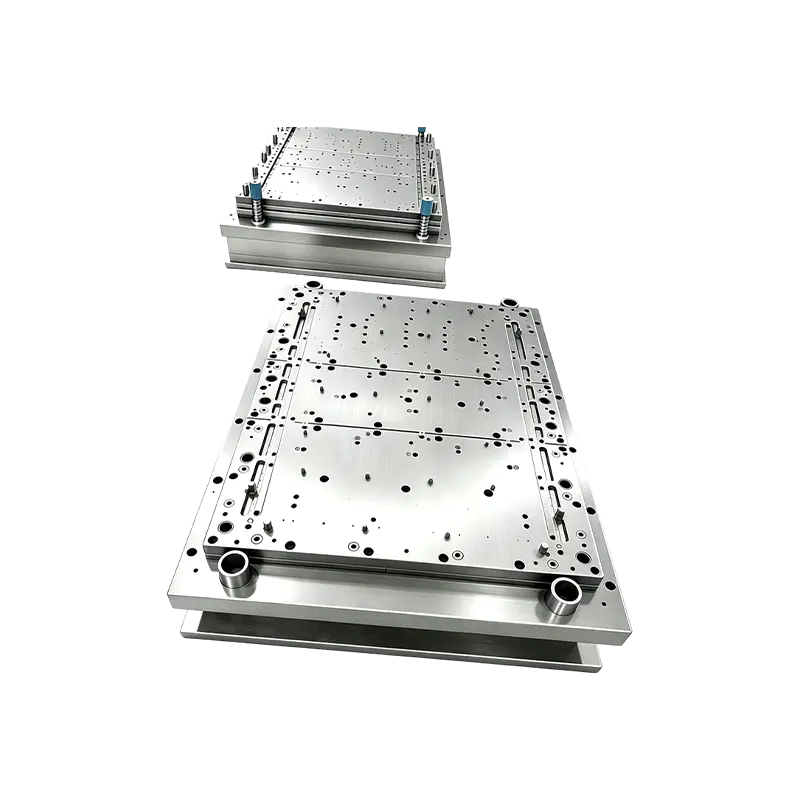 Kundenspezifische Stanzautomatisierungsausrüstung für progressive Stanzlinien Produktliste für kundenspezifische Stanzautomatisierungsgeräte, relevant, wenn fortschrittliche Programme ein koordiniertes Gesenkdesign, Stanzteilproduktion und Automatisierungslieferung erfordern. Produkt anzeigen →
Schritt vier ist der Punkt, an dem die schlüsselfertige Lieferung die Rechnung verändert. Wenn der Werkzeugbauer und der Automatisierungsbauer einen Vertrag abschließen, werden Werkzeughöhe, Durchgangslinie, Vorschubhub und Presskraft in einer einzigen Zeichnung festgelegt und nicht zwischen zwei Anbietern ausgehandelt, nachdem das Werkzeug bereits geschnitten ist. Durch die Beibehaltung von Werkzeugdesign, Stanzteilproduktion und Stanzautomatisierung in einer Engineering-Gruppe entfallen die Schnittstellen, an denen fortschrittliche Programme normalerweise Wochen verlieren.
Ein Folgeverbundwerkzeug, das bei der Markteinführung akzeptable Teile produziert hat, wird ohne einen Wartungsrhythmus nicht dort bleiben. Typische Praxis besteht darin, bei jedem Nachmahlintervall eine Probe zu messen, den Trend und nicht den einzelnen Messwert zu verfolgen und Führungssäulen und Buchsen nach einer festen Anzahl und nicht bei Ausfall auszutauschen. Die Kosten für einen geplanten achtstündigen Werkzeugservice betragen nur einen Bruchteil der Kosten für ein verschrottetes Coil und eine verpasste Lieferung.
Die Konformitätsdokumentation für das Stanzen in der Automobilindustrie muss in der Regel mit dem Teil mitgeführt werden: Materialzertifikate mit Schmelznummern, Dimensionslayoutberichte bei PPAP, Kontrollpläne zur Identifizierung der kritischen Stationen sowie Aufzeichnungen über die Wartung der Matrizen und den Verlauf des Nachschleifens. Bei hochfesten Stahlsorten, die nach einer 590 MPa- oder 780 MPa-Spezifikation geliefert werden, sollten eingehende Inspektionsdaten am Coil aufgezeichnet werden, da das Umformfenster für diese Sorten eng ist und eine Abweichung von einem Walzwerk zu einem Walzwerk als Verschiebung des Biegewinkels sichtbar wird, lange bevor sie sich als sichtbarer Riss zeigt.
Schmierung und Ausschussmanagement sind die beiden Verwaltungsaspekte, die sich am meisten auf die langfristige Einhaltung der Toleranzen auswirken. Durch die richtige Auswahl des Schmiermittels für die Beschichtung des eingehenden Bandes wird das Abrieb an den Ziehstationen reduziert, und eine Abfallrutsche, die nach einem festen Zeitplan inspiziert wird, verhindert den durch Abfall verursachten Werkzeugschaden, den keine große Pressenkapazität absorbieren kann. Beide werden als routinemäßige Wartung und nicht als nachträglicher Einfall behandelt, da sie das Intervall zwischen den Nachschleifvorgängen verlängern und das Toleranzband einhalten, das das progressive Stempeln überhaupt zur richtigen Wahl gemacht hat.
Die meisten gestanzten Baugruppen durchlaufen zwei separate Vorgänge: Die Teile werden in einer Matrize geformt und dann zu einer Presse oder einer Vorrichtung transportiert, wo sie zusammengefügt werden. Durch das Nieten im Gesenk entfällt dieser zweite Auslöser. Die Nietstation befindet sich in einem Folgegesenk mit mehreren Stationen, so dass Lochen, Biegen, Stapeln, Nietenzuführung, Nieten, Formen und Stanzen in einem durchgehenden Werkzeug erfolgen.
Das Ergebnis ist ein fertiges, dauerhaft verbundenes Mehrschichtbauteil in einem einzigen Presshub. Da die Verbindung mit einem vorgefertigten, unabhängigen Niet hergestellt wird, unterscheidet sich der Prozess vom Schweißen, vom Clinchen und vom Offline-Pressnieten. Es gibt keinen Wärmeeintrag und keine separate Montagezelle, und kein Bediener muss teilweise fertige Teile von einer Maschine zur nächsten bewegen.
Die Logik ist die gleiche wie in jedem anderen progressiver Prägeprozess im Vergleich zum Transferprägen : Das Band bewegt sich um einen festen Abstand weiter und jede Station erledigt eine Aufgabe. Das Besondere am Nieten im Gesenk ist, dass es sich bei einer dieser Arbeiten um einen mechanischen Verbindungsvorgang handelt, der zeitlich auf den Pressenhub abgestimmt und durch die Steifigkeit des Gesenks selbst gesteuert wird.
Jede Nietstation folgt unabhängig vom Teil der gleichen Reihenfolge. Wenn Sie es verstehen, können Sie leichter erkennen, wo Genauigkeit gewonnen oder verloren wird.
Der Trägerstreifen wird mit Präzisionsführungen in Position geführt. Die Stanz- und Biegestationen arbeiten dann nacheinander, stapeln die Blechlagen und richten die Nietlöcher so aus, dass sie koaxial sind, bevor überhaupt eine Niete eingeführt wird. Wenn die Löcher an dieser Stelle nicht fluchten, kann später kein Nietstempel die Verbindung retten.
Ein externer Vibrationsförderer sortiert die Nieten und liefert sie einzeln per Luft an eine Positionierungsstation in der unteren Matrize. Sensoren achten auf fehlende oder verklemmte Nieten. Wenn sie einen Fehler erkennen, lösen sie sofort den Pressenschutz aus, sodass ein schlechter Vorschub die Presse stoppt, anstatt das Werkzeug zu beschädigen oder ein fehlerhaftes Teil zu produzieren.
Beim Absenken der Presse übt der Nietstempel eine vertikale Kraft aus. Der Nietschaft geht durch die vorgestochenen Löcher, und das Ende spreizt sich und drückt gegen die Matrizenbegrenzung, um einen soliden Nietkopf zu bilden. Die Schichten sind ohne Lücke zwischen ihnen miteinander verbunden, und der gesamte Vorgang ist eine plastische Kaltverformung.
Nachdem sich die Matrize geöffnet hat, geht die Baugruppe weiter zu den Stationen zur Formung, Maßkalibrierung und Inspektion und dann zum endgültigen Stanzen. Das fertige Bauteil verlässt die Matrize bereits vernietet und geprüft.
Bei einer zuverlässigen Nietmatrize handelt es sich tatsächlich um vier Systeme, die zusammenarbeiten. Schwächen in jedem von ihnen werden schnell im Abfalleimer sichtbar.
| Module | Hauptkomponenten | Was es kontrolliert |
|---|---|---|
| Hauptprägestempel | Stanz-, Biege-, Form- und Stanzstationen | Streifenpositionierung und Lagenausrichtung |
| Automatische Nietenzuführung | Vibrationstrommel, Trennung und pneumatische Förderung | Bei jedem Schlag eine Niete an der richtigen Stelle |
| Präzisions-Nietgerät | Nietstempel, Positioniereinsatz, Hochdruck-Blechhalter, Führungsteile | Kopfform, Gelenkfestigkeit und Konsistenz |
| Erkennung und Schutz | Sensoren für fehlende, lose oder verklemmte Nieten | Verhindert Defekte und Werkzeugkollisionen |
Besondere Aufmerksamkeit verdient die Nieteinheit. Über die Stabilität der Verbindung vom ersten bis zum millionsten Hub entscheiden Stempel, Wendeplatte, Niederhalter und Führungen. Eine starre Matrizenstruktur und ein hochpräzises Führungssystem sorgen dafür, dass die Nietgenauigkeit und die Verriegelungsfestigkeit innerhalb der Toleranz bleiben, da bei diesem Prozess nichts von der Geschicklichkeit des Bedieners abhängt.
Bei der Offline-Montage führt jeder Handhabungsschritt zu einem neuen Spannfehler. Das Teil wird aufgenommen, in eine Vorrichtung eingelegt, wieder lokalisiert und zusammengefügt. Bei jedem dieser Schritte summieren sich kleine Versätze.
Beim Nieten im Gesenk wird dies vermieden, da der Trägerstreifen von der ersten bis zur letzten Station als einzige Positionierungsreferenz fungiert. Der Niet wird immer relativ zu Merkmalen platziert, die wenige Augenblicke zuvor mit derselben Matrize und demselben Streifen gestochen wurden. Aus diesem Grund liefert das Verfahren auch bei sehr langen Produktionsläufen eine so konstante Nietposition, Kopfhöhe und Zugfestigkeit.
Die gleiche Integration unterstützt eine hohe Leistung. Durch die automatisierte Zuführung, Verbindung und Inspektion innerhalb der Form sinkt der Arbeitsaufwand, der Umschlag halbfertiger Teile entfällt und eine kontinuierliche Produktion in Millionenstückzahlen wird praktikabel.
Bei elektrischen Teilen ist die Verbindungsmethode ebenso wichtig wie die Verbindung. Schweißhitze kann eine beschichtete Oberfläche abbrennen oder oxidieren, und eine beschädigte Beschichtung bedeutet einen höheren Kontaktwiderstand genau dort, wo das Teil leiten muss.
Kaltnieten vermeidet dieses Problem. Der Prozess verbraucht also keine Wärme Nickel-, Silber- und Vergoldungen bleiben erhalten ohne Oxidation oder Verbrennungsverlust, und das Blech wird nicht abgetragen. Dies ist einer der Hauptgründe dafür, dass sich das Verfahren für elektrische Präzisionskomponenten und neue energieleitende Teile eignet, bei denen eine stabile Leitfähigkeit eher eine Designanforderung als eine Präferenz ist.
Beide Niettypen können der Matrize automatisch zugeführt und durch Kaltumformung gestaucht werden, sodass die Wahl auf die Belastung ankommt, die die Verbindung tragen muss.
Die Materialkompatibilität ist breit gefächert. Auf diese Weise können gängige Stanzmaterialien wie kaltgewalzter Stahl, Edelstahl, Kupfer, Messing und Aluminiumlegierungen verbunden werden. Da sich diese Metalle in der Rückfederung und Härte unterscheiden, werden Nietstempel und Matrizeneinsatz normalerweise auf den jeweiligen Materialstapel abgestimmt.
Das Nieten im Gesenk kommt am häufigsten vor, wenn Maßgenauigkeit, Leitfähigkeit und Wiederholbarkeit gleichzeitig von Bedeutung sind. Die Hauptindustrien sind Automobilelektronik, neue elektrische Energiesysteme, Präzisionshaushaltsgeräte und industrielle Steuerschalter.
Typische Teile sind:
Allen Teilen gemeinsam ist eine kleine, dünne Geometrie, die in sehr großen Stückzahlen hergestellt wird, mit einer Verbindung, die elektrisch und mechanisch zuverlässig sein muss. Das ist das Profil, bei dem sich ein vollautomatisches Einzelhub-Nietwerkzeug am schnellsten amortisiert.
Das Nieten im Gesenk sieht im laufenden Betrieb einfach aus, aber die Details werden lange vor dem ersten Versuch festgelegt. Einige wenige Entscheidungen haben das meiste Gewicht.
Teams, die die Nietstation nur im Nachhinein betrachten, neigen dazu, diese Grenzen beim Ausprobieren zu entdecken. Teams, die den gesamten Fortschritt gemeinsam planen, neigen dazu, sie zu meiden.
Das Nieten im Gesenk ist ein Mitglied einer größeren Familie integrierter Vorgänge. Es teilt seine Philosophie mit dem In-Die-Gewindeschneiden und anderen Verbindungsschritten, die die Montagearbeit in die Presse verlagern, ein Thema, das in dieser Erklärung ausführlicher behandelt wird wie Stanzen und Fügen in einer Presse verschmelzen .
Ob es die richtige Wahl ist, hängt vom Teil ab. Es belohnt hohe Stückzahlen und stabile Konstruktionen, da sich die Werkzeuginvestition auf viele Teile verteilt. Für sehr geringe Volumina oder für Baugruppen, deren Geometrie sich häufig ändert, ist es weniger attraktiv. Bei Programmen im richtigen Bereich kann der Wegfall eines sekundären Montageschritts jedoch die Durchlaufzeit verkürzen und gleichzeitig Handhabungsschäden reduzieren.
Eine Nietmatrize leistet nur so viel wie das Werkzeug dahinter. Suzhou Shuangqisi entwirft und baut Präzisions-Folgeverbundwerkzeuge und die des Unternehmens Elektronische Stanzwerkzeuge für kleine, hochpräzise Bauteile sind ein natürlicher Ausgangspunkt für Klemmen-, Kontakt- und Sammelschienenprogramme, die eine integrierte Nietung erfordern.
Wenn es sich bei dem Teil um einen Steckverbinder oder eine Klemme handelt, ist dies der Fall Hochgeschwindigkeits-Stanzwerkzeug für Steckverbinder- und Anschlussteile zeigt die Art der Mehrstationen-Werkzeugausstattung, auf der diese Arbeit aufbaut. Für komplexere Anlagen mit vielen Stationen ist die Mehrstufiger progressiver Prägestempel mit Hartmetalleinsätzen zielt auf lange Werkzeugstandzeiten bei anspruchsvoller Massenproduktion ab.
Nietzuführung, Abtastung und Pressenschutz sind ebenso Automatisierungsprobleme wie Werkzeugprobleme und können durch unterstützt werden Stanzautomatisierungsausrüstung für Zuführung und Handhabung . Käufer, die lieber fertige Komponenten als Werkzeuge beschaffen möchten, können hier stöbern Elektronische Stanzteile nach Kundenzeichnungen , oder überprüfen Sie die komplettes Sortiment an Stanzteilen .
Die gleichen Verbindungsprinzipien gelten auch für neue Energiehardware. Zu sehen sind beispielsweise Programme, die leitende Verbindungen mit geformten Gehäusen koppeln Stanzteile für Batterieabdeckungen für Elektrofahrzeuge als Referenz für großformatige Ebenheit und Umformkontrolle.
Der schnellste Weg, die Machbarkeit zu beurteilen, ist die Zusendung von Zeichnungen, der Nietspezifikation, dem Blechmaterial und der Blechdicke sowie der Jahresmenge. Anhand dieser vier Eingaben kann ein Ingenieurteam Ratschläge zur Streifenanordnung, zur Zuführmethode und zur Frage geben, ob ein Halbhohl- oder Vollniet für die Last geeignet ist.
Wenn Sie eine genietete Baugruppe haben, die gerade offline verbunden wird, oder eine neue leitfähige Komponente, die sich noch in der Konzeptphase befindet, Kontaktieren Sie das Ingenieurteam von Suzhou Shuangqisi, um Ihre Anforderungen an die Nietmatrize zu besprechen . Ein frühzeitiges Gespräch über die Verbindung spart in der Regel mehr Zeit als jede spätere Änderung der Matrize.
Eine Verbundmatrize kann einen Streifen in einem einzigen Pressenhub in eine fertige Unterlegscheibe verwandeln. Eine progressive Matrize kann den gleichen Streifen durch ein Dutzend Stationen transportieren, bevor schließlich ein Steckeranschluss freigeschnitten wird. Bei beiden handelt es sich um Präzisionsstanzwerkzeuge, die für die Massenproduktion konzipiert sind und dennoch sehr unterschiedliche Probleme lösen.
Der Unterschied liegt in der Prozesslogik. Eine zusammengesetzte Matrize führt mehrere Arbeitsgänge durch gleichzeitig an einer Station . Ein progressiver Würfel vervollständigt sie nacheinander über mehrere unabhängige Stationen verteilt . Diese einzige Unterscheidung bestimmt alles andere: Präzision, Umformfähigkeit, Ausgabegeschwindigkeit und Kosten. Käufer betrachten die beiden oft als austauschbar, und diese Annahme führt dazu, dass viele Werkzeugbudgets schiefgehen.
Eine Verbundmatrize verfügt über eine Arbeitsstation. In einem einzigen Hub erfolgen Vorgänge wie Lochen und Stanzen an derselben Position. Das Werkstück bleibt auf einem Bezugspunkt und verschiebt sich nie, so dass es die Matrize nach einem Presszyklus als fertiges Teil verlässt. Die Logik ist einfach: eine Station, mehrere Vorgänge gleichzeitig.
Ein Folgeverbundwerkzeug ordnet in komplexen Fällen Dutzende Stationen entlang der Vorschubrichtung an. Mit jedem Hub rückt das Band einen Schritt weiter und jede Station erledigt ihre eigene Aufgabe: Lochen, Biegen, Formen, Nieten oder Schneiden. Das Teil bleibt durchgehend am Trägerband befestigt und wird erst an der Endstation abgetrennt.
In der Praxis verhält sich eine zusammengesetzte Matrize wie ein einzelner präziser Schnitt, während sich eine progressive Matrize wie eine kompakte Produktionslinie verhält, die in ein einziges Werkzeug integriert ist. Jeder Ansatz hat ein natürliches Zuhause, und die folgenden Abschnitte zeigen, wo die Grenze verläuft.
Da jede Schneidkante in einer Verbundmatrize vom gleichen Bezugspunkt aus arbeitet, können Loch-zu-Loch-Position, Konzentrizität und Ebenheit sehr genau eingehalten werden. Es kommt zu keiner Tonhöhenakkumulation, da sich das Teil nie zwischen den Vorgängen bewegt. Dies macht die Verbundmatrize zur natürlichen Wahl für flache Teile, bei denen die Lochposition entscheidend ist, wie z. B. Präzisionsabdeckplatten oder dünne flache Anschlüsse.
Eine besondere Erwähnung verdient die Ebenheit. In einer Verbundmatrize wird das Werkstück als Ganzes gepresst und ausgeworfen, wodurch dünne flache Teile verzugsfrei bleiben. Davon profitieren häufig Teile, die bündig an einer Gegenfläche anliegen müssen.
Folgeverbundmatrizen führen das Band Schritt für Schritt vorwärts, so dass sich zwischen den Stationen eine kleine Teilungstoleranz aufbauen kann. Die Einzellochgenauigkeit ist daher etwas geringer als die, die eine Verbundmatrize liefern kann. Bei den meisten Präzisionshardware bleibt der Unterschied deutlich innerhalb der Toleranz und ist der Preis für eine weitaus größere Prozessflexibilität. Wenn Löcher mit äußerster Genauigkeit relativ zueinander positioniert werden müssen, können sie durch eine gute Matrizenkonstruktion auch an derselben Station gestanzt werden, um sie auf einer Referenz zu halten.
Eine Verbundmatrize konzentriert alle Schneidstrukturen in einer Station, was ihre Möglichkeiten einschränkt. Strukturinterferenzen schließen komplexes Biegen, Tiefziehen und Nieten im Gesenk aus, sodass ihr Anwendungsbereich im Wesentlichen auf flaches Stanzen und Lochen beschränkt ist.
Folgeverbundmatrizen teilen die Arbeit in separate Stationen auf, die sich nicht gegenseitig behindern. Dies ermöglicht das Biegen, Ziehen, Formen, Nieten im Gesenk und sogar die Inline-Erkennung. Für unregelmäßige Teile mit mehreren Biegungen und Merkmalen ist das Folgeverbundwerkzeug die einzige praktische Möglichkeit, eine automatisierte Massenproduktion zu erreichen.
Eine nützliche Faustregel: Wenn das fertige Teil flach ist, lohnt es sich, über eine zusammengesetzte Matrize nachzudenken. Wenn es sich um eine Biegung, eine Form oder ein zusammengebautes Merkmal handelt, geht die Diskussion fast immer auf Folgeverbundwerkzeuge über.
Eine Verbundmatrize liefert ein fertiges Teil pro Hub, ist jedoch auf die Zuführung und Entnahme einzelner Teile angewiesen, sodass ihr Rhythmus moderat ist. Es eignet sich für kleine bis mittlere Mengen hochpräziser Flachteile. Außerdem lässt es sich leicht debuggen und die Genauigkeit bleibt über lange Laufzeiten stabil.
Ein Folgeverbundwerkzeug läuft mit kontinuierlichem Streifenvorschub und hoher Prägefrequenz. Sobald das Band geladen ist, kann die Presse über weite Strecken ohne große Aufsicht laufen. Aus diesem Grund dominieren fortschrittliche Werkzeuge die Massen- und Hochgeschwindigkeitsbearbeitung in der Automobilelektronik, der neuen Energiebranche und der Herstellung von Steckverbinderklemmen.
Das Lautstärken beeinflusst auch den Materialverbrauch. Eine progressive Matrize benötigt einen Träger, um das Teil im Streifen zu halten, was bei einfachen Formen mehr Material verbrauchen kann. Bei sehr großen Auflagen wird dies in der Regel durch Geschwindigkeits- und Arbeitseinsparungen aufgewogen, bei kleinen Auflagen flacher Teile kann dies jedoch den Ausschlag in Richtung einer zusammengesetzten Matrize geben.
Verbundmatrizen sind einfach aufgebaut, kostengünstig in der Herstellung, schnell zu liefern und leicht zu warten. Für Kleinserienaufträge bieten sie ein hervorragendes Preis-Leistungs-Verhältnis, obwohl ihr Prozessspektrum eng ist.
Folgeverbundwerkzeuge erfordern ein komplexes Design mit mehreren Stationen, höhere technische Schwierigkeiten, höhere Vorlaufkosten und eine längere Vorlaufzeit. Dafür bieten sie eine lange Lebensdauer und einen stabilen Lauf. Sobald die Werkzeuginvestition auf eine große Auflage verteilt ist, wird die Die Stückkosten sinken sehr stark , was für langfristige, stabile Batch-Projekte geeignet ist.
Die Wartung folgt dem gleichen Muster. Eine zusammengesetzte Matrize kann normalerweise durch routinemäßiges Schärfen und Überprüfen gewartet werden. Eine Folgeverbundmatrize erfordert professionelle Wartung und sorgfältige Fehlerbehebung, da sich ein verschlissener Stempel an einer Station auf alle nachfolgenden Stationen auswirken kann.
Verbundmatrizen werden für Dichtungen, Unterlegscheiben, flache Bleche, Präzisionsabdeckplatten, flache Anschlüsse und andere ultradünne flache Teile mit strengen Anforderungen an Lochkonzentrizität und Ebenheit verwendet.
Progressive Matrizen werden für Anschlussklemmen, Relaiskontakte, neue Energiesplitter, Batterieanschlüsse, gebogene Clips, unregelmäßige Abschirmdosen und in die Matrize genietete Baugruppen verwendet. Wenn Ihr Projekt diese geformten Komponenten umfasst, ist unser Sortiment an kundenspezifische Metallstanzteile ist ein guter Anfang.
| Vergleich | Zusammengesetzter Würfel | Progressiver Würfel |
|---|---|---|
| Prozesslogik | Gleichzeitiger Betrieb an einer Station | Sequentielle Abläufe über mehrere Stationen hinweg |
| Präzision | Sehr hoch, keine kumulative Toleranz | Hoch, mit geringfügigem Tonhöhenfehler |
| Formvermögen | Nur Flachstanzen und Durchstechen | Biegen, Ziehen, Nieten und mehr |
| Produktionsmodus | Einzelstückausgabe, mittlere Geschwindigkeit | Kontinuierlicher Streifenvorschub, hohe Geschwindigkeit |
| Volume | Klein bis mittel | Hoch bis sehr hoch |
| Werkzeugkosten | Niedrigere Anschaffungskosten | Höhere Anschaffungskosten, niedrigere Stückkosten in der Massenproduktion |
| Wartung | Einfach | Erfordert professionelle Wartung und Fehlerbehebung |
Die Materialstärke und -art beeinflussen die Entscheidung ebenso wie die Teileform. Sehr dünnes Material verzieht sich leicht, wenn es durch viele Stationen geschoben wird, was einer der Gründe dafür ist, dass ultradünne flache Teile oft in einer Verbundmatrize aufbewahrt werden. Härtere oder federndere Materialien hingegen erfordern möglicherweise kontrollierte Formungsschritte, die nur ein progressives Layout bieten kann.
Auch das Teiledesign ist wichtig. Wenn Löcher zu nah an einer Kante oder einer Biegelinie platziert werden, kann dies bei beiden Matrizentypen zu Verformungen führen. Die Überprüfung der Zeichnung auf Herstellbarkeit vor Beginn der Werkzeugbereitstellung ist weitaus kostengünstiger als die nachträgliche Korrektur der Matrize, und kleine Konstruktionsanpassungen können oft dazu führen, dass ein Teil von einem komplexen Werkzeugweg auf einen einfacheren Weg verschoben wird.
Überlegen Sie abschließend, was nach dem Stempeln passiert. Durch Galvanisieren, Wärmebehandlung oder Montageschritte können der Grathöhe, der Ebenheit und der Dimensionsstabilität zusätzliche Grenzen gesetzt werden. Diese Grenzen sollten vor der Konstruktion der Matrize vereinbart werden.
Die meisten Werkzeugprobleme sind auf eine Diskrepanz zwischen dem Matrizentyp und den tatsächlichen Anforderungen des Projekts zurückzuführen. Vier Muster tauchen immer wieder auf:
Wenn Sie Ihrem Werkzeugpartner gleich zu Beginn das erwartete Volumen und den gesamten Funktionsumfang mitteilen, können Sie die meisten dieser Probleme vermeiden.
Die Wahl ist nicht immer entweder-oder. Bei einigen Projekten wird ein zusammengesetztes Gesenk verwendet, um einen flachen Rohling mit dicht angeordneten Löchern herzustellen, und ein separates Formgesenk, um anschließend Biegungen hinzuzufügen. Andere verwenden eine progressive Matrize für den geformten Körper und einen zweiten Arbeitsgang für ein kritisches Merkmal.
Diese Hybridrouten sind sinnvoll, wenn ein Merkmal eine Positionsgenauigkeit auf Verbundebene erfordert, während der Rest des Teils geformt werden muss. Ein erfahrener Werkzeugingenieur wägt die zusätzliche Handhabung gegen die gewonnene Genauigkeit ab und empfiehlt die einfachste Route, die der Zeichnung entspricht.
Beginnen Sie mit drei Fragen. Ist das Teil flach oder muss es gebogen und geformt werden? Wie eng sind die Lochpositions- und Ebenheitstoleranzen? Und wie hoch ist die erwartete Jahresproduktion?
Wählen Sie eine Verbundmatrize für hochpräzise Flachteile und Kleinserien. Wählen Sie ein progressives Werkzeug für komplex geformte Teile und die automatische Hochgeschwindigkeits-Massenproduktion. Keines von beiden ist in jedem Fall besser; Jedes passt zu einem anderen Szenario, und die beste Lösung ist diejenige, die auf die Teilestruktur, die Toleranzanforderungen und das Jahresvolumen abgestimmt ist.
Bei Suzhou Shuangqisi Mold Equipment Co., Ltd. Für uns ist die Werkzeugauswahl eher eine technische Entscheidung als eine Verkaufsentscheidung. Unsere Ingenieure überprüfen Ihre Zeichnung, Toleranzanforderungen und Jahresvolumen und empfehlen dann die Werkzeugroute, die Präzision, Effizienz und Produktionskosten in Einklang bringt.
Sie können unsere erkunden Präzisions-Stanzwerkzeuge aus Metall wenn Sie Werkzeuge für Ihre eigene Produktionslinie benötigen oder mit uns an fertigen Bauteilen arbeiten Stanzteile aus Metall Dienst. Senden Sie uns Ihre Teilezeichnung und das erwartete Volumen Suzhou Shuangqisi Mold Equipment Co., Ltd. Ich werde mit einem Werkzeug- und Kostenvoranschlag zurückkommen.
Ein Batterieträger aus gestanztem Aluminium, der Prototypenmuster besteht, kann bei 50.000 Einheiten immer noch ausfallen, wenn die Matrizenverschleißzugabe des Lieferanten nie modelliert wurde. Das Gleiche gilt für eine Kupferschiene, die zwar die Leitfähigkeitsspezifikationen erfüllt, aber nach dreimaligem Nachschleifen Kantenrisse entwickelt. Aluminium verhält sich anders als Stahl: Es reißt, federt zurück und galoppiert durch die Matrizenspalte. Die besten Lieferanten für Aluminiumstanzen sind nicht einfach diejenigen mit dem niedrigsten Preis pro Kilogramm. Sie steuern die Legierungstemperierung, die Werkzeugwartung und die Übergabe an die Automatisierung.
Kernfazit
Wählen Sie Aluminium-Stanzlieferanten anhand von vier geprüften Fähigkeiten aus: (1) Matrizendesign für die spezifische Legierung und Härte, (2) dokumentierte Matrizenwartungs- und Nachschleifaufzeichnungen, (3) interne oder streng kontrollierte Automatisierung für Folge- und Transfervorgänge und (4) ein Qualitätssystem, das Erst- und Endteile bemustert. Price folgt diesen vier; es sollte sie nicht führen.
Das Stanzen von Aluminium ist kein Ersatz für das Stanzen von Stahl. Das Metall hat etwa ein Drittel des Elastizitätsmoduls von Stahl, daher ist die Rückfederung größer und weniger vorhersehbar. Die geringere Formbarkeit bei bestimmten Temperaturen bedeutet, dass das Tiefziehen größere Formradien, eine bessere Schmierung und manchmal ein Zwischenglühen erfordert. Die folgende Tabelle fasst die praktischen Unterschiede zusammen, die sich auf die Lieferantenauswahl auswirken.
1100 und 3003 sind weich und lassen sich leicht formen, haben aber keine Festigkeit. 5052 bietet einen Ausgleich für Halterungen und Gehäuse. 6061-T6 ist stark, reißt aber in engen Kurven, sofern man es nicht entsprechend konstruiert. Ein fähiger Lieferant fragt nach dem Härtegrad, bevor er ein Angebot für die Matrize macht.
Aluminium fressen und sammelt sich an den Kanten der Matrize. Der Spielraum muss bei vielen Legierungen 8–12 % der Dicke betragen, und die Matrizen erfordern polierte Nuten, häufiges Nachschleifen und manchmal Hartmetalleinsätze. Zulieferer, die Stahlwerkzeuge auf Aluminium verarbeiten, erzeugen Splitter und Ausrisse.
Folgeverbund- und Transferwerkzeuge für Aluminium benötigen sanftere Zuführsysteme, Schmiermittel gegen Festfressen und eine Abfallentfernung, die die Oberfläche nicht zerkratzt. Automatisierungen, die für kaltgewalzten Stahl geeignet sind, erfordern bei Aluminium häufig eine Umsteuerung und weichere Greifer.
Wenn Sie vergleichen progressives und transferiertes Metallstanzen , der Aluminiumfaktor verändert die Zykluszeit und die Annahmen zu den Werkzeugkosten, die Sie verwenden sollten.
Zulieferer von Aluminiumstanzen lassen sich in drei große Betriebsmodelle einteilen. Die folgende Tabelle vergleicht sie hinsichtlich Werkzeugbesitz, Legierungskompetenz, Automatisierung und Risiko. Bei den Zahlen handelt es sich um typische Werte aus Angeboten und Prüfungen von Stanzteilen, nicht um Garantien.
Kaufpreis pro Teil ist ersichtlich. Werkzeugwartung, Ausschuss und Sekundäroperationen gelten nicht. Bei einer Überprüfung von Aluminiumstanzprojekten treten die folgenden Kostentreiber typischerweise nach den ersten 90 Tagen auf. Die Balken zeigen den ungefähren Anteil der unerwarteten Kostenüberschreitungen.
Die Nacharbeit
35 %
Ausschussquote
25 %
Nachmahlzeit
18 %
Sekundäroperationen
12 %
Logistik
10 %
Formnacharbeit und Ausschuss stellen die größten versteckten Kosten dar, da Aluminiumwerkzeuge schneller verschleißen und die Prozessfenster enger sind. Ein Lieferant, der Matrizentreffer und Nachschleifintervalle verfolgt, kann einen realistischen Stückpreis angeben. Wer dies nicht tut, wird diese Kosten durch Änderungsaufträge decken.
Die Nachfrage nach Aluminiumstanzen ist nicht einheitlich. Das folgende Kreisdiagramm zeigt eine repräsentative Verteilung der Bewerbungen für einen Zulieferer, der Kunden aus der Automobil-, Elektronik- und Industriebranche beliefert. Elektrofahrzeuge und Batteriesysteme machen mittlerweile den größten Anteil aus.
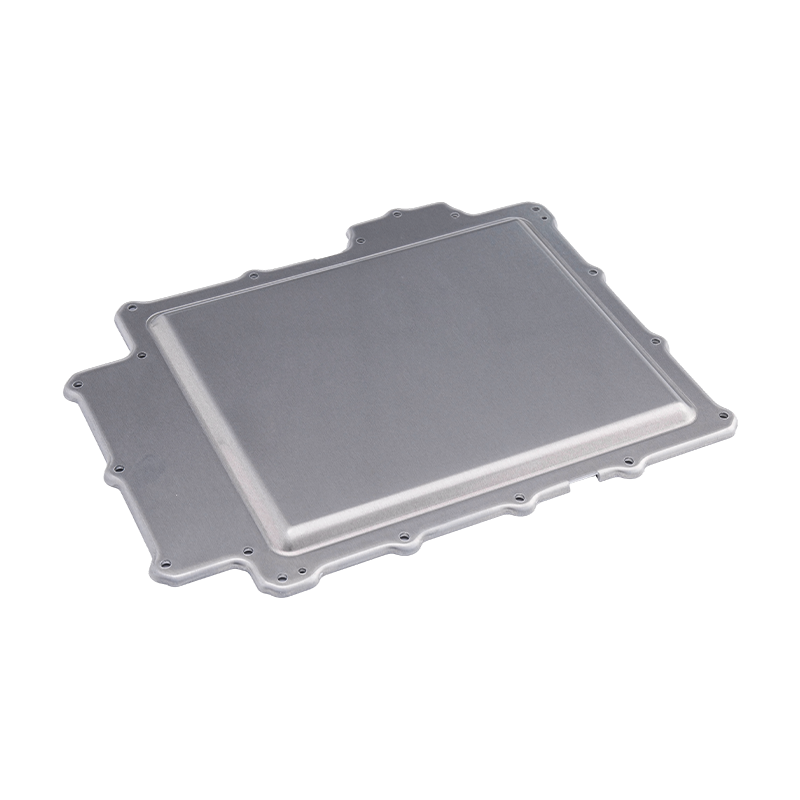 Stanzteile für die Batterieabdeckung Bei unseren Stanzteilen für Batterieabdeckungen handelt es sich um präzisionsgefertigte Komponenten, die für Gehäuse von Automobil-, Industrie- und Energiespeicherbatterien entwickelt wurden. Hergestellt aus hochwertigem... Produkt anzeigen →
Das Stanzen von Batterieabdeckungen ist ein gutes Beispiel für ein Teil, das einfach aussieht, aber nach dem Formen eine strenge Kontrolle der Ebenheit, Kantenqualität und Dimensionsstabilität erfordert. Lieferanten, die diese Teile bereits für EV-Programme produzieren, kennen die Anforderungen an Legierung und Form.
Nutzen Sie diese Reihenfolge, um Lieferanten zu vergleichen, ohne sich in Tabellenkalkulationen zu verlieren. Jeder Schritt erzeugt ein Dokument, an das Sie einen Lieferanten halten können.
Schritt 1
Notieren Sie Härte, Dicke und kritische Abmessungen. Ein Biegeradius von 0,2 mm bei 6061-T6 ist ein anderer Prozess als der gleiche Radius bei 5052-H32. Senden Sie den Stapel mit der Angebotsanfrage.
Schritt 2
Fragen Sie nach Nachschleifprotokollen, Trefferzählern und Ausschussquoten für ähnliche Aluminiumarbeiten. Ein Lieferant, der keine Daten zur Werkzeuglebensdauer vorlegen kann, schätzt Ihren Stückpreis.
Schritt 3
Erfordern einen 300-teiligen Lauf mit Cpk für die kritischen Abmessungen. Die Rückfederung von Aluminium kann den Mittelwert nach den ersten paar hundert Schlägen verschieben. Der Pilot enthüllt diese Verschiebung.
Schritt 4
Wenn das Teil auf a läuft Folgeverbundwerkzeug für Automobilteile Beobachten Sie den Vorschub, die Abfallentsorgung und den Teileauswurf. Aluminium zerkratzt leicht; Die Automatisierung muss damit ohne kosmetische Schäden umgehen.
Schritt 5
Definieren Sie Nachschleifintervalle, Ersatz-Matrizeneinsätze und Reaktionszeiten für Matrizenreparaturen. Im niedrigsten Angebot sind diese oft nicht enthalten, und sie werden zu den tatsächlichen Kosten.
Automatisierungsgeräte für das Stanzen Suzhou Shuangqisi Mold Equipment Co., Ltd. mit Sitz in der Yexin Road Nr. 118, Bezirk Wujiang, Stadt Suzhou, beschäftigt 60 technische Mitarbeiter. Durch die gemeinsamen Anstrengungen und die Fortsetzung... Produkt anzeigen → Automatisierung ist für Aluminium kein nachträglicher Gedanke. Eine spezielle Stanzautomatisierungslinie kann Handhabungsschäden reduzieren und den Prozess stabilisieren, muss jedoch für die Legierung und die Teilegeometrie spezifiziert werden.
Lieferanten von Aluminiumstanzen, die Kunden aus der Automobil- und Elektronikbranche beliefern, müssen die Anforderungen an Rückverfolgbarkeit und Materialkonformität erfüllen. Nutzen Sie diese Checkliste während des Audits.
Kupfer-Sammelschienen-Stanzteile für neue Energiefahrzeuge Kupfer-Sammelschienen-Stanzteile für neue Energiefahrzeuge are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Produkt anzeigen → Kupferschienen und andere leitfähigkeitskritische Teile fügen eine weitere Schicht hinzu: Sie müssen den elektrischen und thermischen Anforderungen genügen und gleichzeitig den Stanzprozess überstehen. Ein integrierter Lieferant, der sowohl das Werkzeug als auch den Endverbrauch versteht, kann diese Lücke schließen. Ein integrierter Lieferant, der seine Werkzeuge und Automatisierung selbst baut, birgt weniger Übergaberisiken, hat aber auch mehr von Ihrem Programm unter einem Dach. Besuchen Sie den Boden, überprüfen Sie die Nachschleifprotokolle und beobachten Sie einen Werkzeugwechsel. Der Beweis ist da, wenn Sie danach fragen.
Das progressive Stanzen von Aluminium ist die beständigste und kostengünstigste Möglichkeit, große Mengen an leichten Präzisionsteilen herzustellen – vorausgesetzt, Geometrie, Legierung und Jahresmenge passen zum Prozess. Ein einzelnes Folgewerkzeug, das von einer Spule gespeist wird, kann bei jedem Pressenhub ein Aluminiumbauteil stanzen, lochen, formen und abschneiden und dabei Loch-zu-Loch-Toleranzen nahe ±0,05 mm ohne Nachbearbeitung einhalten. Diese Kombination ist der Grund, warum Batterieabdeckungen, Motorgehäuse, elektronische Fahrwerksteile und elektrische Anschlüsse routinemäßig auf diese Weise hergestellt werden.
Schlüssel zum Mitnehmen: Wählen Sie das progressive Stanzen von Aluminium, wenn die jährliche Nachfrage hoch ist, das Teil in einem durchgehenden Streifen verschachtelt werden kann und einheitliche Toleranzen wichtiger sind als Designflexibilität. Unterhalb dieser Bedingungen sind einfachere manuelle oder Transferwerkzeuge oft wirtschaftlicher.
Beim progressiven Stanzen wird ein fortlaufender Metallstreifen durch einen einzigen Matrizensatz mit mehreren Stationen geführt. Jede Station führt einen oder mehrere Vorgänge durch – Vorschneiden, Stanzen, Prägen, Biegen, Ziehen, Prägen oder Stanzen –, sodass aus dem Rohband nach und nach ein fertiges Teil wird, bis es die letzte Station erreicht, wo es vom Trägerband abgeschnitten wird.
Da alle Stationen gleichzeitig auf verschiedene Teile desselben Bandes einwirken, entsteht mit einem Pressenhub ein komplettes Aluminiumteil. Dieser kontinuierliche Betrieb unterscheidet das progressive Stanzen von Transferprägung , bei dem einzelne Rohlinge zwischen separaten Matrizenstationen hin- und herbewegt werden.
Nicht jede Aluminiumsorte lässt sich sauber durch ein Folgegesenk führen. Erfolgreiche Kandidaten kombinieren Formbarkeit, vorhersehbare Rückfederung und akzeptables Oberflächenverhalten beim Hochgeschwindigkeitsstanzen. In der Praxis decken die Legierungen der Serien 3xxx, 5xxx und 6xxx die meisten Projekte ab.
Der Geschäftsfall besteht aus vier messbaren Vorteilen gegenüber manuellen Matrizen, maschineller Bearbeitung oder reinen Tiefziehwerkzeugen.
Ein gut gebautes Folgeverbundwerkzeug aus Aluminium läuft mit Hunderten von Hüben pro Minute und jeder Hub produziert ein komplettes Teil. Die Stückkosten sinken schnell, sobald das Volumen den Werkzeugamortisationspunkt überschreitet.
Da der Streifen an jeder Station gesteuert wird, bleiben die Positionen von Merkmal zu Merkmal über Millionen von Zyklen hinweg konsistent. Kritische Lochmuster in Batterie- und Motorkomponenten halten ±0,05 mm ohne Nacharbeit.
Aluminium wiegt mit 2,7 g/cm3 etwa ein Drittel des Gewichts von Stahl. Durch progressives Stanzen können Konstrukteure dünne, steife Formteile anstelle schwerer Gussteile verwenden.
Gewindeschneiden, Nieten, Nockenformen und Markieren können als In-Matrizen-Stationen hinzugefügt werden, sodass die Teile näher an ihrem endgültigen Montagezustand sind und die Schritte in der Lieferkette reduziert werden.
Batteriegehäuse sind ein typisches Beispiel dafür, wo sich diese Vorteile summieren. Die Abdeckung muss formstabil und korrosionsbeständig sein und in großen Stückzahlen zu gleichbleibenden Kosten hergestellt werden.
Präzise Stanzteile für Batterieabdeckungen für Gehäuse Diese gestanzte Batterieabdeckung eignet sich für Automobil- und Energiespeichergehäuse und bietet Dimensionsstabilität und Korrosionsbeständigkeit bei der Massenproduktion, was mit der Diskussion des Artikels über Gewichts- und Dichtungsvorteile übereinstimmt. Produkt anzeigen → In der Praxis reduzieren Hersteller, die von geschweißten Stahlbaugruppen auf gestanzte Aluminiumabdeckungen umsteigen, das Teilegewicht um mehr als die Hälfte und verbessern gleichzeitig die Dichtungskonsistenz.
Aluminium verhält sich in einem Folgeverbundwerkzeug anders als Stahl. Sein höheres Verhältnis von Streckgrenze zu Modul führt zu einer stärkeren Rückfederung, und seine Neigung zum Abrieb an Werkzeugstahl macht Schmierung und Werkzeugbeschichtungen obligatorisch. Das Verständnis dieser Grenzen im Vorfeld macht den Unterschied zwischen einer reibungslosen Einführung und einer kostspieligen Neugestaltung aus.
Das progressive Stanzen von Aluminium kommt überall dort zum Einsatz, wo leichte, elektrisch leitfähige oder korrosionsbeständige Metallteile in großen Stückzahlen benötigt werden. Die folgende Verteilung spiegelt die typische Nachfrage in den von uns belieferten Branchen wider.
Die Umstellung auf Elektroantriebe hat das progressive Stanzen von Aluminium zum Standardverfahren für Batteriesystem- und Motorkomponenten gemacht. Eine gestanzte Sammelschiene aus Kupfer oder Aluminium ersetzt beispielsweise gebogene und bearbeitete Schienen durch ein Teil, das die Ebenheit und Lochposition in einem Schritt beibehält.
Kupfer-Sammelschienen-Stanzteile für die Stromverteilung von Elektrofahrzeugen Diese Sammelschiene aus hochreinem Kupfer unterstützt einen effizienten Stromfluss zwischen Batterie, Motor und Wandler, mit plattierten Oberflächen und engen Toleranzen für anspruchsvolle EV-Anwendungen, was der Betonung des Absatzes auf progressive Stanzvorteile entspricht. Produkt anzeigen → Ebenso nutzen Stanzteile für Motorgehäuse die thermischen Eigenschaften und das geringe Gewicht von Aluminium, während Folgeverbundgesenke die für Rotor- und Statorbaugruppen erforderliche enge Konzentrizität gewährleisten.
Unterhaltungselektronik bevorzugt Aluminium aufgrund seiner Oberflächenbeschaffenheit und seines EMI-Abschirmverhaltens. Durch progressives Stanzen werden dünnwandige, hochpräzise Teile hergestellt, die in Laptop- und Telefonbaugruppen verwendet werden.
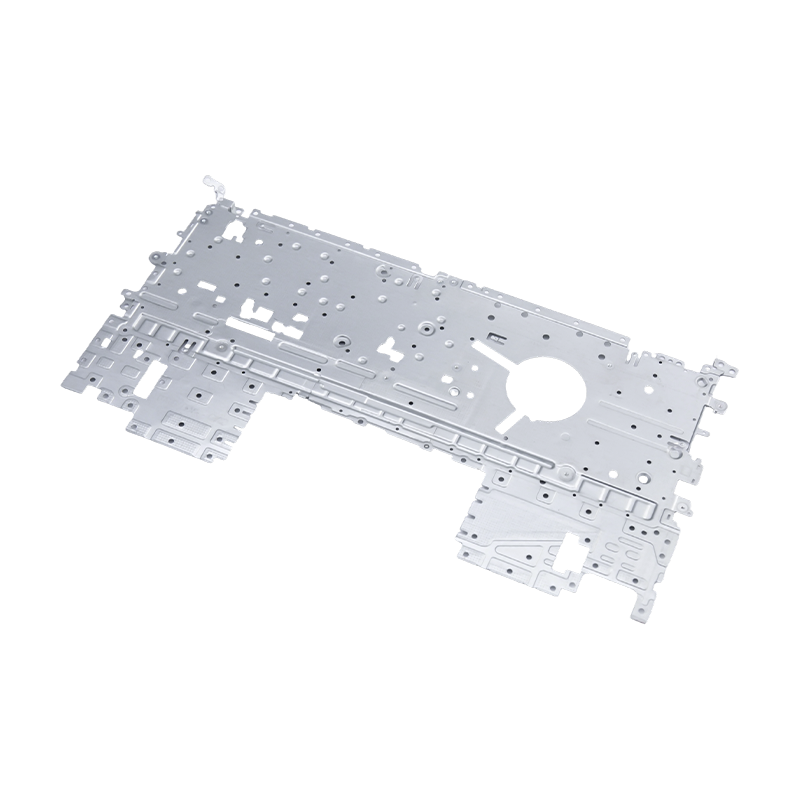 Stanzteile für Laptop-Chassis aus Aluminium Diese gestanzten Komponenten für Laptop-Gehäuse und -Halterungen kombinieren geringes Gewicht mit Steifigkeit und verfügen über präzise Lochpositionen und Schnappstrukturen, die eine effiziente Montage unterstützen, was für den Punkt des Artikels über dünnwandige Elektronikteile relevant ist. Produkt anzeigen →
Auf der Geräteseite profitieren große Ofengehäuse und Bedienfeldstanzteile von der gleichen Prozessökonomie, wenn die Produktionsmengen spezielle Werkzeuge rechtfertigen.
Folgeverbundwerkzeuge sind die größten Vorlaufkosten in einem Aluminium-Stanzprogramm und übersteigen häufig die Kosten für Presse und Materialhandhabungsausrüstung. Das Ziel besteht nicht darin, den geringsten Preis für Werkzeuge zu zahlen, sondern für das richtige Werkzeugdesign, denn die Qualität der Matrizen bestimmt die Qualität der Teile während der gesamten Lebensdauer des Programms.
Lieferanten, die Folgeverbundwerkzeuge, Stanzpressen und Automatisierung kombinieren – wie unser Team bei Shuangqisi mit 80- bis 400-Tonnen-Pressen und einer hauseigenen Tochtergesellschaft für Stanzautomatisierung – können die Anlaufzeit verkürzen und die Toleranzen über Schichten hinweg stabil halten.
Die besten Folgeverbundwerkzeuge aus Aluminium verlieren immer noch an Leistung, wenn die Wartung vernachlässigt wird. Aufgrund der Neigung von Aluminium zum Abrieb sind Schmierungsmanagement und Oberflächenbeschichtungen die beiden Kontrollen, die zuverlässige Programme von wiederkehrenden Ausfallzeiten trennen.
Die Qualitätskontrolle von Aluminiumstanzteilen sollte eine CMM-Überprüfung kritischer Lochpositionen, Oberflächenprüfungen auf Fresskratzer und eine regelmäßige Härteüberprüfung eingehender Spulen umfassen, da eingehende Materialschwankungen die häufigste versteckte Ursache für Risse und Rückfederungsdrift sind.
Das progressive Stanzen von Aluminium ist nicht das günstigste Verfahren für Prototypen oder Kleinserien, und bei sehr großen Platten ist es einem Transferwerkzeug nicht überlegen. Aber für Teile, die in ein vom Coil zugeführtes Band passen und sich zu Hunderttausenden wiederholen, bietet es die niedrigsten Stückkosten, die höchste Konsistenz und die kürzeste Zykluszeit aller Umformverfahren. Der eigentliche Wettbewerbsvorteil ergibt sich aus der Wahl eines Lieferanten, der die Matrize entwirft, das Stanzen durchführt und die Automatisierung als ein integriertes Projekt baut.
Bevor Sie ein Angebot genehmigen, vergleichen Sie die Erfolgsbilanz des Lieferanten im Stanzformenbau, die Pressenkapazität und die SPC-Disziplin – nicht nur den Preis pro Teil. Entdecken Die Formen- und Stanzmöglichkeiten von Shuangqisi wenn Sie bereit sind, einen potenziellen Partner für Ihr Aluminium-Stanzprogramm zu prüfen.
Ein Einkaufsingenieur wurde gerade gebeten, 60.000 Edelstahlhalterungen zu beschaffen. Es gehen drei Angebote ein, und der niedrigste Stückpreis liegt fast 40 % unter den anderen – es fallen jedoch Werkzeugkosten in Höhe von 15.000 US-Dollar an. Die Lücke ist kein Fehler: Der niedrige Kurs ist auf das Stanzen von Metall zurückzuführen. Ob dieser Preis real ist, hängt von der Matrize, der Presskapazität, dem Material und dem dahinter stehenden Produktionsvolumen ab.
Beim Metallstanzen handelt es sich um einen Kaltumformprozess, bei dem flaches Blech mithilfe einer Presse und einer Reihe von Matrizen in Teile geformt wird. Das als Coil oder Streifen gelieferte Blech wird zwischen einem Stempel und einer Matrize geführt. Der Stempel bewegt sich unter Druck nach unten und das Metall wird geschnitten, gebogen oder gezogen, um den Hohlraum der Matrize zu füllen. Bei jedem Pressenhub entsteht ein Teil; Bei einem Folgeverbundwerkzeug verlässt bei jedem Hub ein fertiges Teil das Werkstück.
Die Schlussfolgerung ist einfach: Stempeln gewinnt durch Volumen. Nach dem Bau der Matrize sinken die Stückkosten drastisch, da der Prozess mit hoher Geschwindigkeit läuft, keine Späne erzeugt und nur das Rohblech und das Schmiermittel verbraucht werden. Bei Stückzahlen über einigen Zehntausend kostet ein gestanztes Bauteil in der Regel 50–80 % weniger als das gleiche, aus Billet gefertigte Teil.
Fünf Schritte entscheiden über das Ergebnis eines Stanzteilprojekts:
Das Werkzeugkonzept ist genauso wichtig wie die Presse. Folgeverbundwerkzeuge transportieren das Band durch mehrere Stationen; Transferwerkzeuge bewegen einzelne Rohlinge zwischen den Stationen. Die Wahl verändert die Werkzeugkosten und die Zykluszeit; Die praktischen Unterschiede werden in diesem Vergleich zwischen progressivem und transferiertem Metallstanzen behandelt.
Für Automobilkomponenten mit großen Auflagen sind Folgeverbundformen die Standardwahl, da sie ein Coil in einem Durchgang in ein fertiges Teil umwandeln, ohne dass ein Bediener zwischen den Stationen eingreifen muss.
Kontinuierliche Folgeverbundform für Automobilmotorgehäuse Diese Form wurde für die Großserienproduktion mit Komponenten aus legiertem Stahl für Verschleißfestigkeit und einem modularen Design für eine einfache Wartung gebaut. Dies macht sie zu einem guten Kandidaten für das Stanzen in der Automobilindustrie, bei dem es auf die Effizienz in einem Durchgang ankommt. Produkt anzeigen → Wenn ein Designteam einen Prozess für ein Blechteil auswählt, fallen in der Regel Stanzen, CNC-Bearbeitung, Laserschneiden und manchmal auch Druckguss in die engere Wahl. Menge und Toleranz entscheiden über die Antwort.
Der Kompromiss ist klar. Die CNC-Bearbeitung bietet enge Toleranzen ohne Werkzeuginvestitionen, aber die Stückkosten bleiben hoch. Das Laserschneiden ist flexibel für komplexe 2D-Profile bei geringem Volumen, erzeugt jedoch selbst keine Biegungen oder tiefen Formen. Das Stanzen erfordert die größte Vorabinvestition, aber sobald sich die Matrize bewährt hat, sind die Stückkosten am niedrigsten. Unterhalb von ein paar tausend Teilen ist die Amortisation eine Strafe; Ab zehntausend Teilen aufwärts ist das Stanzen kaum zu überbieten.
Der größte versteckte Kostenfaktor beim Stanzen ist nicht die Presszeit, sondern die Amortisation der Matrize plus Ausschuss. Sobald das Werkzeug bezahlt ist, sinkt die Kostenkurve pro Stück schnell.
Bei 10.000 Teilen sinken die Stückkosten auf etwa ein Drittel des 1.000-Teile-Niveaus; bei 100.000 Teilen sind es etwa 12. Der Rückgang ist darauf zurückzuführen, dass Werkzeuge und Einrichtung auf mehr Einheiten verteilt werden; Der Boden besteht aus Rohmaterial plus Presszeit.
Berechnen Sie beim Vergleich von Angeboten die Gesamtbetriebskosten: Werkzeug plus Stückpreis mal Volumen plus Qualitätsrisiko. Ein Angebot, das die Werkzeugkosten vermeidet, aber einen hohen Stückpreis beinhaltet, ist in der Größenordnung der teurere Weg. Ein Werkzeugpreis, der hoch aussieht, aber gehärteten Matrizenstahl und ein Ersatzteilpaket beinhaltet, übertrifft oft eine billige Matrize, die frühzeitig verschleißt.
Das Formdesign steuert, wie sich das Material verhält. Der Abstand zwischen Stempel und Matrize entscheidet über die Qualität der Schnittkante: Zu wenig führt zu sekundärer Scherung und Grat; Zu viel erhöht die Gratbildung und verringert die Kantengeradheit. Bei 1,5 mm starkem Stahlblech ist ein Abstand von 5–8 % der Dicke ein üblicher Ausgangspunkt.
Härte ist wichtig. Fortschrittliche hochfeste Stähle reduzieren das Fahrzeuggewicht, beschleunigen jedoch den Werkzeugverschleiß, sodass härterer Werkzeugstahl und häufigeres Schärfen erforderlich sind. Wenn die Zeichnung eine Toleranz von weniger als ±0,05 mm erfordert, benötigt die Matrize feste Führungen und die Presse muss die Wiederholgenauigkeit gewährleisten. Beispielsweise unterliegen Stanzwerkzeuge für elektronische Geräte engeren Toleranzen als Stanzwerkzeuge für Haushaltsgeräte, da Stecker- und Abschirmungsteile ohne Nacharbeit auf die bestückten Platinen passen müssen.
Gestanzte Teile gibt es in fast allen Fertigungsbereichen, aber das Gleichgewicht ist ungleichmäßig. Die ungefähre Aufteilung der Nachfrage folgt.
Der Automobilsektor, einschließlich Elektrofahrzeuge, ist der größte Markt. Karosserieteile, Fahrgestellhalterungen, Sitzrahmen, Motorgehäuse und Batterieabdeckungen sind gestanzt. Vor allem Elektrofahrzeuge steigern die Nachfrage nach Präzisionsstanzteilen für die Batterie, wie zum Beispiel Kupfer-Sammelschienen.
 Präzise gestanzte Motorgehäuse für Automobilanwendungen Bei diesen Stanzteilen wird hochfester Stahl oder Aluminium mit engen Toleranzen und Wärmeableitungseigenschaften verwendet, was die wachsende Nachfrage nach langlebigen Motorgehäusen in Elektro- und konventionellen Fahrzeugen direkt unterstützt. Produkt anzeigen →
Elektronik ist der zweitgrößte Bereich. Laptoprahmen, große Computersockel und viele kleine Mobiltelefonteile werden gestanzt, weil sie dünnes Material, feine Löcher und niedrige Kosten bei hoher Stückzahl vereinen. Es folgen Haushaltsgeräte mit Ofengehäusen und großen bemalten Paneelen; Industrieausrüstung fügt Servoantriebsgehäuse und Kompressorkomponenten hinzu.
Laptop-Gehäuse und interne Stanzteile Diese aus kaltgewalztem Stahl, Aluminium oder einer Magnesiumlegierung hergestellten Komponenten bieten glatte Kanten, präzise Löcher und Korrosionsbeständigkeit und eignen sich daher für Laptoprahmen und Strukturbaugruppen in Kosmetikqualität. Produkt anzeigen → Jedem Sektor ist eine Teilefamilie zugeordnet. Für elektrifizierte Antriebsstränge kombinieren Motorgehäuse-Stanzteile Tiefziehen mit hoher Konzentrizität. Stanzteile für Batterieabdeckungen erfordern Ebenheit und präzise Lochmuster. Laptop-Stanzungen erfordern Oberflächen in Kosmetikqualität ohne Kratzer oder Orangenhaut.
Die Auswahl eines Stanzpartners ist wichtiger als jedes einzelne Zeichnungsmaß. Nutzen Sie eine kurze Bewertungssequenz, anstatt nur Preise zu vergleichen.
Zwei Fragen werden oft übersehen. Erkundigen Sie sich zunächst nach der Qualität des Matrizenstahls und der Wärmebehandlung: Eine Matrize aus hochwertigem Werkzeugstahl, gehärtet und beschichtet, erzeugt konsistente Teile für mehr Hübe. Zweitens fragen Sie, wie Probeläufe gehandhabt werden. Ein Teil kann bei einer Soft-Tool-Überprüfung gut aussehen und dennoch die Abmessungen im Produktionswerkzeug ändern. Das Try-out-Verfahren stellt fest, ob die erste Charge pünktlich eintrifft. Ein Unternehmen, das die Matrize baut, das Stanzen durchführt und die Automatisierung im eigenen Haus integriert – wie es Suzhou Shuangqisi Mold Equipment mit seinen Formen-, Stanzteil- und Automatisierungslinien tut – bewegt ein Teil mit weniger Übergaben vom Entwurf zur Produktion.
Die Stempelqualität bleibt erhalten und wird nicht einmal erreicht. Matrizenverschleiß, Ausrichtungsabweichungen und die Oberflächengüte verschlechtern sich, wenn sich die Hübe häufen. Ein praktischer Zeitplan umfasst das Reinigen und Schmieren der Matrizenführungen, die Überprüfung des Stempel- und Matrizenspiels, die Überwachung der Grathöhe in definierten Abständen und das Nachschärfen der Schneidkanten, bevor die Qualität außerhalb der Toleranz liegt. Bei Großserienteilen vermeiden Ersatzeinsätze oder eine doppelte Matrize Ausfallzeiten bei Verschleiß.
Regulierte Kunden erwarten außerdem dokumentierte Nachweise:
Das ist kein Papierkram an sich. Ein gestanztes Teil kann korrekt aussehen, während die Beschichtungschemie oder das Grundmaterial nicht den Spezifikationen entspricht. Lieferanten mit nachvollziehbaren Aufzeichnungen beschleunigen die Ursachenanalyse, wenn eine Abweichung auftritt, und schützen so sowohl die Qualität als auch die Lieferung.
Metallprägung belohnt Teams, die vorausschauend planen. Definieren Sie das Toleranzband realistisch, wählen Sie ein Werkzeugkonzept, das zum Volumen und Material passt, und bewerten Sie Lieferanten anhand der Gesamtkosten und Qualitätsnachweise und nicht nur anhand des Stückpreises. Wenn die Matrize stimmt, die Presse leistungsfähig und das Material rückverfolgbar ist, liefert das Stanzen die niedrigsten Kosten pro Teil in der Massenproduktion – von Zweirad-Radnaben und Motorgehäusen bis hin zu Laptop-Rahmen.
Ein Beschaffungsmanager, der drei Angebote für gestanzte Teile von verschiedenen Lieferanten vergleicht, stellt häufig eine Preisspanne von 25 bis 35 Prozent für dieselbe Zeichnung fest. Der Unterschied liegt selten in den Grundmaterialkosten. Es hängt davon ab, wie der Metallstanzprozess geplant, ausgestattet und automatisiert wird.
Der Prozess selbst wandelt flache Bleche mithilfe einer Presse, eines Gesenksatzes und eines kontrollierten Zuführsystems in fertige Bauteile um. Es sieht einfach aus, aber die Entscheidungen, die vor dem Druckvorgang getroffen werden, werden sich über Jahre hinweg auf die Kosten jedes Teils auswirken.
Wichtige Erkenntnis: Die wertvollste Chance bei einem Metallstanzprojekt ist nicht die Pressengeschwindigkeit oder die Zykluszeit. Auf diese Weise definieren Sie die Randbedingungen für Werkzeugdesign, Materialspezifikation und Produktionsdurchsatz.
Jede Prägelinie folgt einem sich wiederholenden Ablauf. Coil- oder Rohlingsmaterial wird einer Presse zugeführt, die Matrize schließt sich, es erfolgt eine Umformung oder Stanzung und das Teil wird ausgeworfen. Jeder Schritt führt eine Variable ein, die sich auf die Dimensionsstabilität auswirken kann. Die größten Einflüsse werden jedoch in der Formkonstruktionsphase entschieden.
Wenn eine Platte über ihre Streckgrenze hinaus komprimiert und gedehnt wird, möchte das Material in seine ursprüngliche Form zurückkehren. Dieses Rückfederungsverhalten ist nur dann vorhersehbar, wenn das Werkzeug es ausgleicht. Auch die Faserrichtung spielt eine Rolle: Ein kleiner Biegeradius kann zu Brüchen in Längsrichtung führen, sofern die Biegezugabe nicht neu berechnet wird.
Folgeverbundwerkzeuge führen mehrere Vorgänge in einem Vorschubzyklus durch. Übertragenwerkzeuge transportieren das Teil mit einem mechanischen oder robotergestützten Transfersystem von Station zu Station. Tiefziehwerkzeuge produzieren in mehreren Zügen Becher, Gehäuse und Motorgehäuse. Ein verantwortungsbewusster Lieferant modelliert jede Option anhand Ihrer jährlichen Mengen- und Toleranzanforderungen.
Präzise Stanzteile für Automobilmotorgehäuse für strukturelle Stabilität Diese hochfesten Stahl- oder Aluminiumgehäuse gewährleisten enge Toleranzen und Vibrationsfestigkeit und machen sie zu einer zuverlässigen Wahl für den Schutz von Motoren in anspruchsvollen Automobilumgebungen. Produkt anzeigen → Für einen tieferen Einblick in die Konsequenzen dieser Wahl lesen Sie Ein praktischer Vergleich zwischen progressiver und Transferprägung .
Der Matrizenabstand und der Führungsabstand bestimmen die Kantenqualität. Eine Abstandsänderung von 0,02 mm kann einen messbaren Unterschied in der Grathöhe und der Werkzeugstandzeit bewirken.
Ein gleichmäßiger Schmierfilm verringert die Reibung und hält den Materialfluss aufrecht. Eine unzureichende Schmierung führt zu Riefenbildung und übermäßiger Hitzeentwicklung.
Ein Toleranzband eines Stahlwerks von /−0,05 mm kann die Anforderungen an den Umformdruck verändern. Bei korrekter Kompensation durch den Lieferanten bleibt der Output stabil.
Zuführungen und Transfermechanismen müssen auf den Pressenhub abgestimmt sein. Eine falsch abgestimmte Zufuhrzeit kann zu Abweichungen zwischen den einzelnen Teilen und zu ungeplanten Ausfallzeiten führen.
Bei der Auswahl geht es nicht nur um die günstigste Matrize. Dies hängt von der Mischung aus Jahresvolumen, gewünschter Toleranz und der Anzahl der Nebenoperationen ab, für die Sie zu zahlen bereit sind.
Bei hochvolumigen Automobil- und Elektronikkomponenten weist das progressive Stanzen in der Regel die niedrigsten Kosten pro Teil auf. Das Transferprägen wird für große, tiefe Teile attraktiv, die zwischen den Arbeitsgängen gedreht werden müssen. Bei Motorgehäusen und Batterieabdeckungen, bei denen Rundheit und Wandstärke entscheidend sind, bleibt das Tiefziehen die Standardmethode.
Die meisten Produktionsberichte konzentrieren sich auf die endgültige Fehlerquote. Die versteckten Kosten von Qualitätsverlusten werden durch die Analyse interner Ausschussdaten für ähnliche Stanzteile ermittelt. Das folgende Muster ist repräsentativ für Stanzanlagen mittlerer und großer Chargen.
Der Werkzeugverschleiß ist der größte kontrollierbare Faktor. Durch die Überwachung des Schnittspieltrends und die Durchführung geplanter Werkzeugwartungen kann ein Werk den Ausschuss in der Regel um 15 bis 20 Prozent reduzieren. Materialunterschiede sind schwerer zu kontrollieren, können jedoch durch die Festlegung engerer Spulendickentoleranzen und die Lagerung der Spulen bei stabiler Temperatur und Luftfeuchtigkeit begrenzt werden.
Der Metallstanzprozess bedient je nach Endbauteil ganz unterschiedliche Anforderungen. In Automobilen und Fahrzeugen mit neuer Energie bearbeiten Stanzzulieferer Strukturteile, Sitzrahmen, Motorgehäuse, Batterieabdeckungen und Kupferschienen. In der Elektronik- und Haushaltsgerätebranche stehen bei Teilen wie hochwertigen Ofengehäusen oder Laptop-Komponenten die Oberflächenoptik und enge Toleranzen im Vordergrund. Industrielle Automatisierung und Kompressoren erfordern eine gleichbleibende Wiederholbarkeit über lange Produktionsläufe.
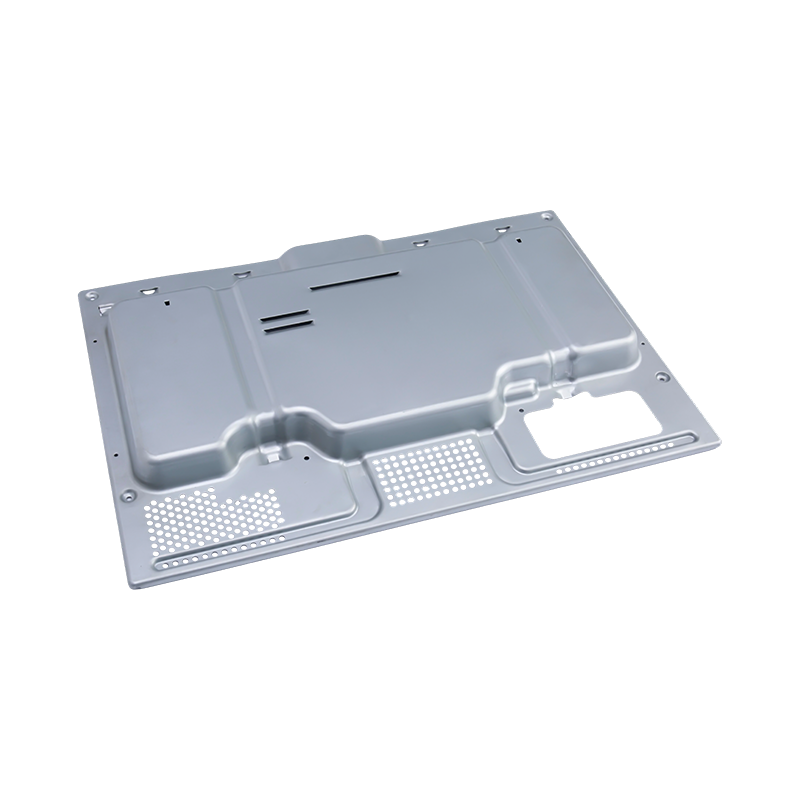 Hitzebeständige Ofenstanzteile mit präziser Oberflächenveredelung Diese aus hitzebeständigen Legierungen gefertigten und mit Rostschutzbeschichtungen versehenen Komponenten halten hohen Temperaturen stand und erfüllen gleichzeitig die Lebensmittelstandards, ideal für Premium-Ofenanwendungen. Produkt anzeigen →
Bei Batterie- und Elektromotorkomponenten sind die mechanischen Eigenschaften wichtiger als das Aussehen.
Hoch-Conductivity Copper Busbar Stampings for EV Power Systems Diese aus hochreinem Kupfer mit präziser Stanzung hergestellten Stromschienen minimieren Energieverluste und bewältigen hohe Ströme, was für eine zuverlässige Stromverteilung in Elektrofahrzeugen unerlässlich ist. Produkt anzeigen → Eine Kupferschiene mit übermäßiger Grathöhe kann zu lokalen Spannungskonzentrationen in der Baugruppe führen, weshalb der Werkzeugwartung und dem Schneidfreiraum besondere Aufmerksamkeit gewidmet werden muss.
Bei der Auswahl eines Stanzpartners kommt es oft mehr auf die Prozessdisziplin als auf den Preis an. Die folgende Schrittkarte zeigt einen bewährten Weg von der Zeichnungsfreigabe bis zur stabilen Massenproduktion, einschließlich der Automatisierungsübergabe.
Die Teilezeichnung wird mit Schwerpunkt auf Biegeradien, Materialstärke und Toleranzstapel überprüft. Vor der Bestellung von Werkzeugstahl wird ein DFM-Bericht ausgestellt.
Das Design der Matrize basiert auf Rückfederungskompensation und Streifenanordnung. Mithilfe von Simulationssoftware werden Materialfluss und Tonnage vorhergesagt.
Coildicke, Streckgrenze und Oberflächenbeschaffenheit werden mit dem Stahlwerk qualifiziert. Beim Probepressenlauf wird überprüft, ob das erste Teil den Zeichnungsanforderungen entspricht.
Zuführungen, Entstapler und Transfermechanismen sind mit dem Pressenablauf verknüpft. Der Lieferant kann diesen Schritt zu einer vollständigen Stanzautomatisierungslinie mit Teileauswurf und Inspektion erweitern.
Dimensions- und Fähigkeitsstudien werden an einer definierten Stichprobengröße durchgeführt. Nach der Genehmigung läuft die Produktionslinie unter Prozesskontrolle mit regelmäßigen Werkzeugwartungsstopps.
Dieser Weg ist besonders wichtig, wenn ein Kunde eine schlüsselfertige Lösung erwartet. Ein Lieferant, der Werkzeugdesign, Stanzausgabe und Automatisierungsausrüstung unter einem Dach verwalten kann, reduziert die Schnittstellen, die normalerweise zu Projektverzögerungen führen.
Auch ein gut konstruiertes Werkzeug verliert mit jedem Schlag an Präzision. Die praktische Realität ist, dass die Produktivität mehr von der geplanten Wartung als von der Druckmaschinenmarke abhängt. Zu einem zuverlässigen Wartungsprogramm gehören die Kontrolle des Führungsspiels, die Inspektion der Schneidkante, die Analyse des Schmiertanks und die Aufbewahrung der Matrizen mit einer Rostschutzbeschichtung.
Auf der Produktionsseite sollte die Inspektion des gestanzten Teils an die Zertifikatsdaten des Werks gebunden sein. Eine unerwartete Änderung der Materialstärke oder Streckgrenze sollte einen neuen Probendurchlauf auslösen und nicht eine sofortige Anpassung der Presseneinstellungen.
Compliance-Anforderungen umfassen in der Regel drei Bereiche: Produktrückverfolgbarkeit, Arbeitssicherheit und umweltschonender Umgang mit Schmierstoffen und Coil-Abfällen. Der Lieferant muss Chargenprotokolle führen und diese zur Überprüfung bereithalten. Schutzbarrieren, Lichtvorhänge und Reset-Prozeduren gehören bei modernen Druckmaschinen zum Standard. Altöl, gebrauchtes Schmiermittel und Spulenenden benötigen einen dokumentierten Entsorgungsablauf.
Ein Stempelpartner, der diese Themen im Angebot behandelt, zeigt, dass der Prozess unter Kontrolle ist. Das ist das Maß an Disziplin, das ein Käufer erwarten sollte, wenn das Teil in Automobil-, Haushaltsgeräte- oder Industrieausrüstungsanwendungen verwendet wird.
Wenn ein neues Fahrzeugmodell vom CAD-Modell in die Produktion übergeht, erhält der Karosseriebau in der Regel mehrere Hundert verschiedene Stanzteile. Von Türinnenverkleidungen bis hin zu Motorgehäusen und Batterieabdeckungen: Metallprägungen für die Automobilindustrie bestimmen, wie schnell die Linie läuft, wie viel das Fahrzeug wiegt und wie gut Sicherheitsstrukturen Stöße absorbieren. Der Prozess sieht einfach aus – Spule in die Presse einführen, mit Werkzeugen formen, Teil entfernen – aber hinter jedem Schritt verbergen sich Entscheidungen, die sich auf die Kosten über den gesamten Modelllebenszyklus auswirken.
Die entscheidende Erkenntnis für Einkaufs- und Entwicklungsteams ist folgende: Der richtige Stanzpartner bietet Mehrwert durch Werkzeugdesign, Prozesskonsistenz und Automatisierungsintegration, nicht nur durch den niedrigsten Stückpreis. Eine Fehlkalkulation bei der Werkzeugkonstruktion oder der Stahlauswahl kann sich nach der Fertigung tausender Teile in Form von Rissen, Rückfederungen oder Graten bemerkbar machen.
Beim Metallstanzen hundelt es sich um einen Kaltumformprozess, bei dem eine große Presse und zwei Gesenkhälften verwendet werden, um flaches Blech in dreidimensionale Formen umzuwandeln. Die Presse übt Kraft aus, die Matrize steuert den Materialfluss und das resultierende Teil wird ausgeworfen. Bei Automobilanwendungen dominieren drei Arbeitsgänge: Stanzen, Biegen und Tiefziehen.
Automobilstanzteile werden heute aus Aluminium, kohlenstoffarmem Stahl usw. hergestellt fortschrittliche hochfeste Stähle . AHSS bietet Möglichkeiten zur Gewichtseinsparung, erfordert jedoch eine höhere Presskraft und sorgfältiger konstruierte Matrizen, um eine Rückfederung zu verhindern.
Die Wahl des richtigen Prozesses ist ein Balanceakt zwischen Teilekomplexität, Volumen und Werkzeugkosten. Bei Fahrzeugkomponenten dominieren drei Methoden.
Folgeverbundwerkzeuge eignen sich ideal für Kleinteile in großen Stückzahlen, da mehrere Stationen das Schneiden, Formen und Beschneiden in einem Durchgang durchführen. Viele Automobilzulieferer verwenden Folgeverbundformen für Automobilteile um enge Toleranzen bei hoher Geschwindigkeit einzuhalten. Tiefziehen ermöglicht tiefe, nahtlose Formen und wird häufig für Batterieabdeckungen und Motorgehäuse von Elektrofahrzeugen verwendet. Transferpressen bieten eine größere Flexibilität für große Platten, erfordern jedoch mehr Stellfläche und höhere Investitionen in die Presse.
Folgeverbundformen für Automobilteilelieferanten, Zollunternehmen – Suzhou Shuang Shuangqisi ist ein Lieferant und Unternehmen für Folgeverbundformen für Automobilteile in China, das kundenspezifische Folgeverbundformen für Automobilteile entwirft ... Produkt anzeigen → Prägungen kommen in fast jedem Teilsystem eines Autos oder LKWs vor. Während Karosserieteile die meiste Aufmerksamkeit erhalten, sind verborgene Teile wie Sitzschienen, Motorgehäuse und Stromschienen ebenso wichtig für die Fahrzeugleistung.
Unter diesen hat das Wachstum der Elektrofahrzeuge die Nachfrage erhöht Stanzteile für Batteriedeckel and Stanzteile für Kfz-Motorgehäuse . Batterieabdeckungen benötigen eine Tiefziehfähigkeit mit strenger Ebenheitskontrolle, um die Zellen zu schützen, während Motorgehäuse eine Dimensionsstabilität benötigen, um Vibrationen und Geräusche zu verhindern.
Lieferanten von Stanzteilen für Kfz-Motorgehäuse, Zollunternehmen – Suzhou Shuan Shuangqisi ist ein Zulieferer und Unternehmen für Stanzteile für Kfz-Motorgehäuse in China, kundenspezifische Stanzteile für Kfz-Motorgehäuse ... Produkt anzeigen → Lieferanten von Stanzteilen für Batterieabdeckungen, Zollunternehmen – Suzhou Shuangqisi Mold Shuangqisi ist ein Lieferant und Unternehmen für Stanzteile für Batterieabdeckungen in China, kundenspezifisches Design und Herstellung von Stanzteilen für Batterieabdeckungen, ... Produkt anzeigen → Der Stückpreis ist die Kennzahl, die jeder sieht. Die Kennzahlen, die hinter den Kulissen von Bedeutung sind, sind Werkzeugamortisation, Maschinenverfügbarkeit und Gesenkverschleiß.
Die Werkzeugkosten machen oft 35–40 % der Gesamtkosten eines Programms aus, da die Matrizen eine Hartbearbeitung, Wärmebehandlung und Wartung erfordern. Die Materialkosten hängen von der Verschachtelungseffizienz ab. Pressen und Arbeiten werden durch Schlagfrequenz und Automatisierungsgrad beeinflusst. Inspektionen und Nacharbeiten erscheinen klein, können sich jedoch vervielfachen, wenn hochfester Stahl eine Rückfederung verursacht.
Ein strukturierter Auswahlprozess verringert das Risiko von Werkzeugneukonstruktionen und Produktionsverzögerungen. Hier sind fünf Schritte, die Engineering und Beschaffung aufeinander abstimmen.
Suchen Sie nach einem Partner, der Formenbau, Stanzproduktion und Automatisierung unter einem Dach vereint, denn das reduziert das Schnittstellenrisiko und beschleunigt den Hochlauf.
Die Produktion von Automobilstanzen hängt von einer disziplinierten Werkzeugwartung ab. Ein vorbeugender Plan basierend auf der Hubzahl – zum Beispiel müssen Feinschneidwerkzeuge alle 50.000 bis 100.000 Hübe nachgeschärft werden – verhindert Maßabweichungen.
Die Einhaltung von Automobilqualitätsstandards wie IATF 16949 ist eine allgemeine Erwartung an Tierlieferanten, und für Neuteile sind in der Regel PPAP-Dokumente erforderlich.
Das Stanzen von Metallen für die Automobilindustrie ist ein ausgereiftes, aber sich weiterentwickelndes Feld. Die Umstellung auf Elektrofahrzeuge führt zu neuen Gehäusegeometrien und hochfesten Materialien, während traditionelle Karosserieteile weiterhin im Mittelpunkt des Produktionsvolumens stehen. Heute getroffene Lieferantenentscheidungen werden sich in den kommenden Jahren auf die Linieneffizienz und die Teilequalität auswirken. Indem Sie sich auf technische Tiefe, Prozessdaten und Automatisierungsfähigkeit konzentrieren, können Sie das Stempeln von einem Masseneinkauf in einen strategischen Vorteil verwandeln.
Jeder Einkaufsleiter, der den Ausfall einer einzelnen Stanzlinie erlebt hat, kennt das Gefühl. Eine Matrize fällt aus, ein Pressenplan rutscht ab, ein Materialzertifikat kommt zu spät und der gesamte Montageplan gerät ins Stocken, weil eine Teilefamilie von einem Lieferanten abhängig ist. Das Dual-Sourcing-Metallstanzen schließt dieses Risiko ab, indem es zwei unabhängige Produktionspfade für dasselbe Bauteil qualifiziert. Wenn es gut gemacht wird, verbessert es gleichzeitig die Versorgungskontinuität und die Preisstabilität. Bei schlechter Umsetzung verdoppeln sich die Werkzeugkosten, die Qualitätskontrolle wird komplizierter und es entstehen zwei Lieferanten, deren Teile nicht ganz übereinstimmen.
Der Unterschied zwischen diesen beiden Ergebnissen liegt in drei Bereichen: Werkzeugausstattung, Prozessfähigkeit und einer Qualifizierungssequenz, die die zweite Quelle als technisches Projekt und nicht als Beschaffungsmaßnahme behandelt. Wenn Sie diese drei Punkte richtig machen, wird Dual Sourcing zu einer der effektivsten Risikokontrollen, die einem Hersteller von Motoren, Fahrzeugen, Batteriesätzen oder elektronischen Geräten zur Verfügung stehen.
Dual Sourcing bedeutet zwei zugelassene Lieferanten, zwei validierte Werkzeugsätze und eine klare Mengenaufteilung, normalerweise 70/30 oder 60/40, anstelle eines firmeneigenen Lieferanten. Beim Metallstanzen ist die Logik einfach. Stanzteile befinden sich in Motoren, Getrieben, Batteriesätzen, Sitzrahmen und Gehäusen und werden selten in großen Lagerbeständen aufbewahrt, da sie schwer und sperrig sind und auf Bestellung gefertigt werden. Ein Stillstand im einzigen zugelassenen Werk führt innerhalb weniger Tage zu einem Stillstand an Ihrer Montagelinie.
Ein umsetzbarer Plan geht daher über die Benennung eines Backup-Anbieters hinaus. Beide Quellen müssen dieselbe Zeichnung ausführen, dieselben kritischen Abmessungen aufweisen und in derselben Verpackung und Reihenfolge liefern. Sie benötigen außerdem einen Governance-Prozess: Wem gehört jeder Chip, wie erreichen technische Änderungen beide Werke, wie werden Fehlerraten verglichen und wie ändert sich das Volumen, wenn eine Seite unterdurchschnittlich abschneidet.
Die meisten Dual-Sourcing-Fehler sind auf Abkürzungen bei der Qualifizierung zurückzuführen. Käufer akzeptieren eine zweite Quelle aufgrund einiger Musterteile und stellen dann fest, dass das Prozessfenster des Lieferanten enger ist als das der ersten Quelle. Die erste Produktionscharge läuft; der nächste driftet. Die Lösung besteht darin, den Prozess zu qualifizieren, nicht die Proben: Messen Sie die Leistungsfähigkeit über mehrere Durchläufe, verschiedene Materialchargen und realistische Zykluszeiten.
Die Werkzeugausstattung ist das wichtigste Kapital in jedem Stanzprogramm und die Hauptursache für Unterschiede zwischen den Lieferanten. Wenn Sie eine vorhandene Matrize übertragen, muss der zweite Lieferant nachweisen, dass er diese Matrize einrichten, warten und reparieren kann, ohne das Teil zu beschädigen. Wenn Sie einen zweiten Satz bauen, basiert die neue Matrize normalerweise auf demselben CAD-Modell. Die Art und Weise, wie sie gebaut wird, bestimmt jedoch, ob die Teile tatsächlich zusammenpassen. Stahlsorte, Wärmebehandlung, Einstellungen des Blechhalters und Schmierung beeinflussen alle die Rückfederung und Maßabweichung.
Aus diesem Grund verstehen wir die Unterschied zwischen progressivem und transferiertem Metallstanzen hat direkte Konsequenzen für Dual Sourcing. Folgeverbundwerkzeuge führen ein Teil mit hoher Geschwindigkeit durch ein Endlosband; Transferwerkzeuge bewegen einzelne Rohlinge durch separate Stationen. Sie bauen sich unterschiedlich auf, laufen unterschiedlich schnell und erzeugen unterschiedliche Spannungsmuster im Material. Ein Lieferant, der beide Ansätze versteht, ist viel besser in der Lage, die Produktion zwischen Ihren beiden Standorten abzugleichen.
Wenn eine Teilefamilie auf Folgeverbundwerkzeugen basiert, wird das Werkzeugdesign selbst zu einer Entscheidung über die doppelte Beschaffung. Ein Lieferant, der entwirft und baut Folgeverbundformen für Automobilteile Inhouse kann die Werkzeugbestückung schneller replizieren und Sie bei Änderungen des Streifenlayouts beraten, um die Auslastung zwischen Ihren beiden Quellen auszugleichen.
Folgeverbundformen für Automobilteilelieferanten, Zollunternehmen – Suzhou Shuang Shuangqisi ist ein Lieferant und Unternehmen für Folgeverbundformen für Automobilteile in China, das kundenspezifische Folgeverbundformen für Automobilteile entwirft ... Produkt anzeigen → Das Stempeln hört nicht bei der Matrize auf. Die meisten Produktionsstanzteile erfordern außerdem Entgraten, Gewindeschneiden, Nieten, Schweißen, Oberflächenbehandlung oder Montage. Beim elektronischen Stanzen ist automatisches Nieten üblich und die Toleranzen werden in Hundertstelmillimetern gemessen. Eine zweite Quelle, die nur Pressen betreibt, wird diese Vorgänge an Subunternehmer weiterleiten, was zu zusätzlichen Bearbeitungsvorgängen, Durchlaufzeiten und Abweichungen führt. Integrierte Zulieferer, die Werkzeuge, Stanzen und Automatisierung unter einem Dach vereinen, kontrollieren die Verbindungs- und Endbearbeitungsschritte ebenso genau wie den Stanzschritt selbst.
Vor einem technischen Audit können Sie Kandidaten anhand ihrer Presseflotte überprüfen. Die Tonnage bestimmt die Teilhülle, die eine Pflanze bilden kann, und die Ausbreitung ist wichtiger als die größte Einzelpresse. Eine Anlage mit einem breiten Spektrum kann Arbeiten über mehrere Teilefamilien hinweg aufnehmen, ohne ständig umzuplanen.
| Pressbereich | Typische Teilegröße und Material | Häufige Anwendungen |
|---|---|---|
| 80-160 T | Kleine und mittlere Teile aus leichtem bis mittlerem Stahl | Halterungen, Kleingehäuse, Anschlussklemmen |
| 160-250 T | Mittlere Panels, tiefere Züge, dickere Materialien | Sitzteile, Motorgehäuse, Geräteverkleidungen |
| 250-400 T | Große Auszüge, hochfester Stahl, mehrstufige Umformung | Batterieabdeckungen, schwere LKW-Teile, Strukturelemente |
Ein Lieferant, der beispielsweise 25 Pressen von 80 Tonnen bis 400 Tonnen betreibt, deckt diesen Bereich intern ab. Wenn zwei Quellen ähnliche Tonnagekurven aufweisen, lassen sich die Kapazitätsplanung und -planung in beiden Werken einfacher anpassen.
Automobilstanzteile stellen die höchsten Anforderungen an eine Dual-Sourcing-Vereinbarung, da sie große Volumina, Sicherheitsrelevanz und komplexe Geometrie vereinen. Motorgehäuse erfordern ein mehrstufiges Ziehen und eine strenge Rundheitskontrolle; Sitzkomponenten erfordern nach der Umformung gleichbleibende mechanische Eigenschaften; Schwere LKW-Teile erfordern die Festigkeit, um hohen Belastungen standzuhalten. Eine Sekundärquelle mit laufender Produktion in der gleichen Teilefamilie ist weitaus mehr wert als eine mit beeindruckendem Marketingmaterial. Wenn ein Lieferant bereits versendet Stanzteile für Kfz-Motorgehäuse können Sie einen aktiven Prozess prüfen, seinen Kontrollplan überprüfen und echte Fehlerdaten vergleichen, bevor Sie einen einzelnen Chip festlegen.
Lieferanten von Stanzteilen für Kfz-Motorgehäuse, Zollunternehmen – Suzhou Shuan Shuangqisi ist ein Zulieferer und Unternehmen für Stanzteile für Kfz-Motorgehäuse in China, kundenspezifische Stanzteile für Kfz-Motorgehäuse ... Produkt anzeigen → Programme für Elektrofahrzeuge fügen eine weitere Ebene hinzu. Stanzteile für Batterieabdeckungen erfordern Ebenheit über große Flächen, Beständigkeit gegen Kantenrisse und saubere Oberflächen zum Abdichten und Kleben. Da viele EV-Programme neu sind und die Volumina immer noch steigen, ist es sinnvoll, frühzeitig mit Dual Sourcing zu beginnen: Dadurch wird die Lernkurve auf zwei fähige Teams verteilt. Stanzteile für die Batterieabdeckung Von einem qualifizierten Hersteller erhalten Sie einen konkreten Hinweis darauf, was eine zweite Quelle in Bezug auf Ebenheit und Dimensionsstabilität erreichen kann, bevor das Programm seine volle Geschwindigkeit erreicht.
Stanzteile für die Batterieabdeckung Suppliers, Custom Company - Suzhou Shuangqisi Mold Shuangqisi ist ein Lieferant und Unternehmen für Stanzteile für Batterieabdeckungen in China, kundenspezifisches Design und Herstellung von Stanzteilen für Batterieabdeckungen, ... Produkt anzeigen → Elektronische Stanzteile liegen am anderen Ende des Spektrums: kleiner, dünner und oft präziser. Laptop- und Telefonteile werden in großen Stückzahlen mit Fine-Pitch-Funktionen produziert, während große Computer-Grundrahmen Nieten und Ebenheitskontrolle auf einer großen Oberfläche erfordern. Hier wird Dual Sourcing häufig sowohl von der Kapazität als auch vom Risiko bestimmt. Die entscheidende Frage ist, ob der zweite Lieferant Tag für Tag den gleichen Werkzeugabstand und die gleichen Oberflächenanforderungen einhalten kann, was eher auf die Wartungsdisziplin und Messtechnik der Werkzeuge als auf die Presse selbst zurückzuführen ist.
Der zuverlässigste Weg, eine zweite Quelle aufzubauen, besteht darin, einer abgestuften Sequenz zu folgen, die die Logik von PPAP widerspiegelt und an Ihre Teilefamilie angepasst ist. Fünf Schritte decken die meisten Metallprägeprogramme ab.
Dieser Ablauf klingt formal, lässt sich jedoch für einen etablierten Lieferanten mit vorhandener Werkzeugkompetenz auf etwa sechs bis zehn Wochen zusammenfassen. Der Gewinn zeigt sich in der Produktion: Ein entsprechend qualifizierter Zweitlieferant wird zu einem Wettbewerbsinstrument und nicht zu einer Versicherungspolice, was Ihnen einen Verhandlungsspielraum beim Stückpreis, einen natürlichen Puffer bei Nachfragespitzen und die Sicherheit verschafft, weniger Sicherheitsbestände zu halten. Scannen eines Lieferanten Komplettes Stanzsortiment Bevor Sie mit dem Audit beginnen, erfahren Sie sofort, ob sie mit den gleichen Teilefamilien, Materialien und Mengen funktionieren, die Sie kaufen.
Das Dual-Sourcing-Metallstanzen garantiert keine Redundanz, nur weil zwei Lieferanten vorhanden sind. Es garantiert Redundanz, wenn beide dauerhaft gleichwertige Teile produzieren können. Das erfordert disziplinierte Werkzeugentscheidungen, ehrliche Fähigkeitsbewertungen und einen Qualifizierungsprozess, der die Konsistenz und nicht das Glück beim ersten Artikel misst.
Für Käufer, die einen praxisorientierten Partner anstelle einer weit entfernten Lieferantenliste wünschen, verkürzt ein Lieferant, der seine eigenen Formen in derselben Einrichtung entwirft, baut und betreibt, die Rückkopplungsschleife zwischen Werkzeugproblemen und Werkzeugreparaturen. Genau diese Integration von Formen, Stanzteilen und Automatisierung unter einem Dach ist genau das Richtige Konstruktions- und Fertigungsaufbau von Suzhou Shuangqisi ist herumgebaut. Es wird Ihre bestehende Quelle nicht über Nacht ersetzen, und das sollte es auch nicht. Aber als zweite Quelle in einem Dual-Sourcing-Plan bietet es die Prozesstiefe, die Dual-Sourcing zu einem funktionierenden System und nicht zu einem Tabelleneintrag macht.
Ein Hersteller, der Klemmenhalterungen herstellte, führte früher zwei getrennte Vorgänge durch: eine progressive Stanzlinie, die die Klammern formte, und eine Werkbank, auf der die Bediener selbstsichernde Muttern einsetzten, die Ausrichtung überprüften und die Teile stapelten. Der Montagetisch war der Engpass, und die Presse wartete häufig auf die fertige Arbeit. Durch das Ersetzen beider Schritte durch ein einziges progressives Werkzeug, das die Mutter einführt und das umgebende Metall fest vernietet, verkürzt sich die Gesamtzykluszeit pro fertiger Halterung um etwa die Hälfte.
Bei der In-Matrizen-Montage werden zwei oder mehr Teile oder ein Teil und ein Befestigungselement innerhalb des Stanzwerkzeugs zusammengefügt, anstatt in einem nachgelagerten Arbeitsgang. Je nach Verbindungsmechanismus nennen es die Hersteller In-Matrizen-Stecken, In-Matrizen-Nieten, In-Matrizen-Clinchen oder einfach In-Matrizen-Fügen . Wie auch immer der Name lautet, die Presse wird zu einer Montagemaschine: Die fertige Baugruppe verlässt die Matrize komplett, und die Matrize, die die Form des Teils kontrolliert, kontrolliert auch die Position jedes eingefügten Elements.
Die Entscheidungsregel ist einfach. Die In-Die-Montage bietet ihre größten Vorteile, wenn die Volumina groß sind, die Baugruppe in eine praktische Streifenbreite passt und die Verbindung mit der Duktilität des Materials beim Abrollen von der Spule hergestellt werden kann. Für die richtige Teilefamilie entfällt eine ganze Klasse von Handhabungs-, Ausrichtungs- und Arbeitsproblemen.
Die In-Die-Montage erfolgt fast immer auf einer Folgeverbund-Plattform. Das Band durchläuft eine Reihe von Stationen, die jeweils einen Schritt ausführen: Ein Pilotloch stechen, eine Tasche zeichnen, eine Kontur zuschneiden und dann an der Montagestation eine Mutter, einen Stift oder ein sekundäres Stanzteil in das geformte Element einführen. Eine spätere Station vernietet, rollt oder klammert das umgebende Metall, damit sich die eingefügte Komponente nicht verschieben kann, und die letzte Station trennt die fertige Baugruppe vom Streifen.
Da jeder Vorgang mit derselben Matrize und demselben Streifen registriert wird, ist die Toleranzhäufigkeit viel geringer, als wenn ein loses Stanzteil in einer Vorrichtung einer Montagemaschine neu positioniert wird. Auch die Reihenfolge der Stationen unterscheidet sich zwischen Folge- und Transferwerkzeugen, wodurch sich die Anordnung der Montagestationen ändert. die Vergleich von Folge- und Transfermetallstanzen erklärt beide Architekturen und ihre Grenzen.
Der gebräuchlichste Mechanismus ist das In-Die-Staken. Ein Stempel verschiebt einen kleinen Teil des gestanzten Teils über das eingefügte Bauteil: Beispielsweise wird eine Mutter oder ein Stift in eine vorgeformte Tasche gedrückt, und ein Stopfstempel rollt den Taschenrand um, um ihn einzuklemmen. Das Abstecken funktioniert am besten bei duktilen Materialien; Bei hochfestem Stahl oder stark kaltverfestigten Teilen ist möglicherweise ein erhitzter Pfahl oder ein Wechsel zum Nieten erforderlich.
Beim Nieten und Clinchen im Gesenk wird mithilfe eines kleinen Stempel- und Matrizensatzes im Hauptwerkzeug eine dauerhafte mechanische Verbindung zwischen zwei Blechteilen hergestellt. An der Station kann ein Voll- oder Halbhohlniet zugeführt oder ein Teil ohne Verbindungselement direkt in ein anderes genietet werden. Einige Formen integrieren auch Laserschweißen, um Hülsen, Verbindungsstifte und Lagerringe zu schließen, die in früheren Stationen geformt wurden, obwohl das Wärmemanagement dies zur anspruchsvollsten Option macht.
Die Mechanismen können in einem Werkzeug kombiniert werden. Beispielsweise erfordert ein Computergehäusesockel oft mehrere eingepresste Befestigungselemente in einem einzigen Teil; Werkzeuge wie unsere Automatische Nietform für große Computersockel Führen Sie mehrere Nietvorgänge in einem Pressenhub durch.
 Automatische Nietform für große Computermaschinenbasislieferanten, kundenspezifische Unternehmen Shuangqisi ist ein Lieferant und Unternehmen für automatische Nietformen für große Computermaschinen in China, kundenspezifische automatische Nietformen für ... Produkt anzeigen →
Der klarste Vorteil besteht darin, dass zwei Vorgänge sowie deren Puffer und Bediener in einem Pressenzyklus zusammengefasst werden. Für Teilefamilien, die sonst eine separate Niet- oder Muttern-Einsetzstation durchlaufen würden, ist der Taktzeitvergleich eindeutig.
| Metrisch | Stanzen plus separate Montage | Montage im Werkzeug |
|---|---|---|
| Zykluszeit pro fertigem Teil | 4-8 s inklusive Transfer zwischen den Stationen | 1-3 s bei typischer Stempelgeschwindigkeit |
| Direkte Arbeit | Bediener an Presse, Behältern und Montagestation | Ein Bediener beobachtet den kompletten Prozess |
| In Arbeit | Stapel warten zwischen Vorgängen | Teil in einem Durchgang fertiggestellt |
| Dimensionskontrolle | Montagevorrichtung definiert Gelenkposition | Die Stationen definieren die Gelenkposition |
| Grundfläche | Presse plus separater Montagetisch | Eine Presszelle |
| Werkzeuginvestition | Zwei Werkzeuge plus Vorrichtungen | Ein komplexer Chip, höhere Baukosten |
| Wartung | Separates Press- und Montagewerkzeug | Einzelne Matrize mit mehreren zu wartenden Stationen |
Zykluszeitersparnis von 50 Prozent oder mehr sind realistisch Bei Kleinteilen ist der Qualitätsvorteil oft wertvoller als die Zeitersparnis. Wenn der Absteckstempel von demselben Säulensatz wie die Formwerkzeuge geführt wird, hält die Ausrichtung, die den Umriss des Teils festhält, auch die Verbindung. Es gibt keinen Fehler bei der Neupositionierung, daher bleiben die abgesteckten Positionen bei der Wiederholgenauigkeit der Matrize und nicht bei der kombinierten Wiederholgenauigkeit einer Vorrichtung und einer separaten Montagemaschine.
Auf der Kostenseite ist der Kompromiss von vornherein: Die Matrize kostet mehr und dauert länger als die Herstellung eines einfachen Stanzwerkzeugs. Bei ausreichendem Volumen werden die höheren Werkzeugkosten durch geringeren Arbeitsaufwand und den Wegfall einer separaten Montagemaschine ausgeglichen. Qualitätsingenieure sollten außerdem beachten, dass bei der In-Die-Montage die Teileübergabe vollständig entfällt; Jeder Wechsel zu einem anderen Gerät birgt die Gefahr von Beschädigung, Schmutz oder Fehlausrichtung.
Dasselbe Prinzip gilt auch für Unterbaugruppen im Automobilbereich. Folgeverbundformen für Automobilteile werden mit Montagestationen, Sensoren und Tonnageanforderungen ausgelegt, die bereits bei der ersten Entwurfsprüfung geplant sind, sodass der Nutzen in das Werkzeug integriert und nicht erst später hinzugefügt wird.
Folgeverbundformen für Automobilteile Suppliers, Custom Company - Suzhou Shuang Shuangqisi ist ein Lieferant und Unternehmen für Folgeverbundformen für Automobilteile in China, das kundenspezifische Folgeverbundformen für Automobilteile entwirft ... Produkt anzeigen → Die In-Die-Montage ist keine universelle Lösung. Da die Werkzeuge komplexer sind, hängt die praktische Entscheidung vom Volumen, der Teilegeometrie und davon ab, wie das Werk seine Montagearbeiten bereits organisiert.
Das größte Qualitätsrisiko bei einem In-Die-Montageprozess ist ein fehlendes oder falsch platziertes Bauteil. Ein Vorschubproblem, das einige Pressenhübe lang unbemerkt bleibt, kann zu Schäden an der Matrize führen. Aus diesem Grund verfügen gut gebaute Werkzeuge über eine Erkennung in jeder Montagestation: einen Sensor für fehlende Muttern, einen Wegsensor am Stopfstempel oder einen Kraftwächter, der eine Verbindung mit falscher Materialstärke anzeigt.
Entscheidend sind die Toleranzen, die die Endmontage definieren, nicht der Rohling. Absteckpositionen werden normalerweise auf wenige Hundertstel Millimeter genau gehalten, da der Stempel und die Positionierungsflächen im selben Matrizensatz sitzen; Rechtwinkligkeit und Ebenheit eines eingesetzten Verbindungselements bleiben auf dem Niveau der eigenen Ausrichtung der Matrize. Dies ist insbesondere bei Elektronikgehäusen und stromführenden Teilen von Bedeutung, wo ein kleiner Positionsfehler zu einem Kontakt- oder Isolationsproblem wird. Die Gründe Warum elektronische Stanzwerkzeuge engere Toleranzen erfordern mit noch größerer Kraft aufbringen, wenn diesen Matrizen Montagestationen hinzugefügt werden.
Eine In-Die-Montagezelle läuft selten alleine. Die Presse wird von einer Coil-Linie beschickt, fertige Baugruppen werden von Sensoren überprüft und Roboter richten Teile zum Verpacken oder für den nächsten Schweißvorgang aus. Unserer Erfahrung nach sollten die Matrize und die sie umgebende Automatisierung als ein System konzipiert sein: Streifenvorschub, Schmierung, Teilezählung und Fehlerausschleusung müssen alle auf den Abstand und die Zykluszeit der Matrize abgestimmt sein.
Hier schafft ein Formenbauer mit Automatisierungserfahrung den größten Mehrwert. Unser Bereitstellung der Stempelautomatisierung In jüngsten Projekten ist dies ein konkretes Beispiel: Werkzeugdesign, Pressensteuerung und Handhabungsgeräte wurden auf einer einzigen Zeitachse koordiniert. Stanzautomatisierungsausrüstung B. Rollenzuführungen, Stapler und In-Press-Erkennung, können von Anfang an zusammen mit der Matrize spezifiziert werden, wodurch Zykluszeit- und Layout-Überraschungen vermieden werden, die auftreten, wenn die Automatisierung nach dem Bau des Werkzeugs nachgerüstet wird.
Lieferanten von Stanzautomatisierungsgeräten, kundenspezifisches Unternehmen – Suzhou Shuangqisi Mold Shuangqisi ist ein Lieferant und Unternehmen für Stanzautomatisierungsgeräte in China, das kundenspezifische Stanzautomatisierungsgeräte entwirft und herstellt. Produkt anzeigen → Wenn Sie die In-Die-Montage mit einem Stanz-plus-Montage-Prozess vergleichen, stützen Sie Ihre Entscheidung auf Folgendes Gesamtkosten pro fertiggestelltem Teil im geplanten Volumen , nicht auf Pressestundensätze. Fragen Sie den Formenbauer, wie die Erkennung fehlender Komponenten gehandhabt wird, wie viele Stationen für die Einrichtung und Reparatur zugänglich sind und welche Streifenauslastung nach dem Hinzufügen der Montagestationen verbleibt. Fragen Sie auch nach einem ähnlichen Montagewerkzeug: Der Unterschied zwischen einer für die Montage konzipierten Matrize und einer Stanzmatrize mit angeschraubter Nietstation zeigt sich in der Probezeit und in der Langzeitwartung.
Der praktische Ausgangspunkt ist eine Teilezeichnung und eine Mengenprognose. Anhand dieser beiden Dokumente kann ein Formenbauer das Streifenlayout, die Presstonnage und die zusätzlichen Kosten für die Montagestationen abschätzen. Für Teile, die in den Prozess passen, ist die In-Die-Montage eine der zuverlässigsten Methoden, um Arbeitsaufwand, Handhabung und Toleranzstapel aus einem gestanzten Produkt herauszuholen.
In 22 globalen Tier-1-Programmen übertreffen präzisionsgefertigte Autositz-Stanzteile, die über fortschrittliche Folgeverbundstanzsysteme hergestellt werden, herkömmliche Komponenten durchweg in Bezug auf Gewichtsreduzierung, Schweißnahtintegrität und langfristige Ermüdungsbeständigkeit. Die neuesten Beschaffungsanalysen von Suzhou Shuangqisi bestätigen eine deutliche Wertsteigerung für Käufer von Automobilsitzen.
Die Automobilsitzindustrie erlebt derzeit einen grundlegenden Wandel, und zwar im Kern Stanzteile für Autositze das den immer strengeren Anforderungen an Leichtbau, Crashsicherheit und Kosteneffizienz gerecht werden muss. Von Sitzlehnenhalterungen und Höhenverstellhebeln bis hin zu komplizierten Seitenschutzplatten und Rückenlehnenrahmen bilden diese gestanzten Metallkomponenten das strukturelle Rückgrat jedes modernen Fahrzeugsitzes. Suzhou Shuangqisi Mold Equipment Co., Ltd., mit über 18 Jahren Erfahrung im hochpräzisen Folge- und Transfergestanzen, liefert wichtige Autositz-Stanzteile an globale OEMs und Tier-1-Sitzintegratoren. Da die Elektrifizierung die Gewichtsreduzierung von Fahrzeugen auf ein extremes Niveau treibt und die Komfortfunktionen zunimmt, sind die Spezifikationen für diese Stanzteile dramatisch gestiegen. Dieser Artikel liefert eine beispiellose beschaffungsorientierte Analyse und stattet B2B-Käufer mit den Daten, Einblicken in versteckte Kosten und einem Lieferantenbewertungsrahmen aus, die sie benötigen, um Komponenten für die Autositzprägung der nächsten Generation zuverlässig zu beschaffen.
Der Leistungsumfang der Moderne Stanzteile für Autositze wird durch die Materialauswahl und die Präzision des Umformprozesses bestimmt. Das Ingenieurteam von Shuangqisi hat drei Kerntechnologiepfeiler verfeinert, die sich direkt auf die Teilequalität, die Werkzeuglebensdauer und die Stückkosten für hochvolumige Sitzprogramme auswirken.
Sorte mit einer Streckgrenze von 340–550 MPa, wodurch dünnere Sitzrahmen- und Autositz-Stanzteile ohne Einbußen bei der Crash-Leistung möglich sind. Shuangqisi erreicht eine gleichmäßige Formbarkeit durch optimierte Matrizenradien und eine Servopressen-Verweilsteuerung, wodurch die Rückfederung auf <0,08 mm reduziert wird.
Komplexe Autositz-Stanzteile wie multiplanare Halterungen werden in einem Pressenhub mit integrierten Gewindeschneid-, Clinch- und Prägestationen hergestellt. Dadurch werden Nachbearbeitungen um bis zu 40 % reduziert und eine 100 %ige Maßwiederholgenauigkeit gewährleistet.
Von der Zinklamellenbeschichtung (GEOMET) bis zur elektrophoretischen Beschichtung (E-Coat) setzt Shuangqisi automatisierte Nachbehandlungslinien mit integrierten Stanzzellen ein. Dadurch wird eine Salzsprühnebelbeständigkeit von 720 Stunden für exponierte Autositz-Stanzteile gewährleistet, was für eine langfristige Haltbarkeit von entscheidender Bedeutung ist.
Die folgende Tabelle vergleicht die wichtigsten Leistungsindikatoren für eine typische Sitzlehnen-Seitenhalterung (1,6 mm HSLA 420), die mit herkömmlichem Stanzen hergestellt wurde, mit dem hochpräzisen progressiven Stanzsystem von Shuangqisi Stanzteile für Automobilsitze .
Bei Beschaffungsentscheidungen, die ausschließlich auf den Stückkosten basieren, werden häufig wichtige Lebenszyklusfaktoren außer Acht gelassen. Die folgenden versteckten Kennzahlen, die aus den Produktionsdaten von Shuangqisi für das Jahr 2025 aus 18 aktiven Autositz-Stanzteilprogrammen abgeleitet wurden, zeigen, wo der wahre Wert liegt.
Index basiert auf Shuangqisi 2025 aggregierten Daten aus 18 Stanzteilenprogrammen für Automobilsitze; Höhere Werte weisen auf eine bessere Leistung hin.
Shuangqisis Portfolio von Stanzteile für Autositze erstreckt sich über mehrere Fahrzeugsegmente. Die folgende Aufschlüsselung spiegelt die Umsatzverteilung nach Anwendung im Jahr 2025 wider und verdeutlicht die Dominanz von Pkw-Sitzen und das schnelle Wachstum von Elektrofahrzeug-spezifischen Programmen.
Suzhou Shuangqisi 2025 Umsatzverteilung mit Stanzteilen für Autositze nach Fahrzeuganwendungssegment.
Basierend auf der Zusammenarbeit von Shuangqisi mit Beschaffungsteams globaler Sitzmöbelhersteller haben wir einen praktischen sechsstufigen Prozess zur Bewertung und Auswahl des Optimalen entwickelt Stanzteile für Automobilsitze Lieferanten bei gleichzeitiger Minimierung der Gesamtbetriebskosten.
Ermitteln Sie den Verstellweg der Sitze, Lastpfade bei Aufprall und Ermüdungszyklen. Geben Sie für Autositz-Stanzteile wie Liegeplatten die erforderliche Streckgrenze und Dehnung an. Die Anwendungsingenieure von Shuangqisi können die Materialqualität und -stärke gemeinsam entwickeln, um Gewicht und Festigkeit zu optimieren.
Bei Volumina über 200.000 Teilen pro Jahr führt das progressive Stanzen zu den niedrigsten Stückkosten. Das simulationsgesteuerte Gesenkdesign von Shuangqisi reduziert die Entwicklungsiterationen und liefert vollständig zugeschnittene, einbaufertige Stanzteile für Autositze direkt aus der Presse.
Berücksichtigen Sie neben dem Stückpreis auch die Werkzeugamortisation, die Ausschussrate, die Beschichtungskosten und die Logistik. Die TCO-Analyse von Shuangqisi für eine typische Sitzlehnenhalterung zeigt 18 % niedrigere 5-Jahres-Kosten im Vergleich zu herkömmlichen Stanzquellen, was auf eine höhere Materialausbeute und eine längere Werkzeuglebensdauer zurückzuführen ist.
Stellen Sie sicher, dass der Lieferant über eine aktuelle IATF 16949-Zertifizierung verfügt und vollständige PPAP Level 3-Einreichungen unterstützen kann. Shuangqisi bietet vollständige Maßlayouts, Materialzertifikate und Fähigkeitsstudien für jede Autositz-Stanzteilenummer mit einer pünktlichen PPAP-Rate von 99,4 %.
Besprechen Sie die Verpackungsdichte, Optionen für Mehrwegbehälter und die EDI-Integration. Durch die leichte Verschachtelung von Autositz-Stanzteilen kann die Containerauslastung um 30 % gesteigert und die Frachtkosten gesenkt werden. Shuangqisi unterstützt die JIT-Lieferung an große Automobilzentren.
Klären Sie den Besitz von Werkzeuganlagen, die Wartungsverantwortung und die Unterstützung bei technischen Änderungen. Shuangqisi bietet flexible Modelle, einschließlich kundeneigener Werkzeuge mit lebenslangen Wartungsverträgen, um eine kontinuierliche Versorgung mit Stanzteilen für Ihren Autositz über die gesamte Lebensdauer des Fahrzeugprogramms sicherzustellen.
Im sicherheitskritischen Bereich der Autositze Stanzteile für Autositze unterliegen strengen behördlichen und OEM-spezifischen Standards. Das integrierte Managementsystem von Shuangqisi gewährleistet vollständige Compliance und Rückverfolgbarkeit vom Rohmaterial bis zum fertigen Teil.
Vollständige Prozessaudit-Konformität mit den neuesten Standards für das Qualitätsmanagement im Automobilbereich. PFMEA- und Kontrollpläne werden für jede Teilenummer eines Autositzes erstellt und jährlich erneut validiert.
Durch prozessbegleitendes 3D-Scannen und Brücken-KMG mit einer Genauigkeit von 1,9 µm wird sichergestellt, dass jedes Merkmal komplexer Autositz-Stanzteile den GD&T-Vorgaben entspricht. Vollständige Dimensionsberichte werden bereitgestellt.
Alle Beschichtungen und Materialien entsprechen den EU-Verordnungen für Altfahrzeuge (End-of-Life Vehicle, ELV) und REACH. Die IMDS-Datenübermittlung wird für jede gelieferte Autositz-Stanzkomponente unterstützt.
Die Beweise sind eindeutig: Stanzteile für Autositze sind keine Massenartikel mehr, sondern ein strategischer Hebel zur Kostenreduzierung, Gewichtseinsparung und Montageeffizienz. Suzhou Shuangqisi Mold Equipment Co., Ltd. hat durch jahrzehntelange Erfahrung im Automobilstanzen bewiesen, dass Präzisionswerkzeuge, fortschrittliche Materialverarbeitung und strenge Qualitätssysteme eine einfache Halterung in einen Wettbewerbsvorteil verwandeln können. Mit einer Reduzierung der Montagekosten um 19 %, einer Verbesserung der Haltbarkeit um 27 % und PPAP-Vorlaufzeiten, die den Branchendurchschnitt durchweg übertreffen, sind unsere Stanzteile für Automobilsitze Ermöglichen Sie Tier-1-Zulieferern und OEMs, den sich verändernden Anforderungen an Fahrzeuginnenräume der nächsten Generation gerecht zu werden. Ganz gleich, ob Sie eine neue Sitzplattform auf den Markt bringen, Ihre Lieferbasis rationalisieren oder einen EV-spezifischen Leichtbau-Sitzrahmen entwickeln, wir laden Sie ein, unseren entwicklungsorientierten Ansatz und unsere integrierten Fertigungskapazitäten zu nutzen.
Kontaktieren Sie das Automotive-Team von Shuangqisi für eine umfassende DFM-Überprüfung, eine Zielkostenschätzung und einen Probelauf Ihrer Sitzkomponente innerhalb von 10 Werktagen.
Suzhou Shuangqisi Mold Equipment Co., Ltd. | IATF 16949:2016 zertifiziert | [email protected] |
© 2026 Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle Rechte vorbehalten. Inhalte für Profis im Automobileinkauf. Änderungen der Spezifikationen vorbehalten; Überprüfen Sie dies anhand aktueller technischer Datenblätter.

Urheberrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle Rechte vorbehalten. Tiefzieh-Metallstanzunternehmen