 English
 Español
 Deutsch


Starkes Prägen: Wenn 2 mm bereits zu dünn sind Ein Einkaufsingenieur fragte einmal, warum eine 6-mm-Halterung innerhalb von 48 Stunden zu drei verschiedenen Preisen angeboten wurde. Der Gr...
MEHR LESEN- E-Mail an uns: [email protected]
- Rufen Sie uns an: +86-139 1308 8972

Tiefziehformen für die Automobil- und Elektrofahrzeug-industrie
Produktkategorien
Hersteller von Stanzwerkzeugen für die Automobilindustrie
-
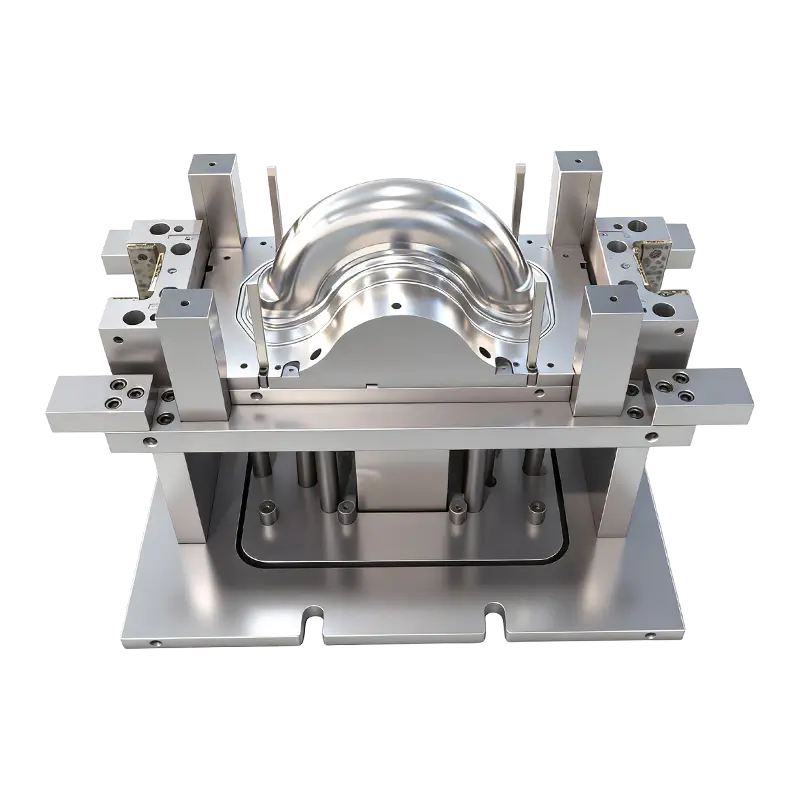 Tiefziehform für Vorder- und Hinterräder von zweirädrigen Elektrofahrzeugen
-
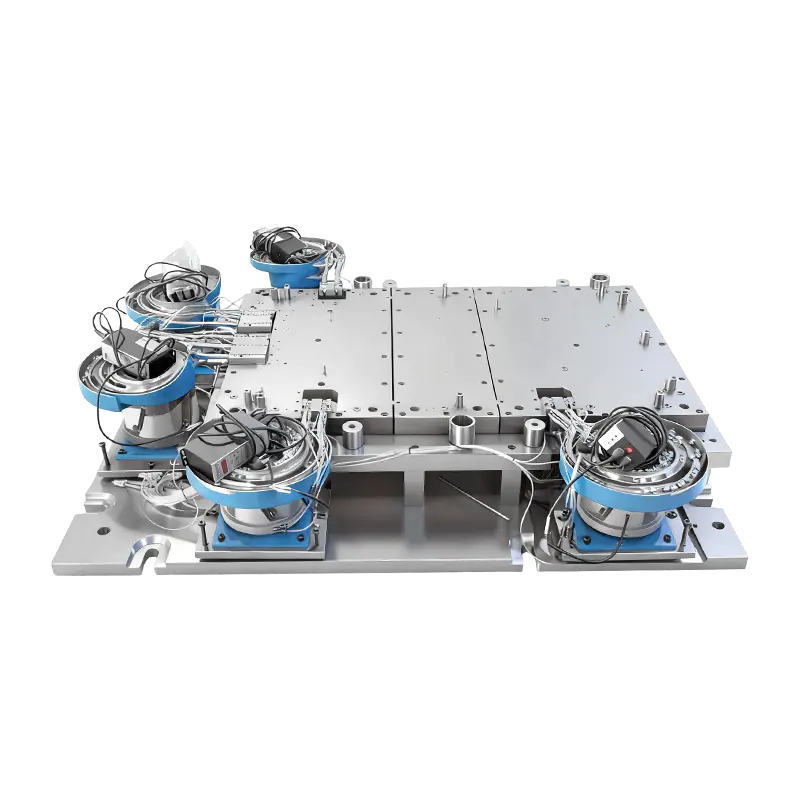
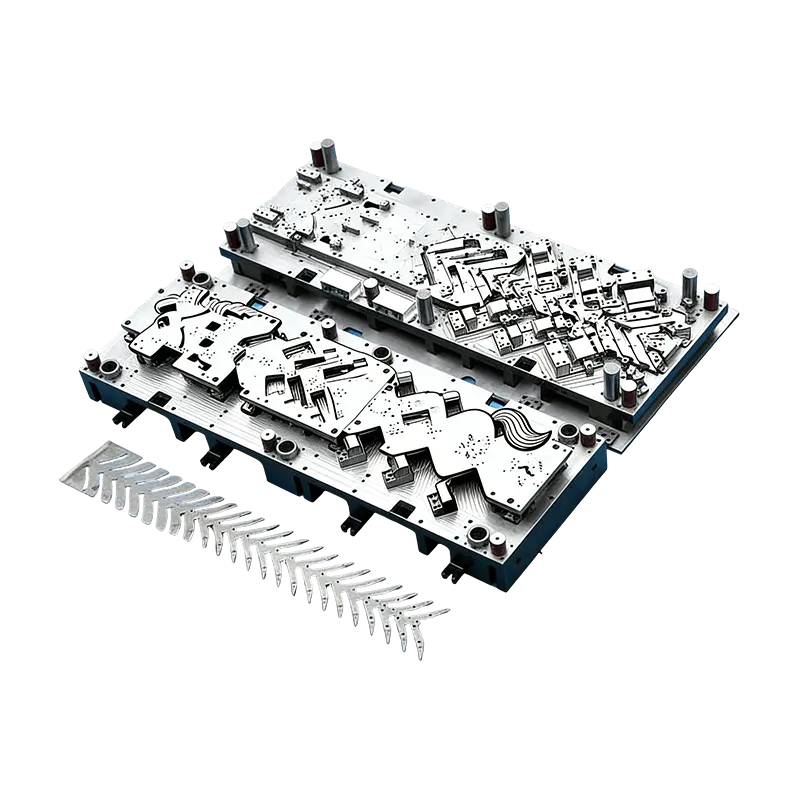 Progressive Formen für Automobilteile
-
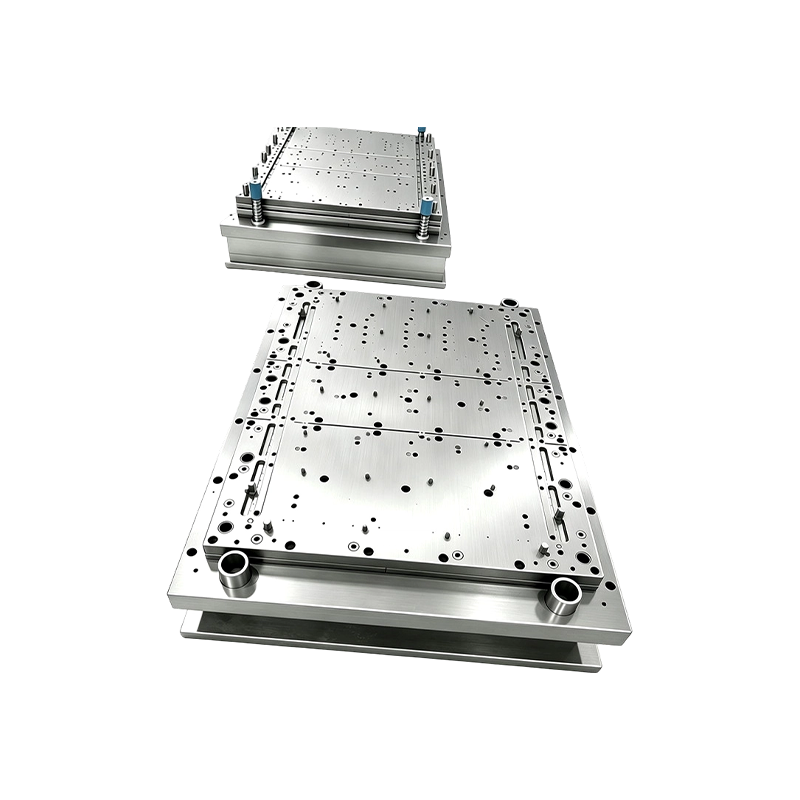 Progressive Stanzform für Steckverbinder- und Anschlussteile. Hochgeschwindigkeits-Progressiv-Stanzform. Präzise Metall-Hardware-Stanzwerkzeugform für Steckverbinder-Anschlussteile, Automobilkomponenten
-
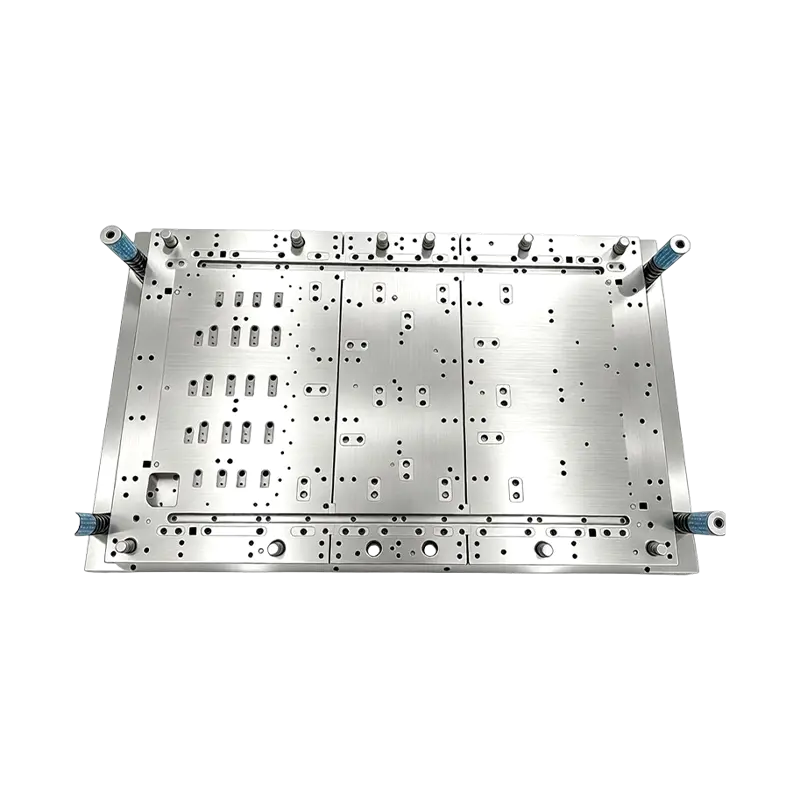 Progressive Stanzform mit mehreren Stationen und Hartmetalleinsätzen. Kundenspezifische progressive Stanzform mit mehreren Stationen, Hartmetalleinsatz, Metallstanzformwerkzeug für Geräte, Geräte, Geräte, Hardware
-
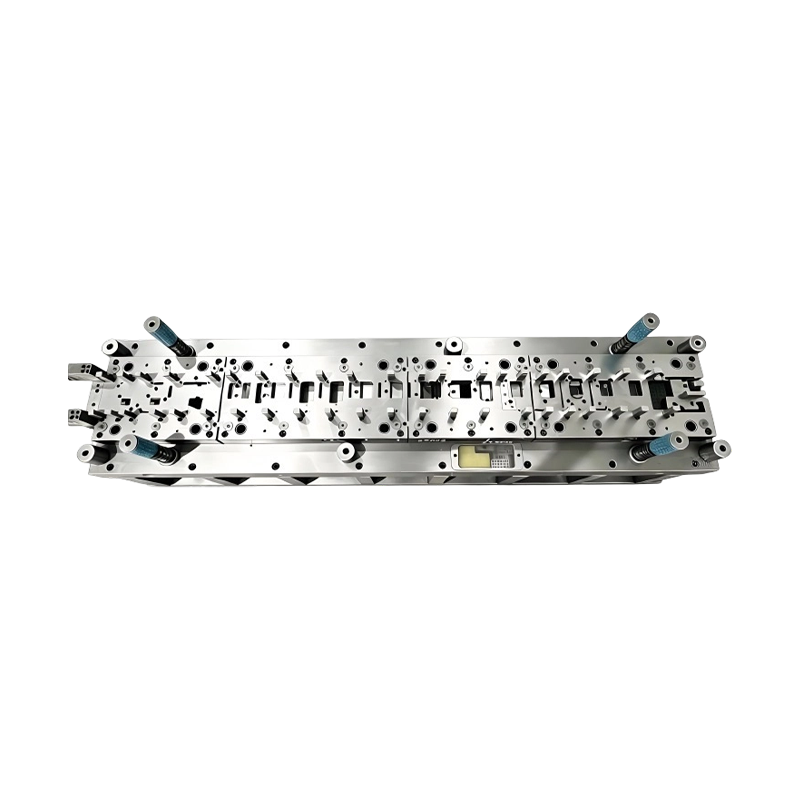 Mehrstufige Progressivmatrize mit langem Hub, automatischer Streifenvorschub, Progressivmatrize, Folgestanzwerkzeug mit langem Hub für das Pressformen von Blechbeschlägen
-
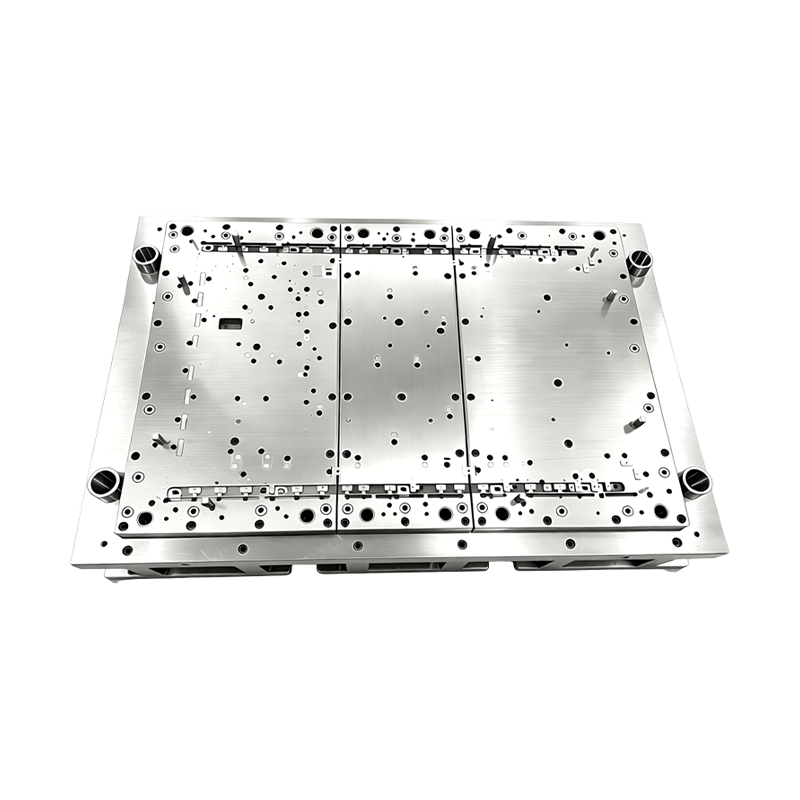 Hochpräzises Stanzwerkzeug für Mehrstationen-Hardware-Folgeverbundwerkzeuge
Tiefziehformen für die Automobil- und Elektrofahrzeugindustrie sind Kerngeräte zum Formen von Metallblechkomponenten in der Automobil- und Elektrofahrzeugherstellung (EV) und ermöglichen die Bildung hohler, komplex geformter Teile durch kontrollierte plastische Verformung. Sie bestehen aus Schlüsselkomponenten wie Stempeln, Formen, Niederhaltern und Werkzeugaufbauten und sind so konstruiert, dass sie sowohl den Produktionsmaschinen als auch den Materialeigenschaften entsprechen.
In herkömmlichen Automobilen werden diese Formen häufig für Karosserieteile (z. B. Türaußenverkleidungen, Motorhauben) und Strukturteile verwendet und erfordern eine präzise Toleranzkontrolle (typischerweise ±0,02 mm) und Beständigkeit gegen Materialverschleiß. Für Elektrofahrzeuge sind sie auf leichte Komponenten wie Batteriegehäuse aus Magnesium-Aluminium-Legierungen spezialisiert und verfügen über optimierte Designs, um Tiefziehverhältnisse von mehr als 2,5:1 zu bewältigen und die Materialverdünnung zu minimieren.
Zu den wichtigsten Designschwerpunkten gehören die einstellbare Niederhalterkraft zur Verhinderung von Faltenbildung oder Rissen, eine ultraglatte Oberflächenbehandlung (Ra ≤ 0,05 μm) für geringere Reibung und modulare Strukturen für Kosteneffizienz. Integriert in Simulationstechnologien und intelligente Überwachung gewährleisten sie eine stabile Massenproduktion und passen sich gleichzeitig an die Verlagerung der Branche hin zu Leichtbau und hoher Festigkeit an.
Über
Wer wir sind
Suzhou Shuangqisi Mold Equipment Co., Ltd., Das Unternehmen mit Sitz in der Yexin-Straße 118 im Bezirk Wujiang der Stadt Suzhou beschäftigt 60 Techniker. Durch die gemeinsamen Anstrengungen und die kontinuierliche Weiterentwicklung aller Mitarbeiter hat sich das Unternehmen zu einem professionellen Hersteller von Stanzwerkzeugen und Hardwareteilen entwickelt. Hersteller von Stanzwerkzeugen für die Automobilindustrie Und Tiefziehwerkzeugfabrikin China, Wir bieten qualitativ hochwertige Produkte zu wettbewerbsfähigen Preisen und vereinen Design, Fertigung und Service. Unser Unternehmen verfügt unter anderem über importierte Drahterodiermaschinen, CNC-Bearbeitungszentren, über 10 Schleifmaschinen verschiedener Größen und 25 Stanzmaschinen (80–400 Tonnen). Kundenspezifische Tiefziehwerkzeuge. Das Unternehmen hat zahlreiche erfahrene Bediener und Techniker ausgebildet und kann so die Bedürfnisse verschiedenster Kunden erfüllen. Zu seinen Hauptkunden zählen derzeit die Anter Group, Ousheng Electric, die Dongbei Group und Huichuan Technology. Das Unternehmen liefert vorwiegend Formen und Produkte für Servoantriebe, Kompressoren und Elektrofahrzeuge. Mit seinem erfahrenen Team, das sich der technologischen Weiterentwicklung verschrieben hat, zählt das Unternehmen zu den Branchenführern. Der Fokus liegt auf der Wertschöpfung für die Kunden und einer qualitativ hochwertigen Entwicklung. Dank 15 Jahren Erfahrung in der Formenbauindustrie verfügt das Unternehmen über ein hohes Maß an technischem Know-how. 2016 investierte es in die Suzhou Keshuang Intelligent Technology Co., Ltd., die sich auf die Produktion von Stanzautomatisierungsanlagen spezialisiert hat. Mit seiner umfassenden Erfahrung bietet das Unternehmen seinen Kunden schlüsselfertige Projekte für Stanzformen und Stanzautomatisierung. Darüber hinaus investiert das Unternehmen bedarfsgerecht in Produktionsanlagen, um kosteneffiziente Produkte und Dienstleistungen zu entwickeln.

Nachrichtenfeedback
Ehrenurkunde
Nachrichten
-
-
Nehmen Sie eine 1,8 mm HSLA 340-Sitzhalterung. Führen Sie es auf einer 14-Stationen-Stanzpresse aus, die vom Coil gespeist wird, und der Stückpreis liegt typischerweise bei etwa 40 Prozent desse...
MEHR LESEN -
Was das Nieten im Gesenk in einem Folgeverbundgesenk bewirkt Die meisten gestanzten Baugruppen durchlaufen zwei separate Vorgänge: Die Teile werden in einer Matrize geformt und dann zu ein...
MEHR LESEN -
Compound-Matrize vs. progressive Matrize: Der Hauptunterschied Eine Verbundmatrize kann einen Streifen in einem einzigen Pressenhub in eine fertige Unterlegscheibe verwandeln. Eine progres...
MEHR LESEN -
Warum Aluminiumstanzlieferanten nach der ersten Lieferung scheitern Ein Batterieträger aus gestanztem Aluminium, der Prototypenmuster besteht, kann bei 50.000 Einheiten immer noch ausfalle...
MEHR LESEN -
Das progressive Stanzen von Aluminium ist die beständigste und kostengünstigste Möglichkeit, große Mengen an leichten Präzisionsteilen herzustellen – vorausgesetzt, Geometrie, Legierung und Jahr...
MEHR LESEN -
Ein Einkaufsingenieur wurde gerade gebeten, 60.000 Edelstahlhalterungen zu beschaffen. Es gehen drei Angebote ein, und der niedrigste Stückpreis liegt fast 40 % unter den anderen – es fallen jed...
MEHR LESEN -
Ein Beschaffungsmanager, der drei Angebote für gestanzte Teile von verschiedenen Lieferanten vergleicht, stellt häufig eine Preisspanne von 25 bis 35 Prozent für dieselbe Zeichnung fest. Der Unt...
MEHR LESEN -
Wenn ein neues Fahrzeugmodell vom CAD-Modell in die Produktion übergeht, erhält der Karosseriebau in der Regel mehrere Hundert verschiedene Stanzteile. Von Türinnenverkleidungen bis hin zu Motor...
MEHR LESEN -
Warum Metallstanzen eine bewusste Dual-Sourcing-Strategie braucht Jeder Einkaufsleiter, der den Ausfall einer einzelnen Stanzlinie erlebt hat, kennt das Gefühl. Eine Matrize fällt aus, ein...
MEHR LESEN -
Was ist In-Die-Montage? Ein Hersteller, der Klemmenhalterungen herstellte, führte früher zwei getrennte Vorgänge durch: eine progressive Stanzlinie, die die Klammern formte, und eine Werkb...
MEHR LESEN -
2026 B2B SOURCING INSIGHT Shuangqisi-Daten zeigen: Optimierte Stanzteile für Autositze senken die Montagekosten um 19 % und verbessern die Haltbarkeit des Sitzrahme...
MEHR LESEN
Branchenwissen
Techniken zur Kompensation der Rückfederung in Automobil-Stanzwerkzeugen für hochfeste Materialien
Die Kontrolle der Rückfederung ist zu einer der kritischsten Herausforderungen geworden Stanzwerkzeuge für die Automobilindustrie , insbesondere angesichts der zunehmenden Verwendung von hochfestem Stahl und Leichtbaulegierungen in Fahrzeugen mit neuer Energie. Im Gegensatz zu herkömmlichen Materialien weisen moderne hochfeste Stähle eine höhere Streckgrenze und elastische Erholung auf, wodurch es schwierig ist, die Maßhaltigkeit nach der Umformung aufrechtzuerhalten. Um die endgültigen Geometrieanforderungen zu erreichen, verlassen sich Ingenieure häufig auf simulationsgesteuerte Kompensationen, Überbiegungsstrategien und Nachbrennvorgänge.
In unserer Werkzeugbaupraxis kombinieren wir Umformsimulation mit echtem Pressen-Debugging mithilfe unserer 80T–400T-Stanzausrüstung, um die Kompensationsparameter vor der Auslieferung zu validieren. Mit mehr als 60 qualifizierten Technikern und erfahrenem Einstellpersonal sind wir in der Lage, Testdurchläufe zu reduzieren und Kunden dabei zu helfen, schneller die Bedingungen für die Massenproduktion zu erreichen.
- Nutzen Sie die Addendum-Oberflächenoptimierung, um den Materialfluss zu steuern
- Zur endgültigen Formkorrektur Nachprägestempel anbringen
- Optimieren Sie die Verteilung der Rohlingshaltekraft
- Implementieren Sie während des Testens Echtzeit-Messfeedback
Strategien zur Materialflusskontrolle in Ziehsteinen für komplexe Bauteile
Zeichenwerkzeuge erfordern eine präzise Steuerung des Materialflusses, um Falten, Risse oder eine ungleichmäßige Dickenverteilung zu verhindern, insbesondere bei tiefen oder asymmetrischen Geometrien. Die Platzierung und Geometrie von Ziehsicken, Stempelradien und Binderoberflächen haben einen erheblichen Einfluss auf das Umformergebnis. Bei Komponenten, die in Kompressoren oder Industrieanlagengehäusen verwendet werden, können selbst kleine Abweichungen die Montageleistung und die Zuverlässigkeit der Dichtungen beeinträchtigen.
Mit 15 Jahren Erfahrung im Formenbau haben wir praktische Kenntnisse in der Anpassung der Wulsthöhe, der Schmierbedingungen und der Formungssequenzen je nach Materialqualität gesammelt. Unsere fortschrittlichen Bearbeitungsressourcen, einschließlich importierter Drahtschneidegeräte und Präzisionsschleifmaschinen, ermöglichen es uns, hochpräzise Formoberflächen herzustellen, die die Produktionskonsistenz für unsere Kunden verbessern.
| Kontrollfaktor | Einfluss auf die Umformung | Optimierungsmethode |
| Zeichnen Sie die Perlengeometrie | Materialflusswiderstand | Wulsthöhe und -radius anpassen |
| Bindemittelkraft | Faltenprävention | Druckausgleichssystem |
| Schmierung | Oberflächenqualität und Reibung | Hochleistungsschmierstoffe |
Fehlervermeidung und Verlängerung der Werkzeugstandzeit bei Tiefziehwerkzeugen
Tiefziehwerkzeuge unterliegen hohen zyklischen Belastungen und starken Reibungsbedingungen, die zu Rissbildung, Abrieb und beschleunigtem Verschleiß führen können. Die Auswahl des Werkzeugmaterials, die Qualität der Wärmebehandlung und die Oberflächenveredelungsverfahren sind Schlüsselfaktoren für die Lebensdauer der Matrize. Durch das Polieren von Formradien und das Aufbringen von Oberflächenbeschichtungen wie Nitrieren oder PVD-Behandlungen kann die Reibung deutlich reduziert und die Betriebslebensdauer verlängert werden.
Unser Unternehmen investiert kontinuierlich in fortschrittliche Bearbeitungs- und Inspektionsgeräte, um die Haltbarkeit und Präzision der Werkzeuge sicherzustellen. Wir arbeiten auch mit Kunden zusammen, um geeignete Materialien basierend auf Produktionsvolumen und Teilekomplexität auszuwählen und so dazu beizutragen, die langfristigen Wartungskosten zu senken. Dieser kundenorientierte Ansatz hat es uns ermöglicht, stabile Partnerschaften über Branchen hinweg aufzubauen, darunter Automatisierungsgeräte und neue Energietechnologie.
- Wählen Sie hochfeste Werkzeugstähle für Schlagfestigkeit
- Verbessern Sie die Oberflächenrauheit durch Präzisionsschleifen und Polieren
- Tragen Sie verschleißfeste Beschichtungen für Zonen mit hoher Reibung auf
- Implementieren Sie vorbeugende Wartungspläne
Automatisierungsintegration und Produktionseffizienzverbesserungen bei Stanzwerkzeugen für die Automobilindustrie
Moderne Stanzwerkzeuge für die Automobilindustrie werden zunehmend in automatisierten Produktionslinien eingesetzt, die Roboterhandhabung, Transfersysteme und Echtzeitüberwachungstechnologien umfassen. Automatisierung verbessert nicht nur die Produktionsgeschwindigkeit, sondern erhöht auch die Konsistenz, senkt die Arbeitskosten und ermöglicht die Rückverfolgbarkeit. Die Integration zwischen Werkzeugkonstruktion und Automatisierungsausrüstung wird daher zu einem entscheidenden Wettbewerbsfaktor für Hersteller.
Seit 2016 investieren wir in ein angeschlossenes Unternehmen für intelligente Technologie, das sich auf Stanzautomatisierungsgeräte spezialisiert hat, was es uns ermöglicht, schlüsselfertige Lösungen anzubieten, die Formen, Automatisierungssysteme und Produktionsgeräte kombinieren. Diese integrierte Fähigkeit ermöglicht es Kunden, Projektzyklen zu verkürzen und eine schnellere Kapitalrendite zu erzielen und gleichzeitig hohe Produktionsstandards aufrechtzuerhalten.
Mit starken technischen Teams, umfangreichen Bearbeitungskapazitäten und jahrelanger Projekterfahrung konzentrieren wir uns auf die Schaffung wertorientierter Lösungen, die auf die Kundenanforderungen zugeschnitten sind. Durch die Abstimmung des Werkzeugdesigns mit der Automatisierungsstrategie können Hersteller nachhaltige Effizienzsteigerungen bei Anwendungen für Automobilstanzwerkzeuge, Ziehwerkzeuge und Tiefziehwerkzeuge erzielen.
Starten Sie Ihr Geschäft mit einem OEM-Hersteller direkt hier!

Durch Innovation bieten wir globalen Kunden vollständige schlüsselfertige Lösungen!
SCHNELLZUGRIFF
NACHRICHTEN
KONTAKTINFORMATIONEN.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wirtschaftsentwicklungszone Wujiang, Suzhou, China
Urheberrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle Rechte vorbehalten. Tiefzieh-Metallstanzunternehmen
