- E-Mail an uns: [email protected]
- Rufen Sie uns an: +86-139 1308 8972
 English
 Español
 Deutsch

Branchenna-chrichten
Home / Nachrichten / Branchenna-chrichten / Verbundmatrize vs. progressive Matrize: Unterschiede, Anwendungen und Auswahl
Verbundmatrize vs. progressive Matrize: Unterschiede, Anwendungen und Auswahl
2026-09-24
Inhalt
- 1 Compound-Matrize vs. progressive Matrize: Der Hauptunterschied
- 2 Wie jeder Würfel funktioniert
- 3 Präzisions- und Toleranzkontrolle
- 4 Gestaltungsfähigkeit
- 5 Produktionsgeschwindigkeit und -volumen
- 6 Werkzeugkosten und Wartung
- 7 Typische Anwendungen
- 8 Überlegungen zum Material- und Teiledesign
- 9 Häufige Fehler bei der Wahl eines Würfels
- 10 Wenn beide Matrizentypen zusammenarbeiten
- 11 So wählen Sie die richtige Matrize für Ihr Teil aus
- 12 Arbeiten mit Suzhou Shuangqisi Mold Equipment Co., Ltd. zu Stanzformen und Teilen
Compound-Matrize vs. progressive Matrize: Der Hauptunterschied
Eine Verbundmatrize kann einen Streifen in einem einzigen Pressenhub in eine fertige Unterlegscheibe verwandeln. Eine progressive Matrize kann den gleichen Streifen durch ein Dutzend Stationen transportieren, bevor schließlich ein Steckeranschluss freigeschnitten wird. Bei beiden handelt es sich um Präzisionsstanzwerkzeuge, die für die Massenproduktion konzipiert sind und dennoch sehr unterschiedliche Probleme lösen.
Der Unterschied liegt in der Prozesslogik. Eine zusammengesetzte Matrize führt mehrere Arbeitsgänge durch gleichzeitig an einer Station . Ein progressiver Würfel vervollständigt sie nacheinander über mehrere unabhängige Stationen verteilt . Diese einzige Unterscheidung bestimmt alles andere: Präzision, Umformfähigkeit, Ausgabegeschwindigkeit und Kosten. Käufer betrachten die beiden oft als austauschbar, und diese Annahme führt dazu, dass viele Werkzeugbudgets schiefgehen.
Wie jeder Würfel funktioniert
Eine Verbundmatrize verfügt über eine Arbeitsstation. In einem einzigen Hub erfolgen Vorgänge wie Lochen und Stanzen an derselben Position. Das Werkstück bleibt auf einem Bezugspunkt und verschiebt sich nie, so dass es die Matrize nach einem Presszyklus als fertiges Teil verlässt. Die Logik ist einfach: eine Station, mehrere Vorgänge gleichzeitig.
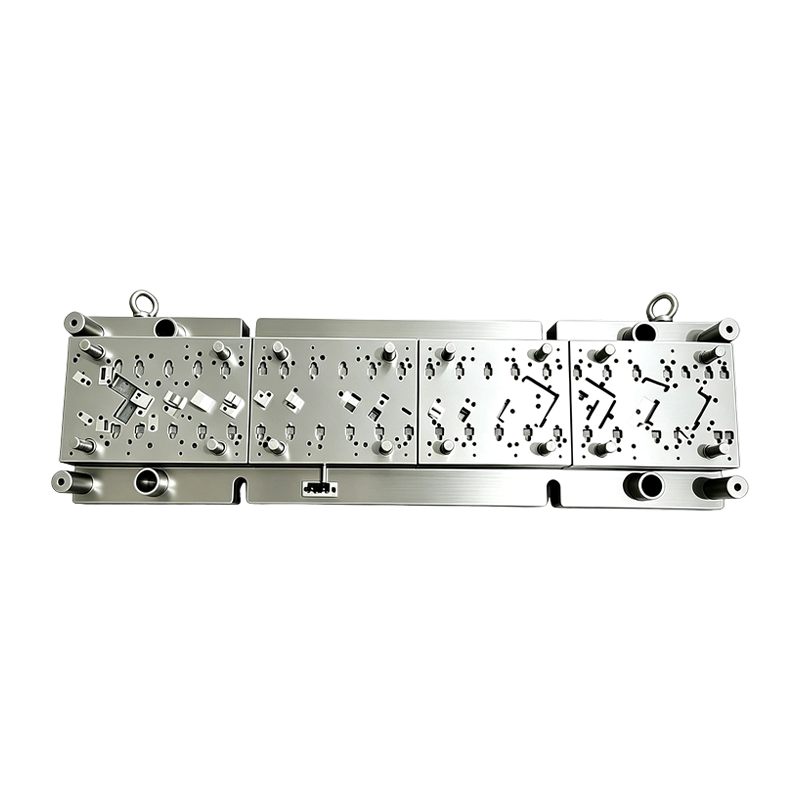
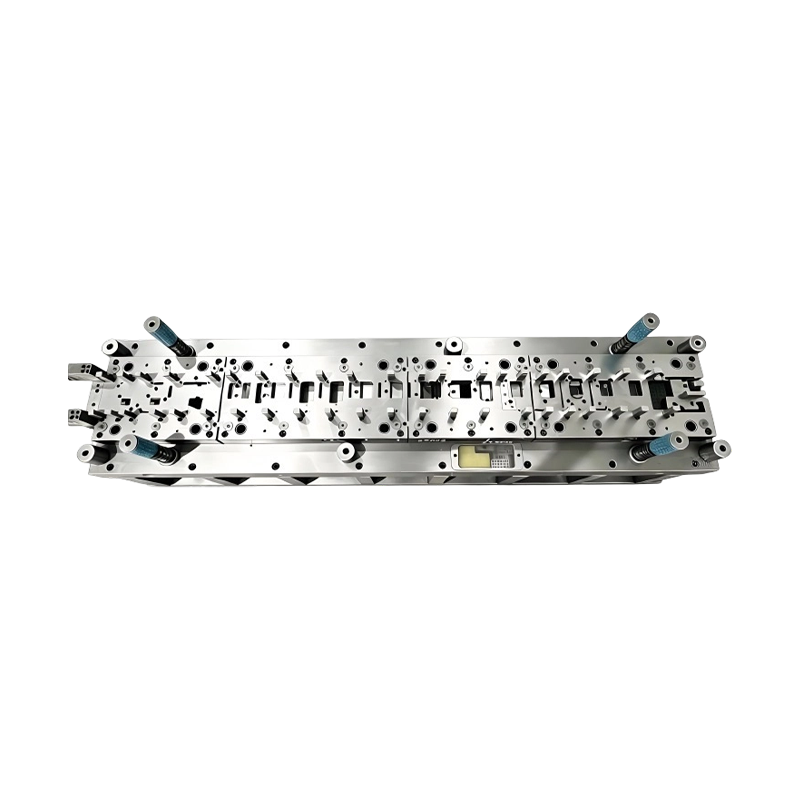
Ein Folgeverbundwerkzeug ordnet in komplexen Fällen Dutzende Stationen entlang der Vorschubrichtung an. Mit jedem Hub rückt das Band einen Schritt weiter und jede Station erledigt ihre eigene Aufgabe: Lochen, Biegen, Formen, Nieten oder Schneiden. Das Teil bleibt durchgehend am Trägerband befestigt und wird erst an der Endstation abgetrennt.
In der Praxis verhält sich eine zusammengesetzte Matrize wie ein einzelner präziser Schnitt, während sich eine progressive Matrize wie eine kompakte Produktionslinie verhält, die in ein einziges Werkzeug integriert ist. Jeder Ansatz hat ein natürliches Zuhause, und die folgenden Abschnitte zeigen, wo die Grenze verläuft.
Präzisions- und Toleranzkontrolle
Da jede Schneidkante in einer Verbundmatrize vom gleichen Bezugspunkt aus arbeitet, können Loch-zu-Loch-Position, Konzentrizität und Ebenheit sehr genau eingehalten werden. Es kommt zu keiner Tonhöhenakkumulation, da sich das Teil nie zwischen den Vorgängen bewegt. Dies macht die Verbundmatrize zur natürlichen Wahl für flache Teile, bei denen die Lochposition entscheidend ist, wie z. B. Präzisionsabdeckplatten oder dünne flache Anschlüsse.
Eine besondere Erwähnung verdient die Ebenheit. In einer Verbundmatrize wird das Werkstück als Ganzes gepresst und ausgeworfen, wodurch dünne flache Teile verzugsfrei bleiben. Davon profitieren häufig Teile, die bündig an einer Gegenfläche anliegen müssen.
Folgeverbundmatrizen führen das Band Schritt für Schritt vorwärts, so dass sich zwischen den Stationen eine kleine Teilungstoleranz aufbauen kann. Die Einzellochgenauigkeit ist daher etwas geringer als die, die eine Verbundmatrize liefern kann. Bei den meisten Präzisionshardware bleibt der Unterschied deutlich innerhalb der Toleranz und ist der Preis für eine weitaus größere Prozessflexibilität. Wenn Löcher mit äußerster Genauigkeit relativ zueinander positioniert werden müssen, können sie durch eine gute Matrizenkonstruktion auch an derselben Station gestanzt werden, um sie auf einer Referenz zu halten.
Gestaltungsfähigkeit
Eine Verbundmatrize konzentriert alle Schneidstrukturen in einer Station, was ihre Möglichkeiten einschränkt. Strukturinterferenzen schließen komplexes Biegen, Tiefziehen und Nieten im Gesenk aus, sodass ihr Anwendungsbereich im Wesentlichen auf flaches Stanzen und Lochen beschränkt ist.
Folgeverbundmatrizen teilen die Arbeit in separate Stationen auf, die sich nicht gegenseitig behindern. Dies ermöglicht das Biegen, Ziehen, Formen, Nieten im Gesenk und sogar die Inline-Erkennung. Für unregelmäßige Teile mit mehreren Biegungen und Merkmalen ist das Folgeverbundwerkzeug die einzige praktische Möglichkeit, eine automatisierte Massenproduktion zu erreichen.
Eine nützliche Faustregel: Wenn das fertige Teil flach ist, lohnt es sich, über eine zusammengesetzte Matrize nachzudenken. Wenn es sich um eine Biegung, eine Form oder ein zusammengebautes Merkmal handelt, geht die Diskussion fast immer auf Folgeverbundwerkzeuge über.
Produktionsgeschwindigkeit und -volumen
Eine Verbundmatrize liefert ein fertiges Teil pro Hub, ist jedoch auf die Zuführung und Entnahme einzelner Teile angewiesen, sodass ihr Rhythmus moderat ist. Es eignet sich für kleine bis mittlere Mengen hochpräziser Flachteile. Außerdem lässt es sich leicht debuggen und die Genauigkeit bleibt über lange Laufzeiten stabil.
Ein Folgeverbundwerkzeug läuft mit kontinuierlichem Streifenvorschub und hoher Prägefrequenz. Sobald das Band geladen ist, kann die Presse über weite Strecken ohne große Aufsicht laufen. Aus diesem Grund dominieren fortschrittliche Werkzeuge die Massen- und Hochgeschwindigkeitsbearbeitung in der Automobilelektronik, der neuen Energiebranche und der Herstellung von Steckverbinderklemmen.
Das Lautstärken beeinflusst auch den Materialverbrauch. Eine progressive Matrize benötigt einen Träger, um das Teil im Streifen zu halten, was bei einfachen Formen mehr Material verbrauchen kann. Bei sehr großen Auflagen wird dies in der Regel durch Geschwindigkeits- und Arbeitseinsparungen aufgewogen, bei kleinen Auflagen flacher Teile kann dies jedoch den Ausschlag in Richtung einer zusammengesetzten Matrize geben.
Werkzeugkosten und Wartung
Verbundmatrizen sind einfach aufgebaut, kostengünstig in der Herstellung, schnell zu liefern und leicht zu warten. Für Kleinserienaufträge bieten sie ein hervorragendes Preis-Leistungs-Verhältnis, obwohl ihr Prozessspektrum eng ist.
Folgeverbundwerkzeuge erfordern ein komplexes Design mit mehreren Stationen, höhere technische Schwierigkeiten, höhere Vorlaufkosten und eine längere Vorlaufzeit. Dafür bieten sie eine lange Lebensdauer und einen stabilen Lauf. Sobald die Werkzeuginvestition auf eine große Auflage verteilt ist, wird die Die Stückkosten sinken sehr stark , was für langfristige, stabile Batch-Projekte geeignet ist.
Die Wartung folgt dem gleichen Muster. Eine zusammengesetzte Matrize kann normalerweise durch routinemäßiges Schärfen und Überprüfen gewartet werden. Eine Folgeverbundmatrize erfordert professionelle Wartung und sorgfältige Fehlerbehebung, da sich ein verschlissener Stempel an einer Station auf alle nachfolgenden Stationen auswirken kann.
Typische Anwendungen
Verbundmatrizen werden für Dichtungen, Unterlegscheiben, flache Bleche, Präzisionsabdeckplatten, flache Anschlüsse und andere ultradünne flache Teile mit strengen Anforderungen an Lochkonzentrizität und Ebenheit verwendet.
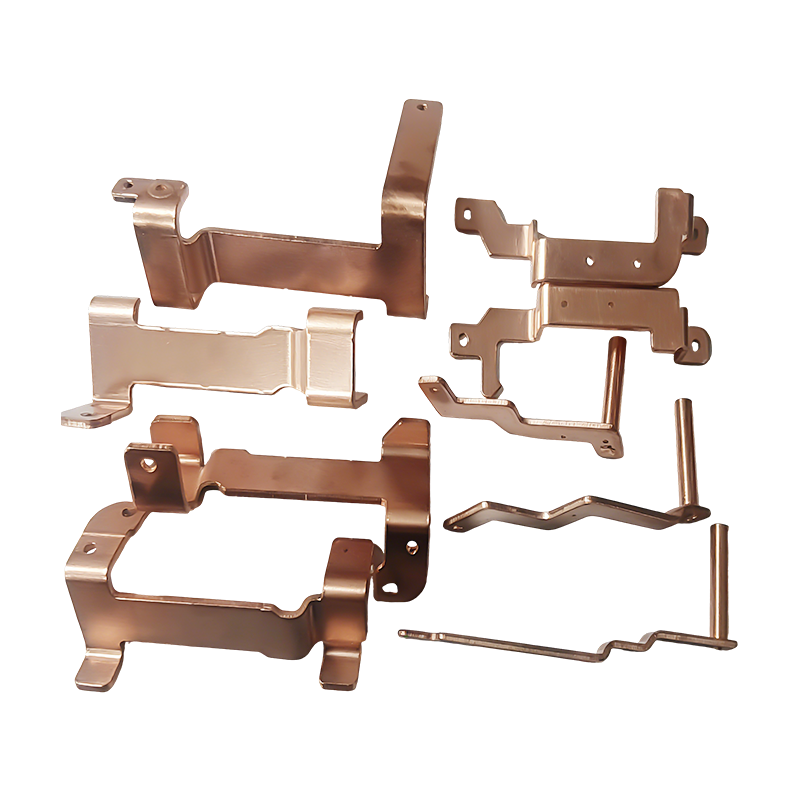
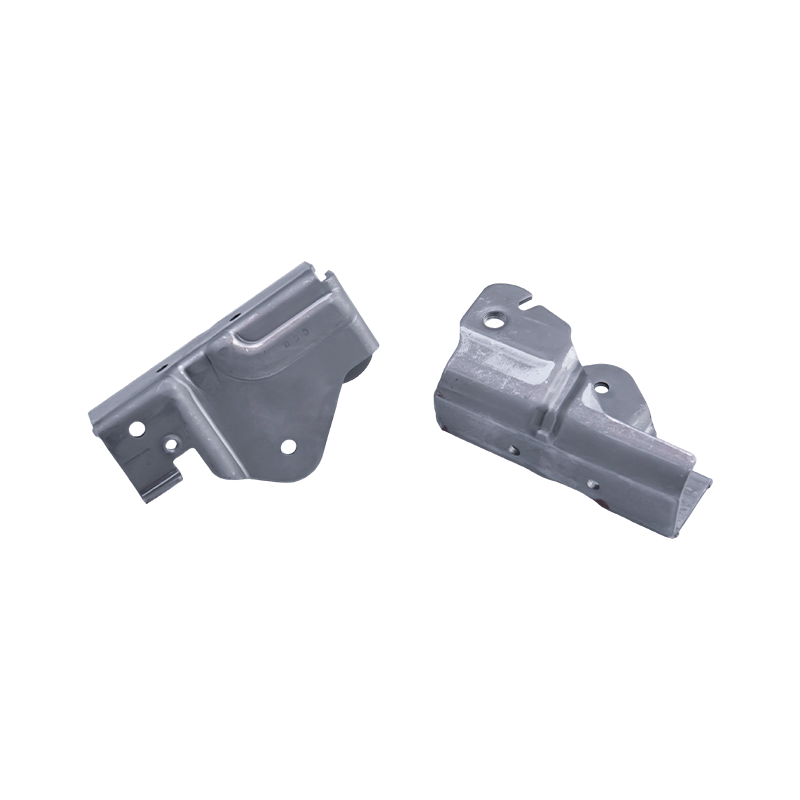
Progressive Matrizen werden für Anschlussklemmen, Relaiskontakte, neue Energiesplitter, Batterieanschlüsse, gebogene Clips, unregelmäßige Abschirmdosen und in die Matrize genietete Baugruppen verwendet. Wenn Ihr Projekt diese geformten Komponenten umfasst, ist unser Sortiment an kundenspezifische Metallstanzteile ist ein guter Anfang.
| Vergleich | Zusammengesetzter Würfel | Progressiver Würfel |
|---|---|---|
| Prozesslogik | Gleichzeitiger Betrieb an einer Station | Sequentielle Abläufe über mehrere Stationen hinweg |
| Präzision | Sehr hoch, keine kumulative Toleranz | Hoch, mit geringfügigem Tonhöhenfehler |
| Formvermögen | Nur Flachstanzen und Durchstechen | Biegen, Ziehen, Nieten und mehr |
| Produktionsmodus | Einzelstückausgabe, mittlere Geschwindigkeit | Kontinuierlicher Streifenvorschub, hohe Geschwindigkeit |
| Volume | Klein bis mittel | Hoch bis sehr hoch |
| Werkzeugkosten | Niedrigere Anschaffungskosten | Höhere Anschaffungskosten, niedrigere Stückkosten in der Massenproduktion |
| Wartung | Einfach | Erfordert professionelle Wartung und Fehlerbehebung |
Überlegungen zum Material- und Teiledesign
Die Materialstärke und -art beeinflussen die Entscheidung ebenso wie die Teileform. Sehr dünnes Material verzieht sich leicht, wenn es durch viele Stationen geschoben wird, was einer der Gründe dafür ist, dass ultradünne flache Teile oft in einer Verbundmatrize aufbewahrt werden. Härtere oder federndere Materialien hingegen erfordern möglicherweise kontrollierte Formungsschritte, die nur ein progressives Layout bieten kann.
Auch das Teiledesign ist wichtig. Wenn Löcher zu nah an einer Kante oder einer Biegelinie platziert werden, kann dies bei beiden Matrizentypen zu Verformungen führen. Die Überprüfung der Zeichnung auf Herstellbarkeit vor Beginn der Werkzeugbereitstellung ist weitaus kostengünstiger als die nachträgliche Korrektur der Matrize, und kleine Konstruktionsanpassungen können oft dazu führen, dass ein Teil von einem komplexen Werkzeugweg auf einen einfacheren Weg verschoben wird.
Überlegen Sie abschließend, was nach dem Stempeln passiert. Durch Galvanisieren, Wärmebehandlung oder Montageschritte können der Grathöhe, der Ebenheit und der Dimensionsstabilität zusätzliche Grenzen gesetzt werden. Diese Grenzen sollten vor der Konstruktion der Matrize vereinbart werden.
Häufige Fehler bei der Wahl eines Würfels
Die meisten Werkzeugprobleme sind auf eine Diskrepanz zwischen dem Matrizentyp und den tatsächlichen Anforderungen des Projekts zurückzuführen. Vier Muster tauchen immer wieder auf:
- Sie entscheiden sich für eine Folgeverbundmatrize für eine kurze Auflage und stellen dann fest, dass die Werkzeugkosten den Preis jedes Teils dominieren.
- Die Wahl einer zusammengesetzten Matrize für ein Teil, das später eine kleine Biegung oder Prägung erhält, was eine kostspielige Neukonstruktion erfordert.
- Die Festlegung engerer Toleranzen als für die Funktion erforderlich führt dazu, dass das Projekt teurere Werkzeuge ohne echten Nutzen benötigt.
- Ignorieren der Jahresprognose. Ein Teil, das bei ein paar Tausend Stück beginnt, kann sich zu einem langfristigen Programm entwickeln, und der Werkzeugplan sollte dies berücksichtigen.
Wenn Sie Ihrem Werkzeugpartner gleich zu Beginn das erwartete Volumen und den gesamten Funktionsumfang mitteilen, können Sie die meisten dieser Probleme vermeiden.
Wenn beide Matrizentypen zusammenarbeiten
Die Wahl ist nicht immer entweder-oder. Bei einigen Projekten wird ein zusammengesetztes Gesenk verwendet, um einen flachen Rohling mit dicht angeordneten Löchern herzustellen, und ein separates Formgesenk, um anschließend Biegungen hinzuzufügen. Andere verwenden eine progressive Matrize für den geformten Körper und einen zweiten Arbeitsgang für ein kritisches Merkmal.
Diese Hybridrouten sind sinnvoll, wenn ein Merkmal eine Positionsgenauigkeit auf Verbundebene erfordert, während der Rest des Teils geformt werden muss. Ein erfahrener Werkzeugingenieur wägt die zusätzliche Handhabung gegen die gewonnene Genauigkeit ab und empfiehlt die einfachste Route, die der Zeichnung entspricht.
So wählen Sie die richtige Matrize für Ihr Teil aus
Beginnen Sie mit drei Fragen. Ist das Teil flach oder muss es gebogen und geformt werden? Wie eng sind die Lochpositions- und Ebenheitstoleranzen? Und wie hoch ist die erwartete Jahresproduktion?
Wählen Sie eine Verbundmatrize für hochpräzise Flachteile und Kleinserien. Wählen Sie ein progressives Werkzeug für komplex geformte Teile und die automatische Hochgeschwindigkeits-Massenproduktion. Keines von beiden ist in jedem Fall besser; Jedes passt zu einem anderen Szenario, und die beste Lösung ist diejenige, die auf die Teilestruktur, die Toleranzanforderungen und das Jahresvolumen abgestimmt ist.
Arbeiten mit Suzhou Shuangqisi Mold Equipment Co., Ltd. zu Stanzformen und Teilen
Bei Suzhou Shuangqisi Mold Equipment Co., Ltd. Für uns ist die Werkzeugauswahl eher eine technische Entscheidung als eine Verkaufsentscheidung. Unsere Ingenieure überprüfen Ihre Zeichnung, Toleranzanforderungen und Jahresvolumen und empfehlen dann die Werkzeugroute, die Präzision, Effizienz und Produktionskosten in Einklang bringt.
Sie können unsere erkunden Präzisions-Stanzwerkzeuge aus Metall wenn Sie Werkzeuge für Ihre eigene Produktionslinie benötigen oder mit uns an fertigen Bauteilen arbeiten Stanzteile aus Metall Dienst. Senden Sie uns Ihre Teilezeichnung und das erwartete Volumen Suzhou Shuangqisi Mold Equipment Co., Ltd. Ich werde mit einem Werkzeug- und Kostenvoranschlag zurückkommen.
Vorheriger Beitrag
Nieten im Gesenk für progressive Stanzwerkzeuge: Prinzipien und Anwendungen
Nächster Beitrag
Lieferanten von Aluminiumstanzen: So bewerten Sie Leistungsfähigkeit, Risiko und Eignung
Unser Produkte.
Starten Sie Ihr Geschäft mit einem OEM-Hersteller direkt hier!

Durch Innovation bieten wir globalen Kunden vollständige schlüsselfertige Lösungen!
SCHNELLZUGRIFF
NACHRICHTEN
KONTAKTINFORMATIONEN.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wirtschaftsentwicklungszone Wujiang, Suzhou, China
Urheberrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle Rechte vorbehalten. Tiefzieh-Metallstanzunternehmen
