- E-Mail an uns: [email protected]
- Rufen Sie uns an: +86-139 1308 8972
 English
 Español
 Deutsch

Branchenna-chrichten
Home / Nachrichten / Branchenna-chrichten / Lieferanten von Aluminiumstanzen: So bewerten Sie Leistungsfähigkeit, Risiko und Eignung
Lieferanten von Aluminiumstanzen: So bewerten Sie Leistungsfähigkeit, Risiko und Eignung
2026-09-20
Inhalt
- 1 Warum Aluminiumstanzlieferanten nach der ersten Lieferung scheitern
- 2 Was sich ändert, wenn Sie Aluminium statt Stahl stanzen
- 3 Lieferantentypen im Vergleich hinsichtlich der wichtigen Kennzahlen
- 4 Die versteckten Kosten, die nach drei Monaten sichtbar werden
- 5 Wo Aluminium-Stanzteile verwendet werden
- 6 Ein fünfstufiger Auswahlprozess für Aluminiumstanzlieferanten
- 7 Wartungs- und Compliance-Checkliste, bevor Sie sich verpflichten
Warum Aluminiumstanzlieferanten nach der ersten Lieferung scheitern
Ein Batterieträger aus gestanztem Aluminium, der Prototypenmuster besteht, kann bei 50.000 Einheiten immer noch ausfallen, wenn die Matrizenverschleißzugabe des Lieferanten nie modelliert wurde. Das Gleiche gilt für eine Kupferschiene, die zwar die Leitfähigkeitsspezifikationen erfüllt, aber nach dreimaligem Nachschleifen Kantenrisse entwickelt. Aluminium verhält sich anders als Stahl: Es reißt, federt zurück und galoppiert durch die Matrizenspalte. Die besten Lieferanten für Aluminiumstanzen sind nicht einfach diejenigen mit dem niedrigsten Preis pro Kilogramm. Sie steuern die Legierungstemperierung, die Werkzeugwartung und die Übergabe an die Automatisierung.
Kernfazit
Wählen Sie Aluminium-Stanzlieferanten anhand von vier geprüften Fähigkeiten aus: (1) Matrizendesign für die spezifische Legierung und Härte, (2) dokumentierte Matrizenwartungs- und Nachschleifaufzeichnungen, (3) interne oder streng kontrollierte Automatisierung für Folge- und Transfervorgänge und (4) ein Qualitätssystem, das Erst- und Endteile bemustert. Price folgt diesen vier; es sollte sie nicht führen.
Was sich ändert, wenn Sie Aluminium statt Stahl stanzen
Das Stanzen von Aluminium ist kein Ersatz für das Stanzen von Stahl. Das Metall hat etwa ein Drittel des Elastizitätsmoduls von Stahl, daher ist die Rückfederung größer und weniger vorhersehbar. Die geringere Formbarkeit bei bestimmten Temperaturen bedeutet, dass das Tiefziehen größere Formradien, eine bessere Schmierung und manchmal ein Zwischenglühen erfordert. Die folgende Tabelle fasst die praktischen Unterschiede zusammen, die sich auf die Lieferantenauswahl auswirken.
Legierung und Härte
1100 und 3003 sind weich und lassen sich leicht formen, haben aber keine Festigkeit. 5052 bietet einen Ausgleich für Halterungen und Gehäuse. 6061-T6 ist stark, reißt aber in engen Kurven, sofern man es nicht entsprechend konstruiert. Ein fähiger Lieferant fragt nach dem Härtegrad, bevor er ein Angebot für die Matrize macht.
Werkzeugspiel und Verschleiß
Aluminium fressen und sammelt sich an den Kanten der Matrize. Der Spielraum muss bei vielen Legierungen 8–12 % der Dicke betragen, und die Matrizen erfordern polierte Nuten, häufiges Nachschleifen und manchmal Hartmetalleinsätze. Zulieferer, die Stahlwerkzeuge auf Aluminium verarbeiten, erzeugen Splitter und Ausrisse.
Automatisierungsübergabe
Folgeverbund- und Transferwerkzeuge für Aluminium benötigen sanftere Zuführsysteme, Schmiermittel gegen Festfressen und eine Abfallentfernung, die die Oberfläche nicht zerkratzt. Automatisierungen, die für kaltgewalzten Stahl geeignet sind, erfordern bei Aluminium häufig eine Umsteuerung und weichere Greifer.
Wenn Sie vergleichen progressives und transferiertes Metallstanzen , der Aluminiumfaktor verändert die Zykluszeit und die Annahmen zu den Werkzeugkosten, die Sie verwenden sollten.
Lieferantentypen im Vergleich hinsichtlich der wichtigen Kennzahlen
Zulieferer von Aluminiumstanzen lassen sich in drei große Betriebsmodelle einteilen. Die folgende Tabelle vergleicht sie hinsichtlich Werkzeugbesitz, Legierungskompetenz, Automatisierung und Risiko. Bei den Zahlen handelt es sich um typische Werte aus Angeboten und Prüfungen von Stanzteilen, nicht um Garantien.
Die versteckten Kosten, die nach drei Monaten sichtbar werden
Kaufpreis pro Teil ist ersichtlich. Werkzeugwartung, Ausschuss und Sekundäroperationen gelten nicht. Bei einer Überprüfung von Aluminiumstanzprojekten treten die folgenden Kostentreiber typischerweise nach den ersten 90 Tagen auf. Die Balken zeigen den ungefähren Anteil der unerwarteten Kostenüberschreitungen.
Die Nacharbeit
35 %
Ausschussquote
25 %
Nachmahlzeit
18 %
Sekundäroperationen
12 %
Logistik
10 %
Formnacharbeit und Ausschuss stellen die größten versteckten Kosten dar, da Aluminiumwerkzeuge schneller verschleißen und die Prozessfenster enger sind. Ein Lieferant, der Matrizentreffer und Nachschleifintervalle verfolgt, kann einen realistischen Stückpreis angeben. Wer dies nicht tut, wird diese Kosten durch Änderungsaufträge decken.
Wo Aluminium-Stanzteile verwendet werden
Die Nachfrage nach Aluminiumstanzen ist nicht einheitlich. Das folgende Kreisdiagramm zeigt eine repräsentative Verteilung der Bewerbungen für einen Zulieferer, der Kunden aus der Automobil-, Elektronik- und Industriebranche beliefert. Elektrofahrzeuge und Batteriesysteme machen mittlerweile den größten Anteil aus.
- Automobil und Elektrofahrzeuge (42 %) — Batterieabdeckungen, Motorgehäuse, Stromschienen, Sitzrahmen
- Elektronik (26 %) — Laptop-Gehäuse, Server-Racks, Ofenpaneele
- Industrieausrüstung (16 %) — Servoantriebsgehäuse, Kompressorteile
- Haushaltsgeräte (10 %) — Gehäuse und Halterungen für kleine Haushaltsgeräte
- Sonstiges (6 %) — Spezialgehäuse und Hardware
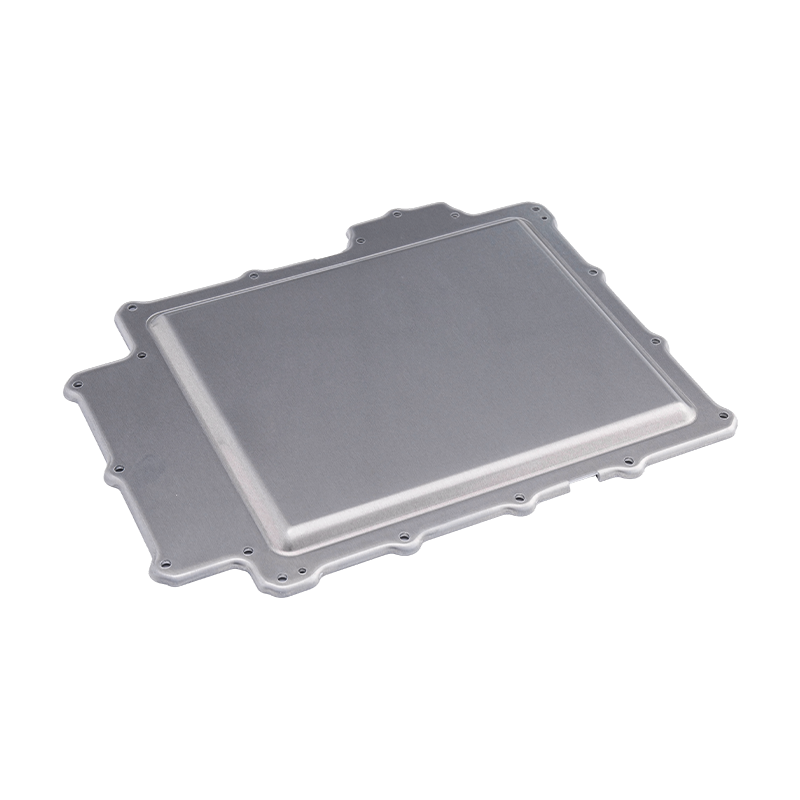 Stanzteile für die Batterieabdeckung Bei unseren Stanzteilen für Batterieabdeckungen handelt es sich um präzisionsgefertigte Komponenten, die für Gehäuse von Automobil-, Industrie- und Energiespeicherbatterien entwickelt wurden. Hergestellt aus hochwertigem... Produkt anzeigen →
Das Stanzen von Batterieabdeckungen ist ein gutes Beispiel für ein Teil, das einfach aussieht, aber nach dem Formen eine strenge Kontrolle der Ebenheit, Kantenqualität und Dimensionsstabilität erfordert. Lieferanten, die diese Teile bereits für EV-Programme produzieren, kennen die Anforderungen an Legierung und Form.
Ein fünfstufiger Auswahlprozess für Aluminiumstanzlieferanten
Nutzen Sie diese Reihenfolge, um Lieferanten zu vergleichen, ohne sich in Tabellenkalkulationen zu verlieren. Jeder Schritt erzeugt ein Dokument, an das Sie einen Lieferanten halten können.
Schritt 1
Definieren Sie die Legierung und den Toleranzstapel
Notieren Sie Härte, Dicke und kritische Abmessungen. Ein Biegeradius von 0,2 mm bei 6061-T6 ist ein anderer Prozess als der gleiche Radius bei 5052-H32. Senden Sie den Stapel mit der Angebotsanfrage.
Schritt 2
Überprüfen Sie die Wartungsaufzeichnungen der Matrizen
Fragen Sie nach Nachschleifprotokollen, Trefferzählern und Ausschussquoten für ähnliche Aluminiumarbeiten. Ein Lieferant, der keine Daten zur Werkzeuglebensdauer vorlegen kann, schätzt Ihren Stückpreis.
Schritt 3
Führen Sie ein Pilotprojekt mit Fähigkeitsstudie durch
Erfordern einen 300-teiligen Lauf mit Cpk für die kritischen Abmessungen. Die Rückfederung von Aluminium kann den Mittelwert nach den ersten paar hundert Schlägen verschieben. Der Pilot enthüllt diese Verschiebung.
Schritt 4
Überprüfen Sie die Automatisierungsübergabe
Wenn das Teil auf a läuft Folgeverbundwerkzeug für Automobilteile Beobachten Sie den Vorschub, die Abfallentsorgung und den Teileauswurf. Aluminium zerkratzt leicht; Die Automatisierung muss damit ohne kosmetische Schäden umgehen.
Schritt 5
Schließen Sie einen Servicevertrag ab
Definieren Sie Nachschleifintervalle, Ersatz-Matrizeneinsätze und Reaktionszeiten für Matrizenreparaturen. Im niedrigsten Angebot sind diese oft nicht enthalten, und sie werden zu den tatsächlichen Kosten.
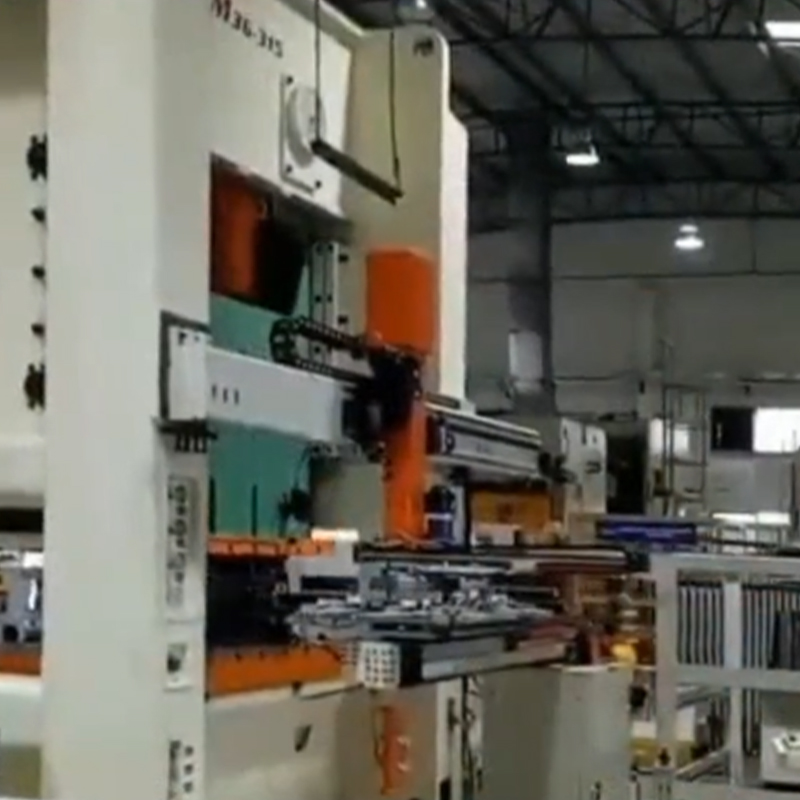
 Automatisierungsgeräte für das Stanzen Suzhou Shuangqisi Mold Equipment Co., Ltd. mit Sitz in der Yexin Road Nr. 118, Bezirk Wujiang, Stadt Suzhou, beschäftigt 60 technische Mitarbeiter. Durch die gemeinsamen Anstrengungen und die Fortsetzung... Produkt anzeigen →
Automatisierung ist für Aluminium kein nachträglicher Gedanke. Eine spezielle Stanzautomatisierungslinie kann Handhabungsschäden reduzieren und den Prozess stabilisieren, muss jedoch für die Legierung und die Teilegeometrie spezifiziert werden.
Wartungs- und Compliance-Checkliste, bevor Sie sich verpflichten
Lieferanten von Aluminiumstanzen, die Kunden aus der Automobil- und Elektronikbranche beliefern, müssen die Anforderungen an Rückverfolgbarkeit und Materialkonformität erfüllen. Nutzen Sie diese Checkliste während des Audits.
- Rückverfolgbarkeit der Legierung: Werkszertifikate für jedes Coil oder jeden Rohling, mit Schmelznummern, die mit den Produktionschargen verknüpft sind.
- Wartungsplan für die Matrize: dokumentierte Nachschleifintervalle basierend auf der Trefferzahl, nicht auf der Kalenderzeit.
- RoHS und REACH: Deklarationen für Schmierstoffe, Beschichtungen und eventuelle Nebenvorgänge.
- IATF 16949 oder ISO 9001: Aktuelle Zertifikate mit Geltungsbereich für das Aluminiumstanzen.
- Verpackung und Korrosionsschutz: Aluminium kann beim Transport oxidieren oder zerkratzen; Geben Sie bei Bedarf Interleaving und VCI an.
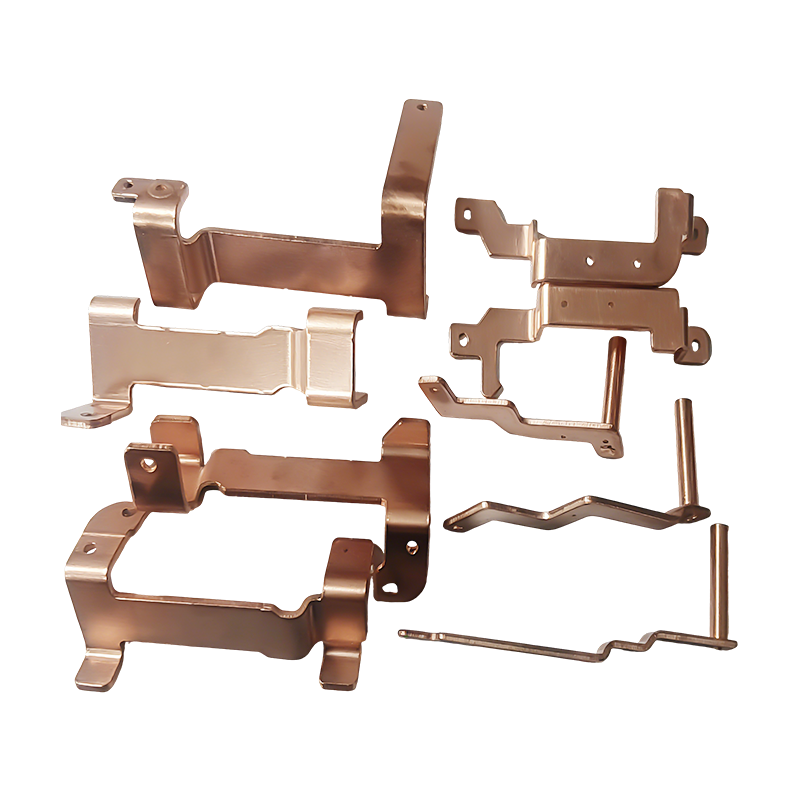
Kupfer-Sammelschienen-Stanzteile für neue Energiefahrzeuge Kupfer-Sammelschienen-Stanzteile für neue Energiefahrzeuge are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Produkt anzeigen → Kupferschienen und andere leitfähigkeitskritische Teile fügen eine weitere Schicht hinzu: Sie müssen den elektrischen und thermischen Anforderungen genügen und gleichzeitig den Stanzprozess überstehen. Ein integrierter Lieferant, der sowohl das Werkzeug als auch den Endverbrauch versteht, kann diese Lücke schließen. Ein integrierter Lieferant, der seine Werkzeuge und Automatisierung selbst baut, birgt weniger Übergaberisiken, hat aber auch mehr von Ihrem Programm unter einem Dach. Besuchen Sie den Boden, überprüfen Sie die Nachschleifprotokolle und beobachten Sie einen Werkzeugwechsel. Der Beweis ist da, wenn Sie danach fragen.
Vorheriger Beitrag
Verbundmatrize vs. progressive Matrize: Unterschiede, Anwendungen und Auswahl
Nächster Beitrag
Progressives Stanzen von Aluminium: Verfahren, Legierungen, Designtipps und Kostenleitfaden
Unser Produkte.
Starten Sie Ihr Geschäft mit einem OEM-Hersteller direkt hier!

Durch Innovation bieten wir globalen Kunden vollständige schlüsselfertige Lösungen!
SCHNELLZUGRIFF
NACHRICHTEN
KONTAKTINFORMATIONEN.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wirtschaftsentwicklungszone Wujiang, Suzhou, China
Urheberrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle Rechte vorbehalten. Tiefzieh-Metallstanzunternehmen
