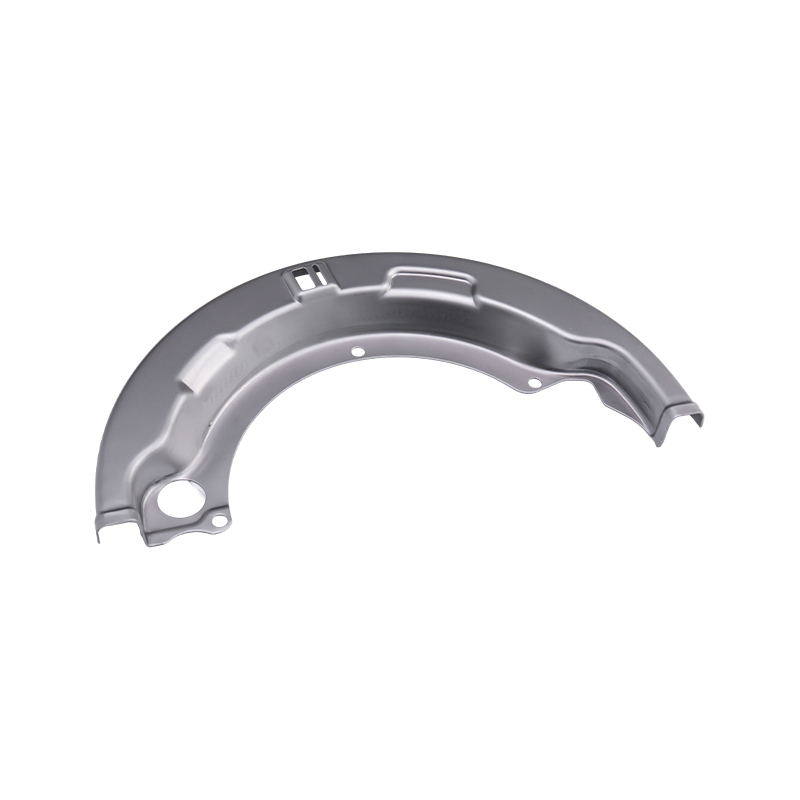
Langhub-Mehrstufen-Progressivmatrize
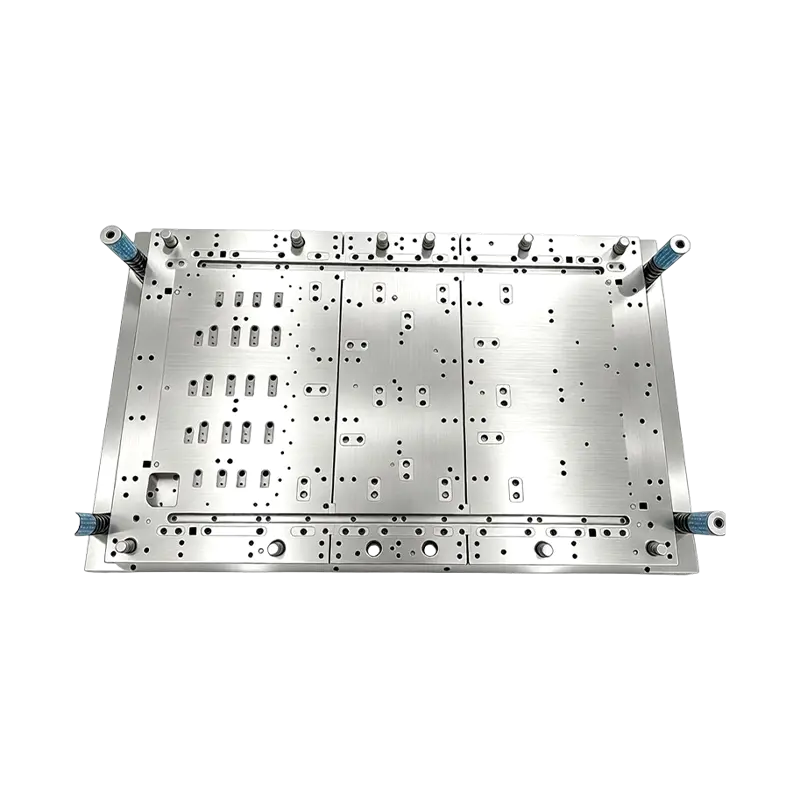
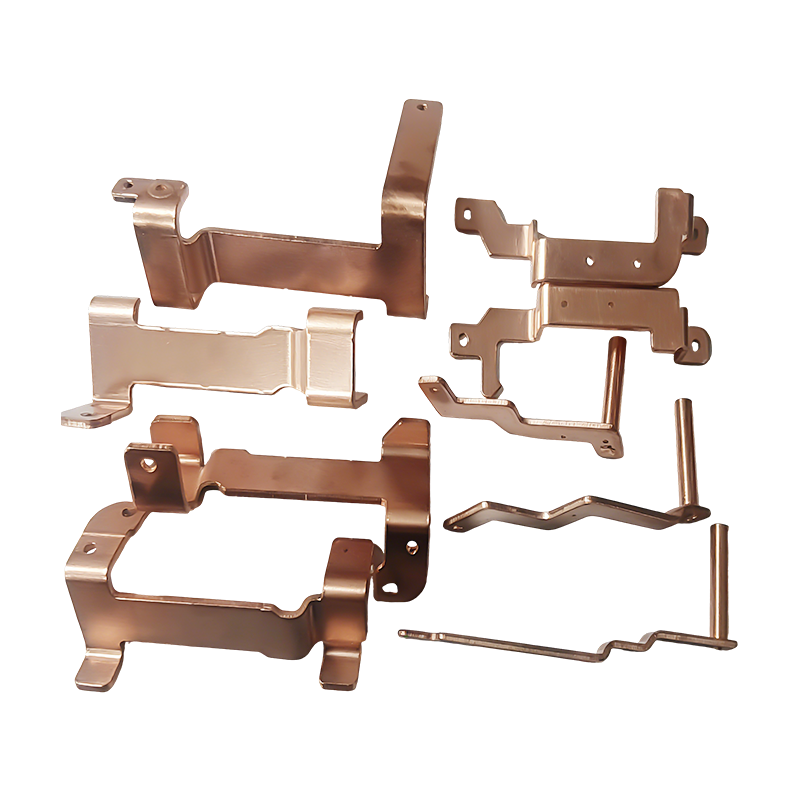
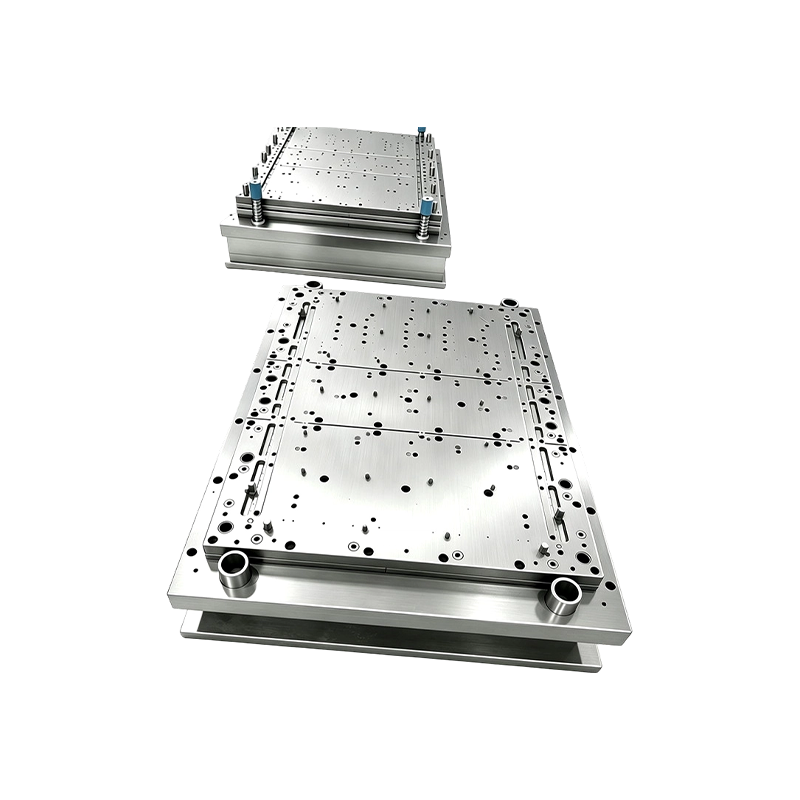
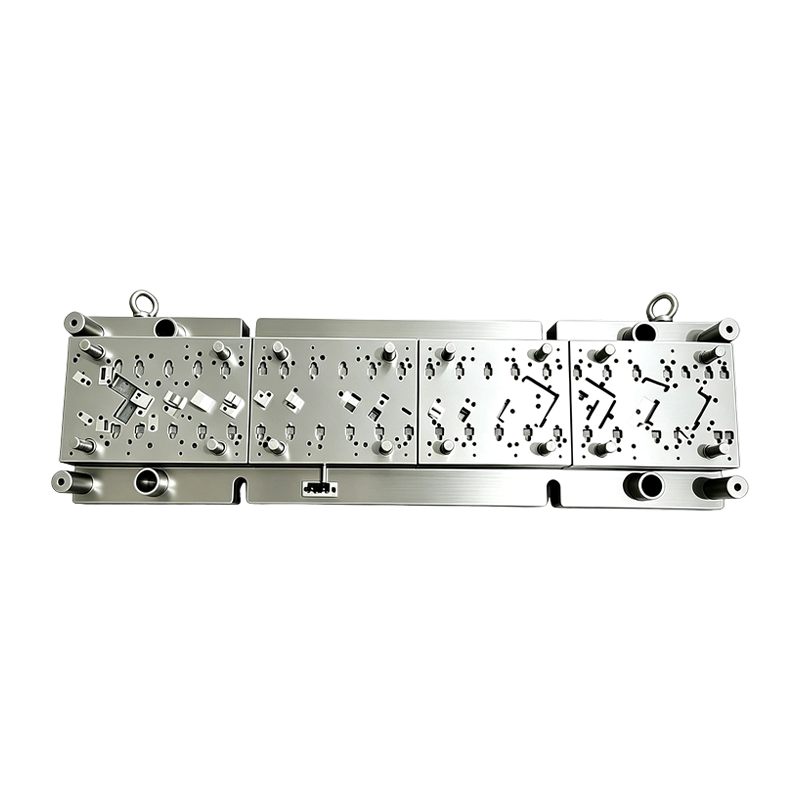
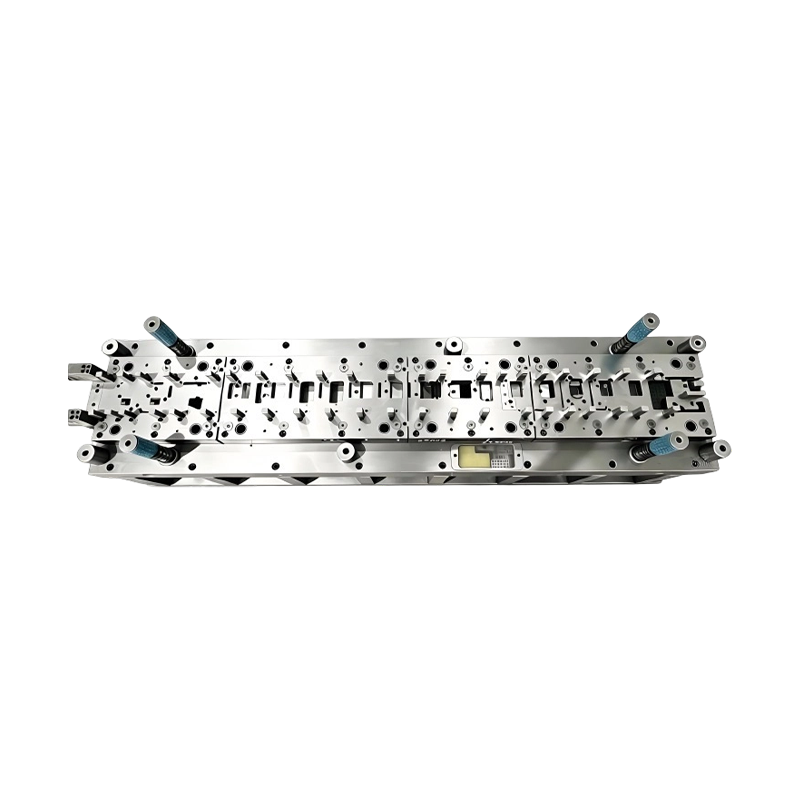
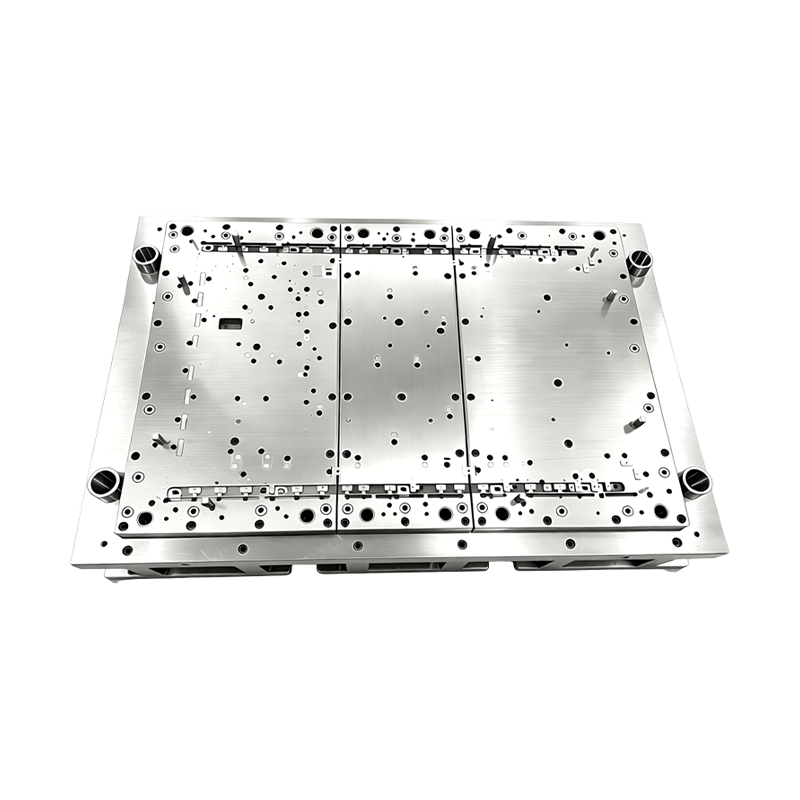
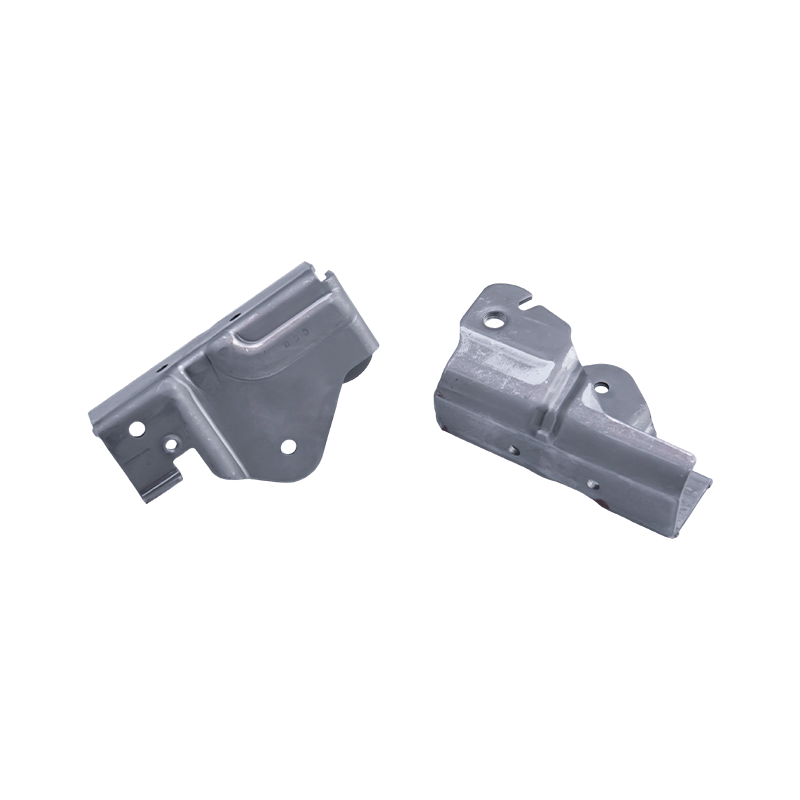
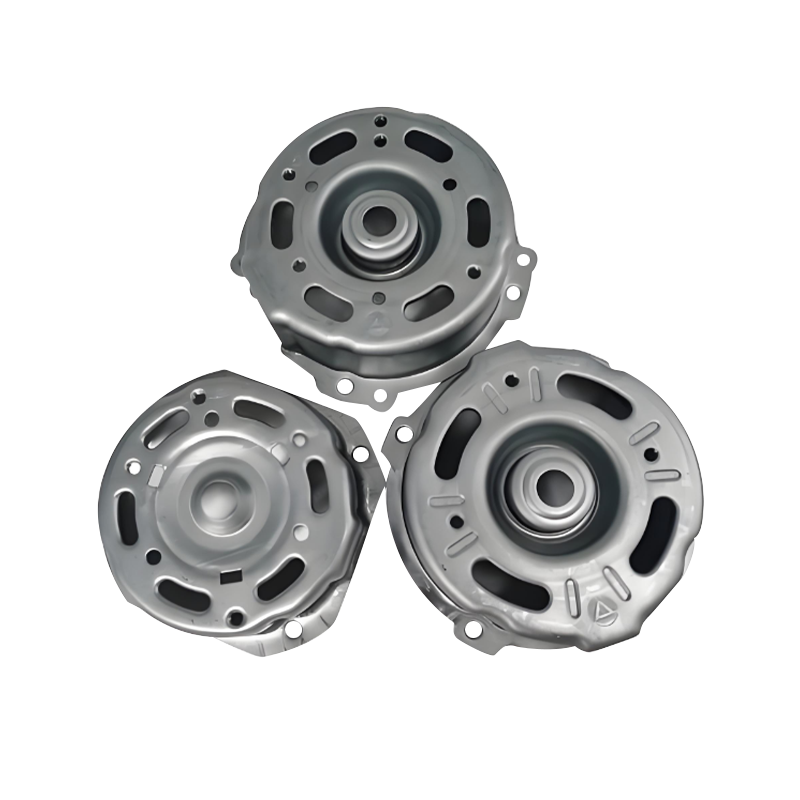
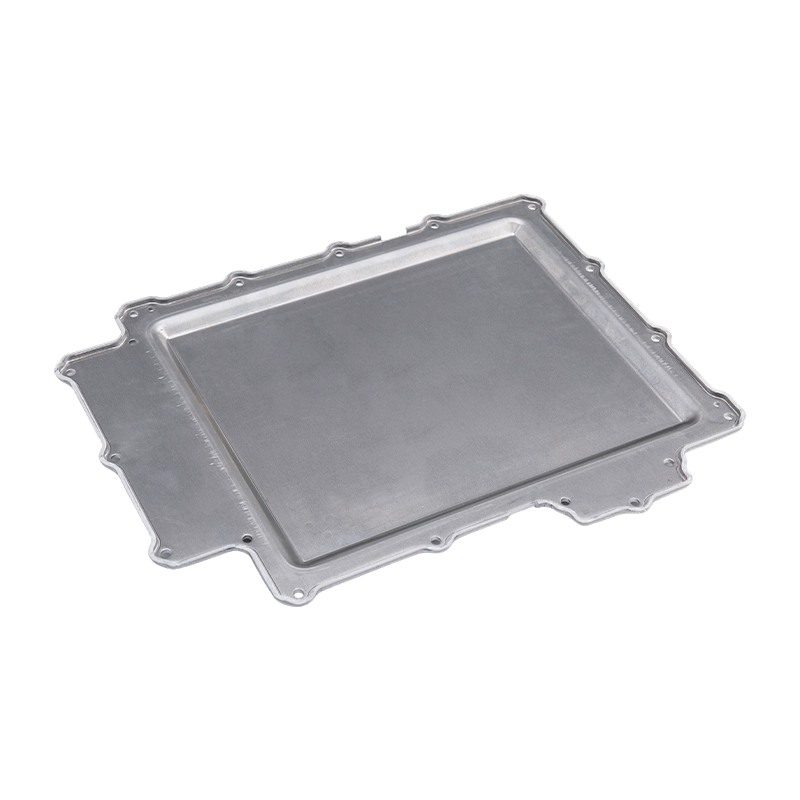
Unser kundenspezifisches, mehrstufiges Mehrstufengesenk mit Langhub ist für komplexe Blechkomponenten konzipiert, die mehrere aufeinanderfolgende Biege-, Form- und Lochvorgänge erfordern. Im Gegensatz zu Kurzhub-Terminalwerkzeugen, die sich auf das Hochgeschwindigkeitsschneiden kleiner flacher Teile konzentrieren, verfügt dieses Werkzeug über einen verlängerten Werkzeugkörper mit vielen Formstationen, die entlang des Bandwegs angeordnet sind. Die Metallspule bewegt sich Schritt für Schritt weiter, und jede Station führt einen speziellen Vorgang aus – Lochen, Stechen, Vorbiegen, Endbiegen, Prägen, Prägen und Stanzen –, bis das vollständig geformte 3D-Teil an der letzten Station abgetrennt wird. Diese Matrize ist ideal für Automobilhalterungen, elektrische Clips, Steckergehäuse, Strukturabschirmungen und andere komplexe Blechteile, bei denen mehrere Biegungen und geformte Merkmale in einem einzigen automatisierten Durchgang hergestellt werden müssen.
Erweitertes Multi-Station-Layout für komplexe 3D-Umformung
Der Werkzeugkörper ist mit einem erweiterten Arbeitsbereich ausgestattet, der 8 bis 30 Formstationen entlang der Bandrichtung umfasst. Dadurch können komplexe Teile mit mehreren Biegungen, Versätzen, Prägungen und gestanzten Merkmalen in einem kontinuierlichen Arbeitsgang vollständig geformt werden – wodurch die Notwendigkeit mehrerer Einzelwerkzeuge, der manuellen Teilehandhabung und sekundärer Biegevorgänge entfällt. Für eine kontrollierte, wiederholbare Formung kann jede Biegung in Vorbiege- und Endbiegephasen unterteilt werden.
Sequentielles mehrstufiges Biegen mit Rückfederungskompensation
Kritische Biegungen werden über mehrere Stationen verteilt und nicht in einem einzigen Schlag gebildet. Vorbiege-, Nachpräge- und Prägestationen sind strategisch angeordnet, um das Material schrittweise auf den Zielwinkel zu bringen, wobei in jeder Stufe eine schrittweise Rückfederungskompensation erfolgt. Dieser abgestufte Ansatz reduziert die Rückfederungsschwankung erheblich, insbesondere bei hochfestem Stahl, rostfreiem Stahl und dickwandigen Materialien, und sorgt so für konsistente Biegewinkel über lange Produktionsläufe hinweg.
Langbandstabilität und Anti-Warping-Vorschubsystem
Bei langen Formkörpern mit vielen Stationen ist die Bandstabilität von entscheidender Bedeutung. Wir integrieren die präzise Positionierung der Führungsstifte in mehreren Abständen entlang des Bandwegs, kombiniert mit Bandhebern, Druckpolstern und Führungsschienen, um ein Abheben, Verdrehen und Verziehen des Bandes während der Zuführung über lange Strecken zu verhindern. Dadurch wird sichergestellt, dass das Material an jeder Formstation flach und genau ausgerichtet bleibt, selbst nach 15 Stationen fortschreitender Verformung.
Robuste, lange Matrizenbasis mit Mehrpunktführung
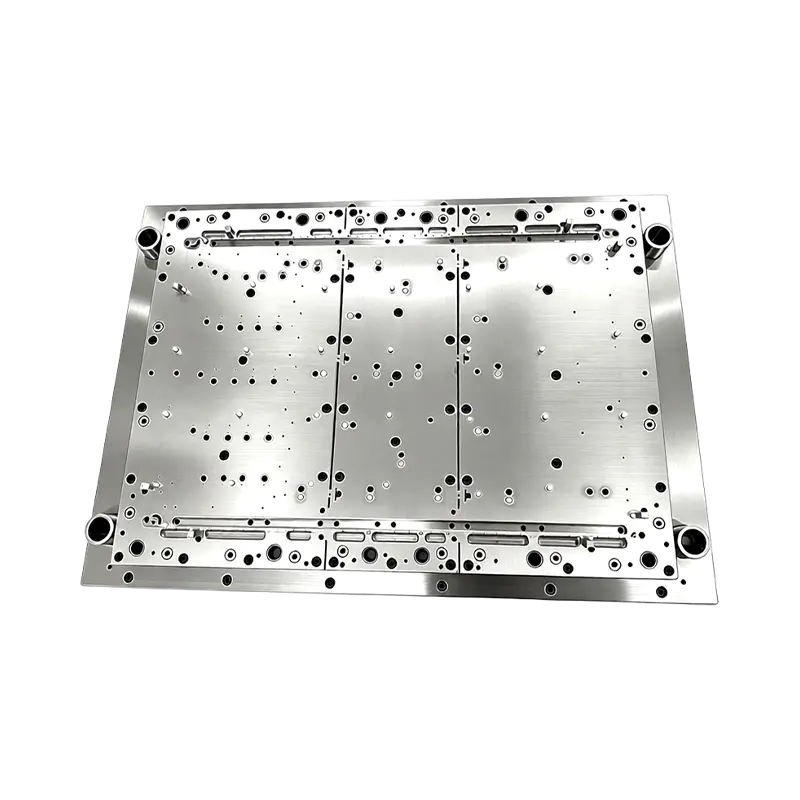
Der verlängerte Matrizensatz basiert auf einer spannungsarmen, präzisionsgeschliffenen Matrizenbasis mit mehreren Führungssäulensätzen, die über die gesamte Matrizenlänge verteilt sind – nicht nur an den Ecken. Dieses Mehrpunktführungssystem sorgt für eine gleichmäßige Parallelität über den gesamten langen Arbeitsbereich und verhindert so Durchbiegungen und „Bananeneffekte“ bei hohen Umformkräften. Die starre Konstruktion sorgt für einen gleichbleibenden Schnittabstand und eine gleichbleibende Biegetiefe an jeder Station, selbst bei Millionen von zyklischen Schlägen.
Modulares Formeinsatzdesign für schnellen Wechsel
Jede Biege- und Formstation verwendet unabhängig austauschbare modulare Einsätze. Wenn eine bestimmte Biegung aufgrund von Materialchargenschwankungen oder Designänderungen angepasst werden muss, wird nur der betroffene Stationseinsatz modifiziert oder ersetzt – ohne die gesamte Matrize zu demontieren. Dieser modulare Ansatz verkürzt die Testiterationszeit drastisch, vereinfacht die Wartung und ermöglicht eine schnelle Werkzeugmodifikation für Teiledesignänderungen.
Integriertes Ausschussmanagement und Teileauswurf
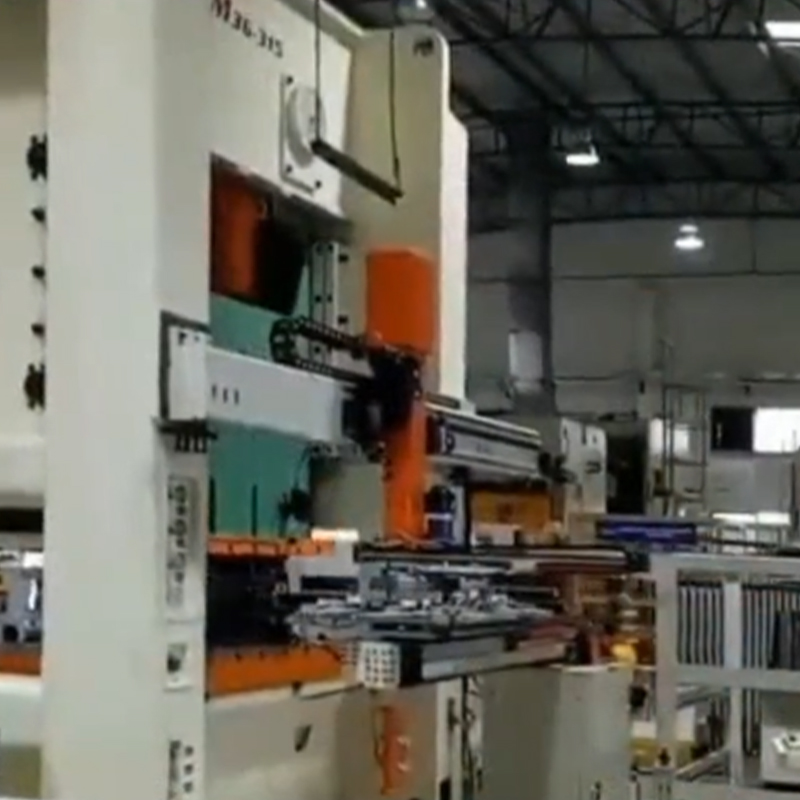
Lange mehrstufige Matrizen erzeugen an mehreren Lochungsstationen Ausschuss. Maßgeschneiderte interne Schrottrutschen leiten die Butzen zu den vorgesehenen Auswurfpunkten entlang des Düsenkörpers und verhindern so die Ansammlung und Blockierung der Butzen. An der letzten Zuschnittstation wird das fertige 3D-Teil per Luftstoß oder mechanischem Kicker auf ein Förderband ausgeworfen, was eine reibungslose, unterbrechungsfreie automatisierte Produktion ohne manuelle Teileentnahme gewährleistet.
Dieses mehrstufige progressive Umformwerkzeug bedient Branchen, die komplexe Blechkomponenten in großen Stückzahlen benötigen
Automobil – Sitzhalterungen, Türverkleidungsclips, Scharnierkomponenten, Gehäuse für elektrische Anschlüsse, Sensormontagehalterungen, Bremsleitungsclips, Strukturverstärkungsplatten.
New Energy – Batteriemodulhalterungen, Sammelschienen-Stützrahmen, Kühlsystem-Clips, Motorgehäusekomponenten, Ladesteckerteile.
Elektrik und Elektronik – Relaisrahmen, Schaltergehäuse, Anschlussblöcke, EMI-Abschirmdosen, Leiterplattenmontageclips, Steckergehäuse.
Telekommunikation und Rechenzentrum – Servergehäusehalterungen, Kabelmanagement-Clips, Kühlkörper-Montageteile, Rack-Hardware, Abschirmrahmen.
Haushaltsgeräte – Waschmaschinen-/Trommelhalterungen, Kompressormontageplatten, Scharnierkomponenten, Bedienfeldrahmen, Motorstützstrukturen.
Industrielle Automatisierung – Sensorhalterungen, Betätigungsklemmen, Förderkomponenten, Relaissockel, Klemmenleistengehäuse.
Luft- und Raumfahrt – Leichte Halterungsvorformen, Clip-Befestigungselemente, Strukturblechkomponenten (AS9100-kompatibel).
 English
 Español
 Deutsch