- E-Mail an uns: [email protected]
- Rufen Sie uns an: +86-139 1308 8972
 English
 Español
 Deutsch

Branchenna-chrichten
Home / Nachrichten / Branchenna-chrichten / Leitfaden für schweres Stanzen: Toleranzen, Tonnage, Gesenkdesign und Werkzeugauswahl
Leitfaden für schweres Stanzen: Toleranzen, Tonnage, Gesenkdesign und Werkzeugauswahl
2026-10-13
Inhalt
- 1 Starkes Prägen: Wenn 2 mm bereits zu dünn sind
- 2 Grundprinzipien: Was sich ändert, wenn der Pegel steigt
- 3 Tonnagevergleich: Passende Presse zum Teil
- 4 Versteckte Metrik: Kraftbedarf nach Dicke
- 5 Branchenspezifische Anwendungsaufteilung für Schwerstanzen
- 6 Auswahlhilfe: Fünf Schritte, bevor Sie sich verpflichten
- 7 Wartung und Compliance für schweres Stempeln
- 8 ROI-Hinweis: Wo hohe Stempelbudgets auslaufen
Starkes Prägen: Wenn 2 mm bereits zu dünn sind
Ein Einkaufsingenieur fragte einmal, warum eine 6-mm-Halterung innerhalb von 48 Stunden zu drei verschiedenen Preisen angeboten wurde. Der Grund war nicht der Arbeits- oder Gemeinaufwand. Es war Tonnage. Schweres Stanzen – das Umformen von Blechen, die typischerweise dicker als 4 mm sind – verändert jede Berechnung: Presskapazität, Gesenkmaterial, Schmierung und sogar die Art und Weise, wie Sie das fertige Teil prüfen. Wenn Sie ein 6-mm-Teil wie ein 1,5-mm-Elektronikgehäuse behandeln, brechen Sie entweder einen Stempel oder zahlen für eine Presse, die Sie nicht benötigen.
Kurze Schlussfolgerung: Beim Schwerstanzen skaliert der Tonnagebedarf ungefähr mit der Dicke im Quadrat und nicht linear. Ein 6-mm-Teil aus kohlenstoffarmem Stahl kann die 2,5- bis 3-fache Kraft erfordern wie ein 3-mm-Teil mit demselben Umfang. Überprüfen Sie immer den Pressenhub, die Bettgröße und die Kissenkapazität, bevor Sie ein Angebot abgeben.
Der praktische Schwellenwert ist nicht festgelegt. Einige Geschäfte nennen 3 mm schwer; andere beginnen bei 6 mm. Entscheidend ist, ob Ihre vorhandene 80T- bis 400T-Presse die erforderliche Kraft über den gesamten Hub halten kann, ohne dass sich der Rahmen durchbiegt. Bei starkem Stanzen zeigt sich die Durchbiegung in ungleichmäßiger Dicke, rissigen Radien und einer kurzen Lebensdauer der Matrize.
Grundprinzipien: Was sich ändert, wenn der Pegel steigt
Starkes Stampfen bedeutet nicht nur „mehr Kraft“. Es handelt sich um eine andere Reihe von Einschränkungen. Die folgenden vier Faktoren entscheiden darüber, ob ein Teil herstellbar, wiederholbar und profitabel ist.
Tonnage und Hub
Eine 400T-Presse mit einem Hub von 24 Zoll ist nicht dasselbe wie eine 400T-Presse mit einem Hub von 10 Zoll. Schwere Teile erfordern oft einen tieferen Ziehvorgang als dünne Teile. Wenn der Hub zu kurz ist, können Sie das Teil nicht reinigen oder das Kissen nicht einstellen. Passen Sie immer die Presskurve an, nicht nur die Spitzentonnage.
Matrizenmaterial und Abstand
Bei 6-mm-Weichstahl beträgt der Matrizenspielraum typischerweise 8 % bis 12 % der Dicke pro Seite. Ein zu geringer Abstand führt zu Abrieb und Bruch des Stempels. Zu viel führt zu starken Graten und schlechter Kantenqualität. D2 und SKD11 bleiben üblich, aber für hochfeste Stähle über 780 MPa werden pulvermetallurgische Stähle oder Hartmetalleinsätze kostengünstiger.
Rückfederungskompensation
Dickes Metall federt in absoluten Zahlen stärker zurück. Ein 6-mm-Teil mit einer 90-Grad-Biegung kann nach der Freigabe um 2 bis 3 Grad zurückkehren. Die Matrize muss überbogen sein oder der Prozess muss eine Prägestation umfassen. Aus diesem Grund kosten schwere Stanzformen oft 20 bis 40 % mehr als dünne Stanzformen ähnlicher Größe.
Materialkonsistenz
Dickenschwankungen von plus oder minus 0,2 mm sind bei 1 mm Stärke vernachlässigbar. Bei 8 mm ändert sich die erforderliche Kraft um 5 % oder mehr. Ohne Eingangskontrolle und konsistente Spulenquellen kommt es in Ihrer Presse zu zufälligen Überlastungen. Bei starker Prägung ist eine Rückverfolgbarkeit des Materials auf Chargenebene erforderlich.
Auch die Wahl zwischen Folge- und Transferwerkzeugen verschiebt sich. Bei schweren Teilen sind Transfermatrizen oft von Vorteil, da sie das Teil zwischen den Stationen bewegen, ohne es durch einen Streifen zu ziehen. Einen ausführlichen Vergleich können Sie in diesem Artikel lesen progressives versus Transfermetallstanzen .
Tonnagevergleich: Passende Presse zum Teil
In der folgenden Tabelle wird eine vereinfachte Scherformel für kohlenstoffarmen Stahl (Scherfestigkeit 300 MPa) verwendet. Die tatsächliche Tonnage hängt vom Düsendesign, der Materialqualität und den Kisseneinstellungen ab. Verwenden Sie dies als Erstpassfilter, nicht als endgültiges Zitat.
Beachten Sie den Sprung von 400T auf 600T. Viele Werkstätten können Teile mit einer Dicke von 4 bis 8 mm verarbeiten, müssen Teile über 8 mm jedoch auslagern. In dieser Lücke treten Lieferrisiken und Kostensteigerungen auf.
Versteckte Metrik: Kraftbedarf nach Dicke
Käufer vergleichen oft den Preis pro Kilogramm. Eine besser versteckte Metrik ist der Kraftbedarf pro Millimeter Dicke. Die folgende Tabelle zeigt die relative Tonnage für die gleiche Teilegeometrie bei einer Dickenzunahme von 3 mm auf 12 mm. Die Stäbe sind auf 3 mm = 100 normiert.
Bei 12 mm übersteigt der Kraftindex 1400 % der 3-mm-Grundlinie, da die Scherfläche linear wächst, während die Dicke auch den für sauberes Scheren erforderlichen Druck erhöht. Aus diesem Grund kann eine kleine Dimensionsänderung ein Teil von einer 200-Tonnen-Presse auf eine 600-Tonnen-Presse übertragen.
Branchenspezifische Anwendungsaufteilung für Schwerstanzen
Der hohe Stempelbedarf ist nicht gleichmäßig verteilt. Basierend auf typischen Projektmixen in Metallumformbetrieben, die Maschinen- und Fahrzeugkunden beliefern, teilt sich der Markt ungefähr wie folgt auf.
Automobile und neue Energiefahrzeuge – 45 %
Schwere Lkw und Baumaschinen – 25 %
Haushaltsgeräte und Elektronik – 20 %
Industrieausrüstung – 10 %
Automobilteile dominieren, da Batterieabdeckungen, Motorgehäuse, Sitzrahmen und Kupferschienen alle aus 4 bis 10 mm dickem Material bestehen. Schwere LKW-Stanzteile wie Rahmenhalterungen und Aufhängungshalterungen erfordern eine noch höhere Tonnage und häufig 12 mm oder dickeres Material.
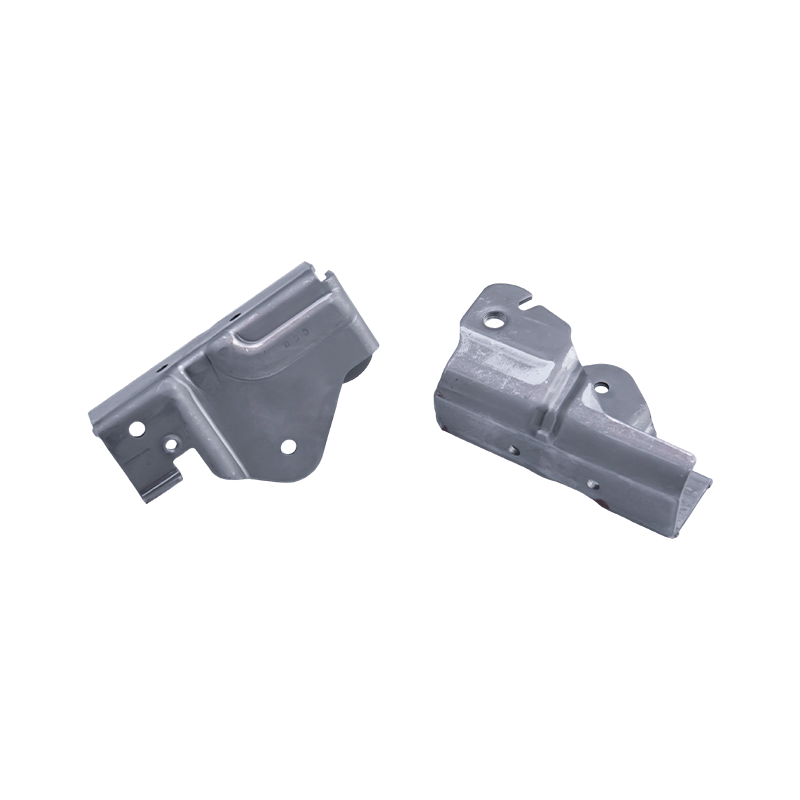
 Schwere LKW-Stanzteile für Nutzfahrzeuganwendungen Präzisionskomponenten aus hochfestem Stahl, einschließlich Rahmenhalterungen und Aufhängungsplatten, die auf Tragfähigkeit, Vibrationsfestigkeit und lange Lebensdauer ausgelegt sind. Produkt anzeigen →
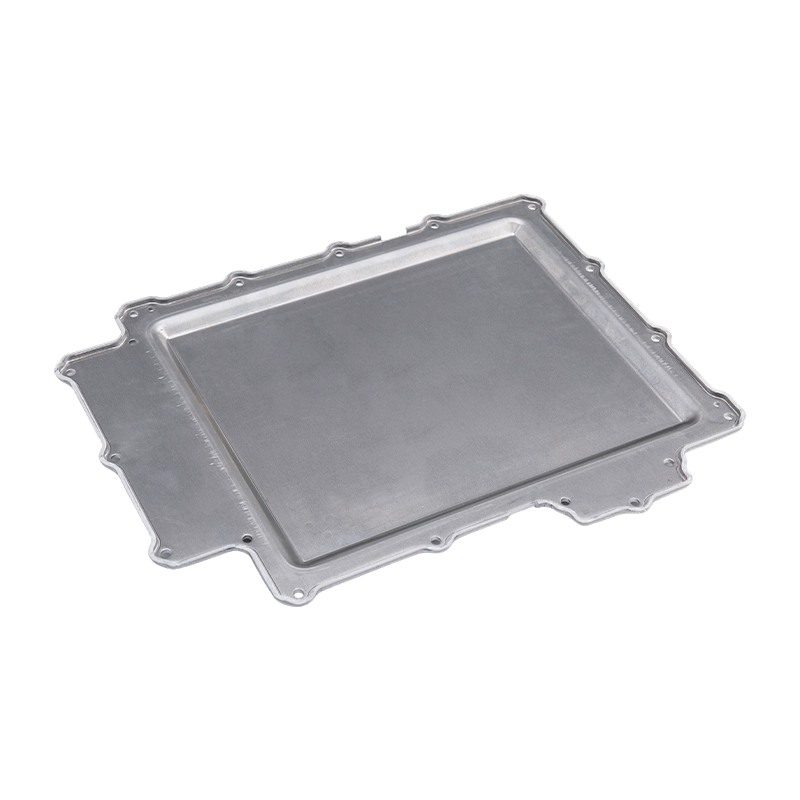
 Stanzteile für Batterieabdeckungen für Automobil- und Speichersysteme Gehäuse aus kaltgewalztem Stahl, Aluminium oder Edelstahl mit engen Toleranzen, die zum Schutz der Batteriekerne vor Staub, Feuchtigkeit und Stößen beitragen. Produkt anzeigen →
In Fahrzeugen mit neuer Energie müssen Stanzteile für Batterieabdeckungen Gewicht, Abdichtung und Unfallsicherheit in Einklang bringen. Dabei handelt es sich in der Regel um hochfesten Stahl oder Aluminiumlegierungen mit engen Ebenheitstoleranzen. Bei Elektromotoren gelten für die Gehäusestanzteile ähnliche Anforderungen, es kommen jedoch zusätzliche Anforderungen an die magnetische Abschirmung und die Konzentrizität hinzu.
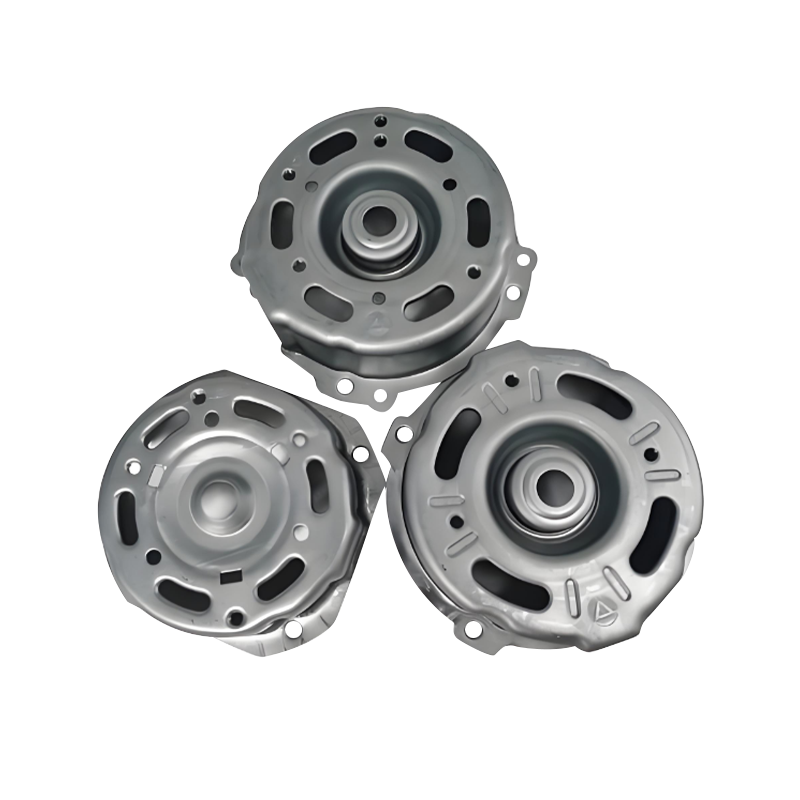 Stanzteile für Kfz-Motorgehäuse Hochfeste Stahl- oder Aluminiumgehäuse mit Wärmeableitungsstrukturen und standardisierten Schnittstellen, die den Motorschutz, die Montageeffizienz und die Haltbarkeit unterstützen. Produkt anzeigen →
Auswahlhilfe: Fünf Schritte, bevor Sie sich verpflichten
Verwenden Sie diese Reihenfolge, um das Risiko zu verringern, die falsche Presse, Matrize oder den falschen Lieferanten zu kaufen.
Schritt 1: Berechnen Sie die wahre Tonnage
Verwenden Sie die Scherformel: Umfang × Dicke × Scherfestigkeit / 1000. Fügen Sie 20 % Sicherheit für Stoßbelastungen und 10 % für die Kissenrückführung hinzu. Verlassen Sie sich nicht allein auf die Nominalbewertung der Presse.
Schritt 2: Bett und Schlaganfall überprüfen
Überprüfen Sie, ob die Matrize auf das Bett passt und ob der Hub das Teil freigibt. Ein 312 x 84 Zoll großes Bett ist bei großen Pressen üblich, aber Ihre Matrize benötigt möglicherweise an bestimmten Positionen T-Nuten.
Schritt 3: Bestätigen Sie die Materialqualität
Hochfester Stahl über 780 MPa kann 30 % mehr Kraft erfordern als Weichstahl. Fordern Sie Werkszertifikate an und überprüfen Sie die Dickentoleranz vor der Produktion.
Schritt 4: Überprüfen Sie die Wartung der Matrize
Schwere Prägestempel nutzen sich schneller ab. Fragen Sie den Lieferanten nach dem Intervall für die vorbeugende Wartung, dem Vorrat an Ersatzstempeln und einer Aufzeichnung der Matrizenlebensdauer in Hüben.
Schritt 5: Planen Sie die Automatisierung
Schwere Teile lassen sich nur schwer von Hand zuführen. Transfersysteme, Roboter oder Spulenzuführungen müssen zusammen mit der Matrize spezifiziert werden, um spätere Nacharbeiten zu vermeiden.
Wartung und Compliance für schweres Stempeln
Starkes Stampfen erhöht den Verschleiß, den Lärm und das Sicherheitsrisiko. Ein Wartungsplan, der für Dünnspurleitungen funktioniert, wird hier scheitern.
- Überprüfen Sie alle 5.000 bis 10.000 Hübe die Matrizenabstände ab 6 mm. Der Verschleiß beschleunigt sich nach den ersten 20 % der Matrizenlebensdauer.
- Überwachen Sie die Durchbiegung des Pressenrahmens vierteljährlich. Eine Durchbiegung von 0,2 mm über das Bett kann die Kantengrathöhe verdoppeln.
- Verwenden Sie Schmiermittel mit Hochdruckzusätzen. Herkömmliche Dünnschichtschmierstoffe zersetzen sich bei hohem Anpressdruck.
- Halten Sie die örtlichen Schutznormen für Pressen mit hoher Tonnage ein. Lichtvorhänge allein können einen 400-Tonnen-Stempel möglicherweise nicht in sicherer Entfernung stoppen.
- Bewahren Sie Aufzeichnungen zur Materialrückverfolgbarkeit mindestens drei Jahre lang auf. Wenn die Ergiebigkeit einer Charge dicken Stahls ungleichmäßig ist, müssen Sie die betroffenen Teile schnell isolieren.
Für Lieferanten verringert die Möglichkeit, Werkzeuge, Teile und Automatisierung aus einer Hand anzubieten, das Problem der Wartungsübergabe. Wenn der Formenbauer und der Stempeler zum selben Team gehören, erfolgen Spielanpassungen und Ersatzteile ohne Schuldzuweisungen.
ROI-Hinweis: Wo hohe Stempelbudgets auslaufen
Die größten versteckten Kosten beim Schwerprägen sind nicht die Stundensätze der Druckmaschine. Es handelt sich um Schrott aus der Rückfederung und der Werkzeugprobe. Ein 6-mm-Teil, das die Maßprüfung bei 5.000 Hüben nicht besteht, kann 8 bis 12 Tonnen Stahl verschwenden, bevor die Matrize korrigiert wird. Ein disziplinierter Testplan mit inkrementellen Dickenproben kostet weniger als eine Woche Produktionsausschuss.
Wenn Sie ein Angebot auswerten, fragen Sie nach der angenommenen Scherfestigkeit, dem Matrizenspiel und der Methode zur Rückfederungskompensation. Wenn der Lieferant keine Antwort geben kann, basiert der Preis wahrscheinlich auf dünnwandigen Gewohnheiten. Das ist der Moment, um über den Boden zu gehen und die Pressekurve zu überprüfen.
Vorheriger Beitrag
Kein vorheriger Artikel
Nächster Beitrag
Progressives Stanzen von Automobilteilen: Leitfaden zu Matrizen, Toleranzen, Kosten und Volumen
Unser Produkte.
Starten Sie Ihr Geschäft mit einem OEM-Hersteller direkt hier!

Durch Innovation bieten wir globalen Kunden vollständige schlüsselfertige Lösungen!
SCHNELLZUGRIFF
NACHRICHTEN
KONTAKTINFORMATIONEN.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wirtschaftsentwicklungszone Wujiang, Suzhou, China
Urheberrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle Rechte vorbehalten. Tiefzieh-Metallstanzunternehmen
