- E-Mail an uns: [email protected]
- Rufen Sie uns an: +86-139 1308 8972
 English
 Español
 Deutsch

Branchenna-chrichten
Home / Nachrichten / Branchenna-chrichten / Progressives Stanzen von Automobilteilen: Leitfaden zu Matrizen, Toleranzen, Kosten und Volumen
Progressives Stanzen von Automobilteilen: Leitfaden zu Matrizen, Toleranzen, Kosten und Volumen
2026-10-08
Nehmen Sie eine 1,8 mm HSLA 340-Sitzhalterung. Führen Sie es auf einer 14-Stationen-Stanzpresse aus, die vom Coil gespeist wird, und der Stückpreis liegt typischerweise bei etwa 40 Prozent dessen, was eine manuelle Zelle mit sechs einfachwirkenden Pressen verlangen würde. Die progressive Linie hält die Lochposition innerhalb von ±0,08 mm über eine ganze Arbeitsschicht, wobei ein Bediener die Spulen laden muss. In der manuellen Zelle sind für die Zuführung der Rohlinge vier Personen erforderlich, und in der dritten Schicht gerät die Zelle immer noch außerhalb der Toleranz. Diese Lücke ist das gesamte Argument für das progressive Stanzen von Automobilteilen – und sie gilt nur, wenn das Volumen, die Streifenanordnung und der Werkzeugstahl von Anfang an korrekt festgelegt sind.
Die kurze Antwort für die meisten Automobilprogramme:
- Das progressive Stanzen wird zum kostengünstigsten Weg, sobald das jährliche Volumen etwa 150.000 bis 200.000 Stück für ein Teil der Klammerklasse beträgt, und viel weniger, wenn mehrere Teilenummern einen Streifen teilen.
- Die Materialausnutzung – nicht die Druckgeschwindigkeit – ist der größte Kostenfaktor. Eine Reduzierung der Streifenbreite um drei Prozent übertrifft in der Regel eine Reduzierung der Zykluszeit um zehn Prozent bei den Gesamtkosten pro Teil.
- Toleranzen summieren sich über Stationen hinweg, daher müssen Lochposition, Biegewinkel und Ebenheit bestimmten Stationen und nicht nur der fertigen Zeichnung zugewiesen werden.
- Werkzeuge, Stanzteile und die Zuführautomatisierung sollten als ein System konzipiert werden. Teilen Sie sie auf drei Lieferanten auf und der Toleranzstapel ist normalerweise das erste Opfer.
Inhalt
- 1 Wo progressives Stanzen die Alternativen übertrifft
- 2 Was tatsächlich in einem progressiven Würfel passiert
- 3 Progressiv vs. Transfer vs. Manuell: Ein direkter Vergleich
- 4 Drei versteckte Kennzahlen, die über die Rentabilität der Linie entscheiden
- 5 Wo progressive Stanzteile für die Automobilindustrie verwendet werden
- 6 Festlegen eines progressiven Stempelprogramms: Sieben Schritte
- 7 Wartungs-, Toleranzerhaltungs- und Compliance-Aufzeichnungen
Wo progressives Stanzen die Alternativen übertrifft
Eine progressive Matrize führt alle Arbeitsgänge – Lochen, Ziehen, Besäumen, Formen, Bördeln und Trennen – in einem einzigen Pressenhub aus, wobei das Band pro Hub eine Teilung vorrückt. Das Teil wird zwischen den Arbeitsgängen nie von einer Person gehandhabt, daher kommt sowohl die Präzision als auch die Arbeitsersparnis. Die Wirtschaftlichkeit hängt von drei Variablen ab: Volumen, Materialstärke und wie viele Stationen die Geometrie tatsächlich erfordert.
Dünnwandige Teile unter 3 mm mit hohem Jahresvolumen sind die klassischen progressiven Kandidaten. Bei schwereren Abschnitten über 6 mm oder bei Teilen mit einem Tiefziehverfahren, das mehrere Nachziehstationen erfordert, werden stattdessen häufig Tiefzieh- oder Übertragenmatrizen bevorzugt – die Werkzeugkosten für ein progressives Matrizenwerkzeug mit 20 Stationen auf einem 5 mm starken Bodenplattenelement lassen sich im Vergleich zu einer Transferstraße mit vier Schlitten kaum rechtfertigen.
Streifenlayout
Teilung, Bahnbreite und Trägerdesign entscheiden über die Materialausnutzung, bevor eine einzelne Station geschnitten wird. Eine Bahnreduzierung um 2 mm bei einer 300-mm-Spule ist mehr wert als die meisten Druckmaschinen-Upgrades.
Anzahl der Stationen
Jede zusätzliche Station erhöht die Werkzeugkosten, den Wartungsaufwand und die Presstonnage. Leerlaufstationen werden manchmal bewusst für eine zukünftige Überarbeitung reserviert – eine kostengünstige Absicherung gegen eine Designänderung.
Tonnagefenster
Die Schnittkraft erreicht ihren Höhepunkt im Moment der Scherung. Eine Matrize, die in eine 250-T-Presse auf Papier passt, kann auf einem harten Streifen daran vorbeiragen, daher ist eine Tonnagespanne von 20 bis 30 Prozent üblich.
Werkzeugstahlsorte
Beschichteter Hartmetall- oder pulvermetallurgischer Stahl an den Lochungsstationen verlängert die Nachschleifintervalle bei hochfesten Bändern, jedoch nur, wenn der Matrizenschuh und die Führungssäulen steif genug sind, um zusammenzupassen.
Was tatsächlich in einem progressiven Würfel passiert
Die Stationsfolge trägt das Engineering. Ein typisches progressives Werkzeug für die Automobilindustrie wird mit einer Pilotloch- und Kerbstation geöffnet, bewegt sich in die erste Zeichnung oder Form, fügt beim Aushärten des Materials Beschnitt und Lochungen hinzu und schließt dann mit Bördeln, Nachschlagen und einem Trennschnitt ab, der das Teil bis zum letzten Schlag auf dem Träger belässt.
Drei Details entscheiden darüber, ob das Werkzeug nach sechs Monaten Produktion die Toleranz einhält. Die Führungsstifte müssen vor jeder Schneidstation einrasten, um die Streifenposition zu fixieren. Die Abstreifplatte muss den Streifen während des Ziehens flach halten, sonst springt die Platte ungleichmäßig zurück. Und der Schrott muss durch Rutschen nach unten austreten, ohne jemals wieder in den Bandweg einzutreten – ein zurückkommender Schrott ist die häufigste Ursache für katastrophale Schäden an der Form.
Bei modernen hochfesten Stählen wird die Rückfederungskompensation in die Formstationen eingebaut und nicht später korrigiert. Gesenkbauer überbiegen den Flansch normalerweise um einen berechneten Winkel und schlagen ihn dann erneut, da ein 590-MPa- oder 780-MPa-Streifen allein keinen Nennwinkel einhält. Der Unterschied zwischen progressivem und Transfer-Metallstanzen besteht darin, wie das Teil zwischen diesen Stationen transportiert wird – eine basiert auf dem Streifenträger, die andere auf einem Transfermechanismus – und diese Wahl verändert die Werkzeugkosten, die Zykluszeit und die Toleranz, die Sie realistischerweise versprechen können.
Progressiv vs. Transfer vs. Manuell: Ein direkter Vergleich
Die folgende Tabelle vergleicht drei Routen für eine mittelgroße Kfz-Strukturhalterung mit etwa 200.000 Stück pro Jahr. Bei den Zahlen handelt es sich um typische Planungswerte für den Lieferantenvergleich, nicht um Angebote.
Kriterium
Progressivr Würfel
Transferwürfel
Manuell / einfachwirkend
Werkzeuginvestition
Hoch
Mittel
Niedrig
Stückpreis bei 200.000/Jahr
Niedrigest
Mitte
Hochest
Erreichbare Lochposition
±0,05 bis ±0,10 mm
±0,10 bis ±0,20 mm
±0,25 mm und driftend
Umstellungszeit
2 bis 6 Stunden
1 bis 3 Stunden
20 bis 45 Minuten
Bediener pro Schicht
1
2
4 bis 6
Optimal passendes Volumenband
150.000 und mehr
50.000 bis 150.000
Unter 50.000
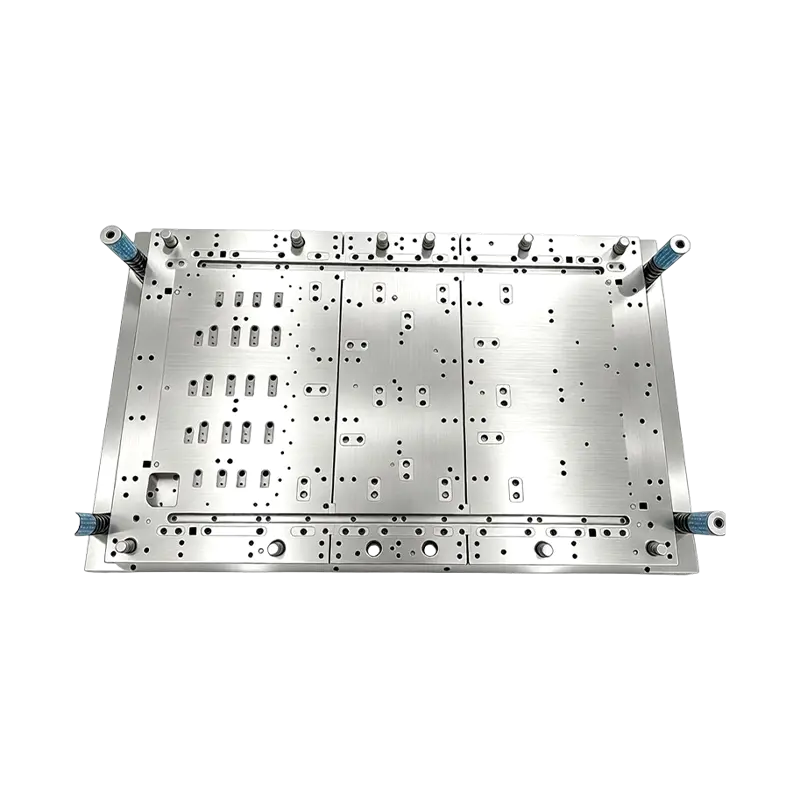
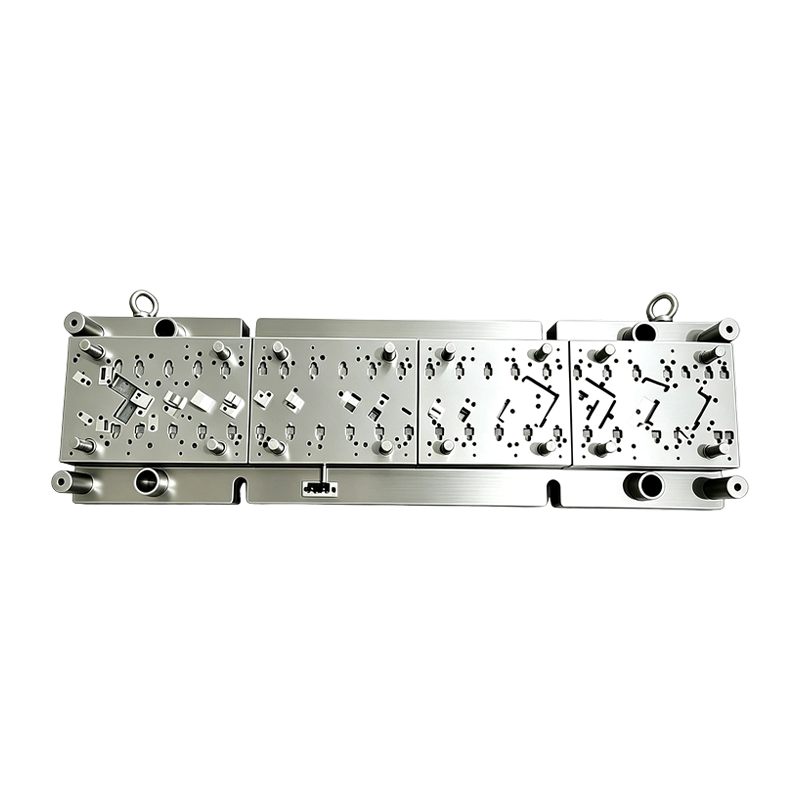
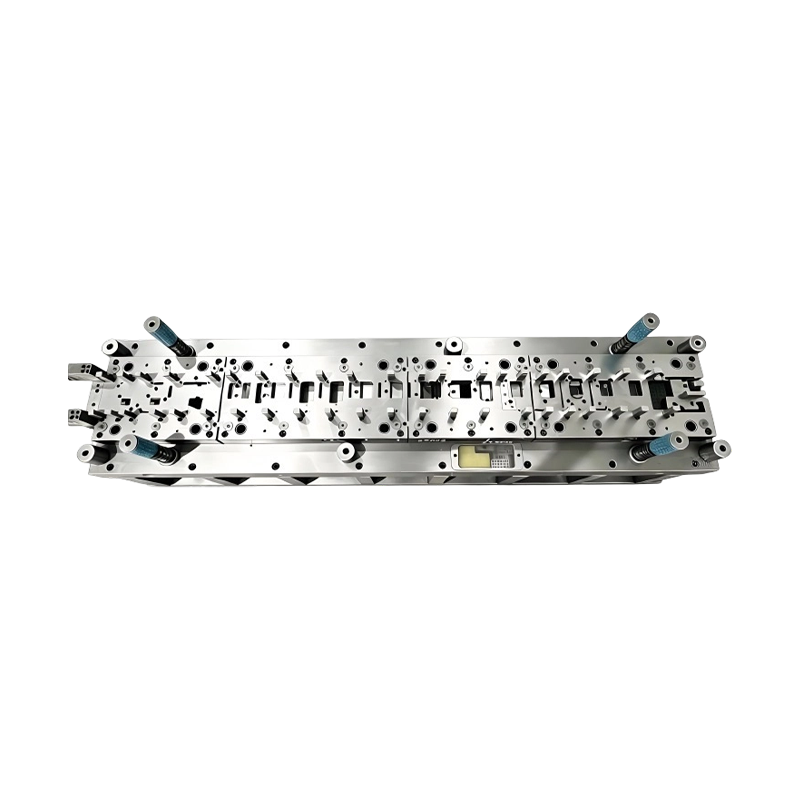
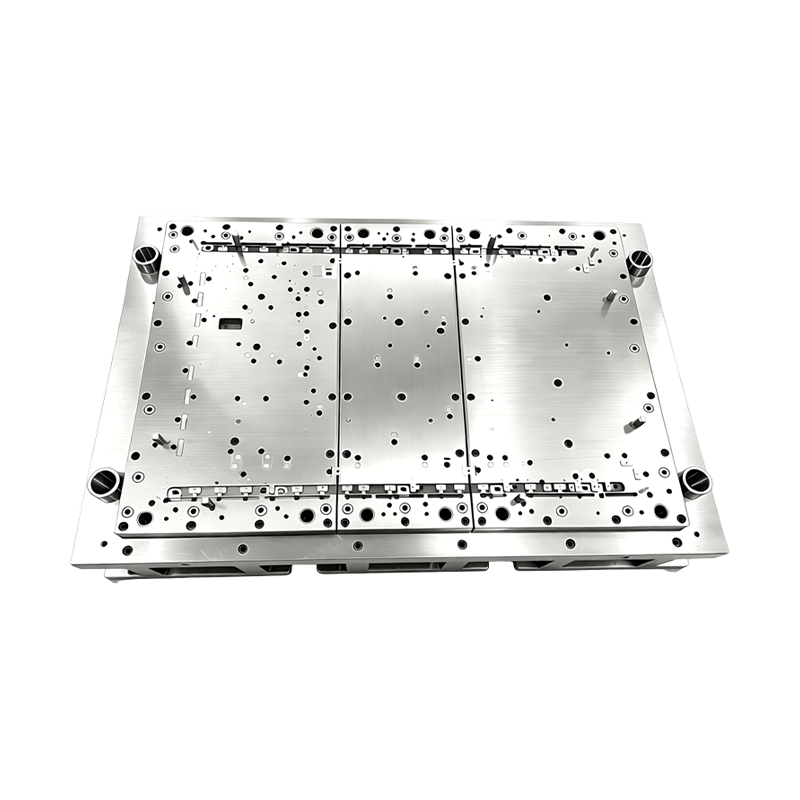
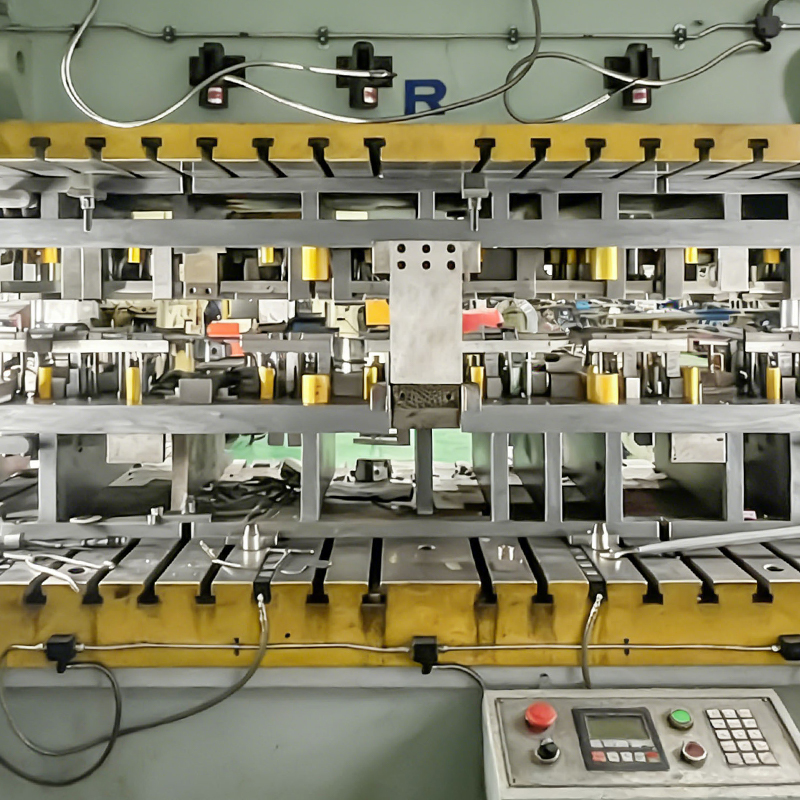 Folgeverbundformen für Automobilmotorgehäuse und Kleinteile Hoch-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Produkt anzeigen →
Beachten Sie, wo die Frequenzweiche sitzt. Unter etwa 50.000 Teilen pro Jahr überwiegt die Werkzeugamortisation, und bei den Gesamtkosten überwiegt immer noch der manuelle Weg. Zwischen 50.000 und 150.000 hängt die Antwort von der Komplexität des Teils ab und davon, ob eine zweite Teilenummer denselben Streifen verwenden kann – diese Option mit gemeinsam genutzten Streifen ist häufig der Grund dafür, dass sich ein progressives Werkzeug innerhalb von achtzehn Monaten amortisiert.
Drei versteckte Kennzahlen, die über die Rentabilität der Linie entscheiden
In den Angeboten sind in der Regel der Stückpreis und die Werkzeugkosten angegeben. Sie zeigen selten die Materialausnutzung, die Gesamteffektivität der Ausrüstung oder die Ausschussrate an, nachdem ein Werkzeug zweimal nachgeschliffen wurde. Diese drei Zahlen unterscheiden sich zwischen zwei Anbietern häufig stärker als der angegebene Preis.
Progressive
OEE 76 %
Transfer
OEE 61 %
Manuelle Zelle
OEE 44 %
Die OEE einer progressiven Linie spiegelt das Zusammenwirken von drei Dingen wider: Verfügbarkeit der Druckmaschine, Zuführungs- und Spulenwechseldisziplin und Ausbeute beim ersten Durchgang. Eine Linie, die mit 60 Hüben pro Minute läuft, aber alle vierzig Minuten wegen eines Staus stoppt, verliert normalerweise gegenüber einer Linie mit 45 Hüben pro Minute und einem sauberen Ausschussweg. Fragen Sie beim Vergleich von Lieferanten nach der tatsächlichen Spulenwechselzeit, der Steigung und der Hubfrequenz sowie der Anzahl der Teile zwischen den Nachschleifvorgängen – nicht nach der maximalen Pressengeschwindigkeit.
Wo progressive Stanzteile für die Automobilindustrie verwendet werden
Progressive Arbeiten dominieren eher die großvolumigen Abschnitte eines Fahrzeugs als die gesamte Struktur. Die folgende Verteilung spiegelt typische Teilefamilien wider, die mit Folgeverbund- und Mehrstationenwerkzeugen hergestellt werden.
- Elektrofahrzeuge und Antriebsstrang – 42 %: Motorgehäuse, Batterieabdeckplatten, Hochspannungs-Kupfer-Sammelschienen und Antriebseinheitshalterungen.
- Körper, Sitz und Struktur – 24 %: Sitzrahmen, Verstärkungshalterungen, Riegelplatten und kleine Karosserieteile.
- Kraftstoff, Abgase und Nutzfahrzeuge – 18 %: Tankendplatten, Hitzeschilde und Halterungen für schwere Lkw.
- Elektronik- und Industrieausrüstung – 16 %: Servergehäuse, Ofengehäuse, Strukturteile für Laptops und Telefone, Servoantriebsgehäuse und Kompressorkomponenten.
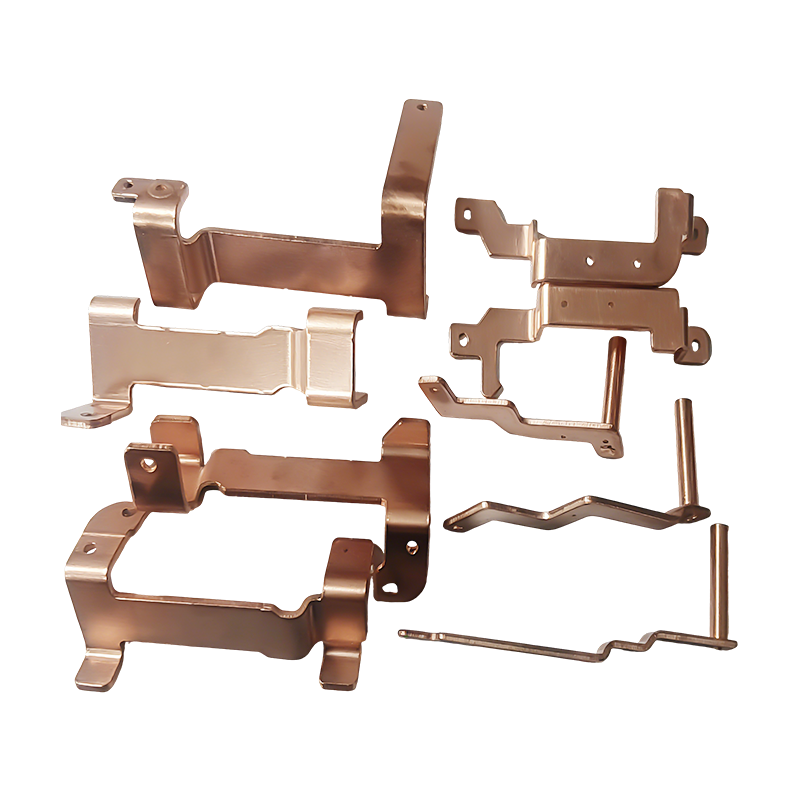
 New Energy Vehicle Kupfer-Sammelschienen-Stanzteile Präzise gestanzte Sammelschienen aus hochreinem Kupfer für die Hochspannungsstromverteilung in Elektrofahrzeugen, relevant dort, wo leitende, niederohmige Verbindungen und angrenzende Automotive-Stanzungen eine enge Lieferantenintegration erfordern. Produkt anzeigen →
Es lohnt sich, auf die Kupferschienenfamilie hinzuweisen. Diese Teile kombinieren ein weiches, hochleitfähiges Material mit anspruchsvollen Grat- und Ebenheitsspezifikationen und werden häufig gleichzeitig mit den umgebenden Stahlteilen auf benachbarten Geräten hergestellt. Ein Lieferant, der beides bereits betreibt Stanzteile für die Automobilindustrie und elektronische Stanzarbeiten verfügen in der Regel über den Werkzeugraum und die messtechnische Tiefe, um beide Materialsysteme ohne lange Einarbeitungszeit beim ersten Durchlauf zu handhaben.
Festlegen eines progressiven Stempelprogramms: Sieben Schritte
Die meisten Kostenüberschreitungen bei progressiven Programmen entstehen durch die Reihenfolge und nicht durch die Matrize selbst. Die folgende Reihenfolge spiegelt wider, wie sich die Design-, Werkzeug- und Automatisierungsentscheidungen tatsächlich gegenseitig einschränken.
- Korrigieren Sie zunächst das Streifenlayout. Stellen Sie Steigung, Bahn und Spulenbreite anhand der Rohlingsgeometrie ein, bevor Sie die Stationsanzahl auswählen. Jede spätere Entscheidung erbt diese Geometrie.
- Weisen Sie den Stationen Toleranzen zu. Entscheiden Sie, welche Station die Lochposition, den Biegewinkel und die Ebenheit besitzt. Unklare Zeichnungstoleranzen werden bei PPAP zu Streitigkeiten.
- Passen Sie die Druckgröße mit Rand an. Berechnen Sie die maximale Scherkraft, nicht die durchschnittliche Kraft, und halten Sie 20 bis 30 Prozent Spielraum für eine zukünftige Materialaufrüstung ein.
- Legen Sie frühzeitig den Umfang der Automatisierung fest. Coil-Beladung, Richtmaschine, Zuführung, Schrottförderer und Ausgangshandhabung ändern alle die Werkzeughöhe und die Zykluszeit, wenn sie zu spät im Projekt eintreffen.
- Führen Sie eine Stanzsimulation durch. Die Umformsimulation erfasst Rückfederungen und Ausdünnungen, bevor der Stahl geschnitten wird, was weitaus kostengünstiger ist als die Korrektur einer fertigen Formstation.
- Planen Sie den Nachmahlzyklus. Erfassen Sie die Anzahl der Teile zwischen den Schärfungen ab dem ersten Produktionstag, damit die Werkzeuglebensdauer zu einer messbaren Kostenlinie und nicht zu einer Annahme wird.
- Überprüfen Sie die Produktionswerkzeuge. Erstellen Sie Muster außerhalb des Werkzeugs und vollständiges PPAP auf der endgültigen Matrize, nicht auf einem Prototypenwerkzeug, sonst verschiebt sich der Toleranzstapel, sobald der echte Streifen eintrifft.
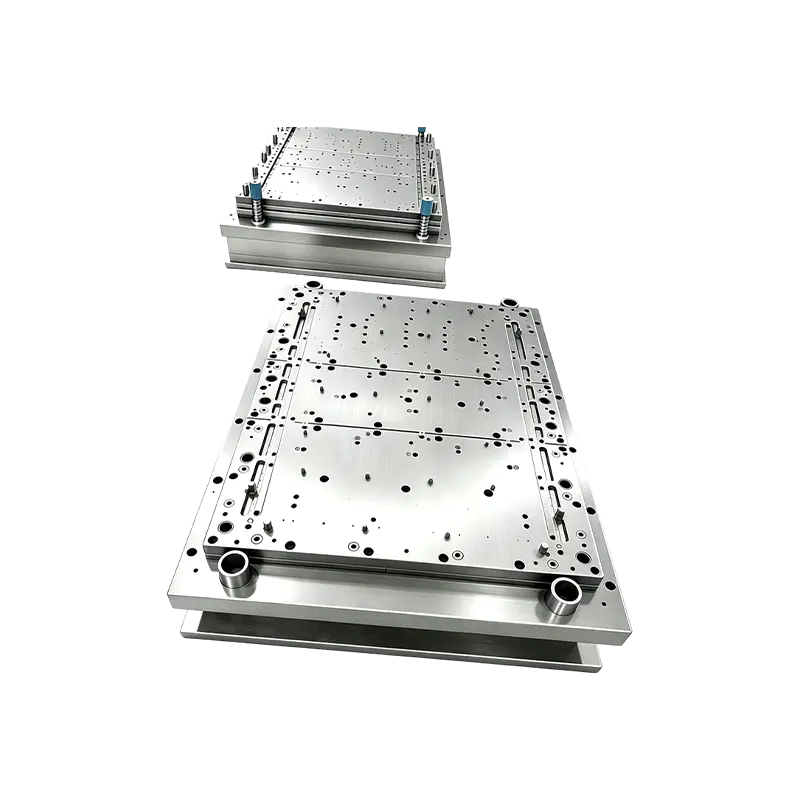 Kundenspezifische Stanzautomatisierungsausrüstung für progressive Stanzlinien Produktliste für kundenspezifische Stanzautomatisierungsgeräte, relevant, wenn fortschrittliche Programme ein koordiniertes Gesenkdesign, Stanzteilproduktion und Automatisierungslieferung erfordern. Produkt anzeigen →
Schritt vier ist der Punkt, an dem die schlüsselfertige Lieferung die Rechnung verändert. Wenn der Werkzeugbauer und der Automatisierungsbauer einen Vertrag abschließen, werden Werkzeughöhe, Durchgangslinie, Vorschubhub und Presskraft in einer einzigen Zeichnung festgelegt und nicht zwischen zwei Anbietern ausgehandelt, nachdem das Werkzeug bereits geschnitten ist. Durch die Beibehaltung von Werkzeugdesign, Stanzteilproduktion und Stanzautomatisierung in einer Engineering-Gruppe entfallen die Schnittstellen, an denen fortschrittliche Programme normalerweise Wochen verlieren.
Wartungs-, Toleranzerhaltungs- und Compliance-Aufzeichnungen
Ein Folgeverbundwerkzeug, das bei der Markteinführung akzeptable Teile produziert hat, wird ohne einen Wartungsrhythmus nicht dort bleiben. Typische Praxis besteht darin, bei jedem Nachmahlintervall eine Probe zu messen, den Trend und nicht den einzelnen Messwert zu verfolgen und Führungssäulen und Buchsen nach einer festen Anzahl und nicht bei Ausfall auszutauschen. Die Kosten für einen geplanten achtstündigen Werkzeugservice betragen nur einen Bruchteil der Kosten für ein verschrottetes Coil und eine verpasste Lieferung.
Die Konformitätsdokumentation für das Stanzen in der Automobilindustrie muss in der Regel mit dem Teil mitgeführt werden: Materialzertifikate mit Schmelznummern, Dimensionslayoutberichte bei PPAP, Kontrollpläne zur Identifizierung der kritischen Stationen sowie Aufzeichnungen über die Wartung der Matrizen und den Verlauf des Nachschleifens. Bei hochfesten Stahlsorten, die nach einer 590 MPa- oder 780 MPa-Spezifikation geliefert werden, sollten eingehende Inspektionsdaten am Coil aufgezeichnet werden, da das Umformfenster für diese Sorten eng ist und eine Abweichung von einem Walzwerk zu einem Walzwerk als Verschiebung des Biegewinkels sichtbar wird, lange bevor sie sich als sichtbarer Riss zeigt.
Schmierung und Ausschussmanagement sind die beiden Verwaltungsaspekte, die sich am meisten auf die langfristige Einhaltung der Toleranzen auswirken. Durch die richtige Auswahl des Schmiermittels für die Beschichtung des eingehenden Bandes wird das Abrieb an den Ziehstationen reduziert, und eine Abfallrutsche, die nach einem festen Zeitplan inspiziert wird, verhindert den durch Abfall verursachten Werkzeugschaden, den keine große Pressenkapazität absorbieren kann. Beide werden als routinemäßige Wartung und nicht als nachträglicher Einfall behandelt, da sie das Intervall zwischen den Nachschleifvorgängen verlängern und das Toleranzband einhalten, das das progressive Stempeln überhaupt zur richtigen Wahl gemacht hat.
Vorheriger Beitrag
Leitfaden für schweres Stanzen: Toleranzen, Tonnage, Gesenkdesign und Werkzeugauswahl
Nächster Beitrag
Nieten im Gesenk für progressive Stanzwerkzeuge: Prinzipien und Anwendungen
Unser Produkte.
Starten Sie Ihr Geschäft mit einem OEM-Hersteller direkt hier!

Durch Innovation bieten wir globalen Kunden vollständige schlüsselfertige Lösungen!
SCHNELLZUGRIFF
NACHRICHTEN
KONTAKTINFORMATIONEN.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wirtschaftsentwicklungszone Wujiang, Suzhou, China
Urheberrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle Rechte vorbehalten. Tiefzieh-Metallstanzunternehmen
