- E-Mail an uns: [email protected]
- Rufen Sie uns an: +86-139 1308 8972
 English
 Español
 Deutsch

Branchenna-chrichten
Home / Nachrichten / Branchenna-chrichten / Metallstanzen erklärt: Der vollständige Leitfaden zu Prozess, Materialien und Kosten
Metallstanzen erklärt: Der vollständige Leitfaden zu Prozess, Materialien und Kosten
2026-09-07
Ein Einkaufsingenieur wurde gerade gebeten, 60.000 Edelstahlhalterungen zu beschaffen. Es gehen drei Angebote ein, und der niedrigste Stückpreis liegt fast 40 % unter den anderen – es fallen jedoch Werkzeugkosten in Höhe von 15.000 US-Dollar an. Die Lücke ist kein Fehler: Der niedrige Kurs ist auf das Stanzen von Metall zurückzuführen. Ob dieser Preis real ist, hängt von der Matrize, der Presskapazität, dem Material und dem dahinter stehenden Produktionsvolumen ab.
Metallstanzen ist die kostengünstigste Möglichkeit, Präzisionsblechteile in Massenproduktion herzustellen. Eine Presse drückt einen Blechstreifen zwischen einen Stempel und eine Matrize und produziert in Sekundenbruchteilen pro Hub ein fertiges Teil. Beim Stanzen handelt es sich nicht um einen einzelnen Vorgang, sondern um eine Reihe von Prozessen – Stanzen, Biegen, Tiefziehen und mehr –, die Teile von Batterieabdeckungen bis hin zu Laptoprahmen umfassen.
Inhalt
- 1 Was ist Metallprägen?
- 2 So funktioniert der Stempelprozess
- 3 Metallstanzen im Vergleich zu alternativen Herstellungsverfahren
- 4 Kostenverhalten bei unterschiedlichen Produktionsmengen
- 5 Überlegungen zu Materialien und Werkzeugdesign
- 6 Branchenanwendungen und Marktverteilung
- 7 Lieferantenauswahl und vollständige Kostenkontrolle
- 8 Wartungs- und Compliance-Beratung
Was ist Metallprägen?
Beim Metallstanzen handelt es sich um einen Kaltumformprozess, bei dem flaches Blech mithilfe einer Presse und einer Reihe von Matrizen in Teile geformt wird. Das als Coil oder Streifen gelieferte Blech wird zwischen einem Stempel und einer Matrize geführt. Der Stempel bewegt sich unter Druck nach unten und das Metall wird geschnitten, gebogen oder gezogen, um den Hohlraum der Matrize zu füllen. Bei jedem Pressenhub entsteht ein Teil; Bei einem Folgeverbundwerkzeug verlässt bei jedem Hub ein fertiges Teil das Werkstück.
Die Schlussfolgerung ist einfach: Stempeln gewinnt durch Volumen. Nach dem Bau der Matrize sinken die Stückkosten drastisch, da der Prozess mit hoher Geschwindigkeit läuft, keine Späne erzeugt und nur das Rohblech und das Schmiermittel verbraucht werden. Bei Stückzahlen über einigen Zehntausend kostet ein gestanztes Bauteil in der Regel 50–80 % weniger als das gleiche, aus Billet gefertigte Teil.
Gängige Stanzvorgänge
- Ausschneiden – Ausschneiden eines flachen Umrisses aus dem Blatt.
- Piercing – Stanzen von Löchern oder Schlitzen in das Teil.
- Biegen – Falten des Blechs entlang einer geraden Achse.
- Tiefziehen – Ziehen des Blechs in eine Becher- oder Gehäuseform.
- Prägen und Prägen – Pressen feiner Oberflächendetails mit hoher lokaler Kraft.
Hohe Geschwindigkeit
Hunderte Schläge pro Minute.
Hunderte Schläge pro Minute.
Werkzeugbedingte Kosten
Hoch im Voraus, niedrig pro Stück.
Hoch im Voraus, niedrig pro Stück.
Materialauswahl
Stahl, Edelstahl, Aluminium, Kupfer.
Stahl, Edelstahl, Aluminium, Kupfer.
Wiederholbare Toleranz
Stabil innerhalb von ±0,05 mm nach der Einrichtung.
Stabil innerhalb von ±0,05 mm nach der Einrichtung.
So funktioniert der Stempelprozess
Fünf Schritte entscheiden über das Ergebnis eines Stanzteilprojekts:
- Überprüfung des Teiledesigns und der Herstellbarkeit – Toleranzen, Materialstärke, Lochgrößen, Biegeradien und Kantenanforderungen werden vor Beginn der Werkzeugherstellung anhand der Stanzregeln überprüft.
- Design und Herstellung der Matrize – die Matrize stellt den größten Kostenfaktor dar. Sie wird aus gehärtetem Werkzeugstahl gefertigt, mit Führungen und Federn zusammengebaut und getestet, bis das Teil der Zeichnung entspricht.
- Materialauswahl und -vorbereitung – Spulen oder Bänder werden nach Qualität, Dicke, Breite und Oberflächenbeschaffenheit spezifiziert; Materialzertifikate bestätigen die Chemie.
- Presseneinrichtung – die Matrize wird in einer Presse montiert, die nach Tonnage, Hub und Schließhöhe ausgewählt wird; 80–400-Tonnen-Pressen decken die meisten mittelgroßen Teile ab.
- Stanz- und Sekundäroperationen – die Produktion läuft mit hoher Geschwindigkeit, dann folgt Entgraten, Gewindeschneiden, Waschen, Oberflächenbehandlung oder Montage.
Das Werkzeugkonzept ist genauso wichtig wie die Presse. Folgeverbundwerkzeuge transportieren das Band durch mehrere Stationen; Transferwerkzeuge bewegen einzelne Rohlinge zwischen den Stationen. Die Wahl verändert die Werkzeugkosten und die Zykluszeit; Die praktischen Unterschiede werden in diesem Vergleich zwischen progressivem und transferiertem Metallstanzen behandelt.
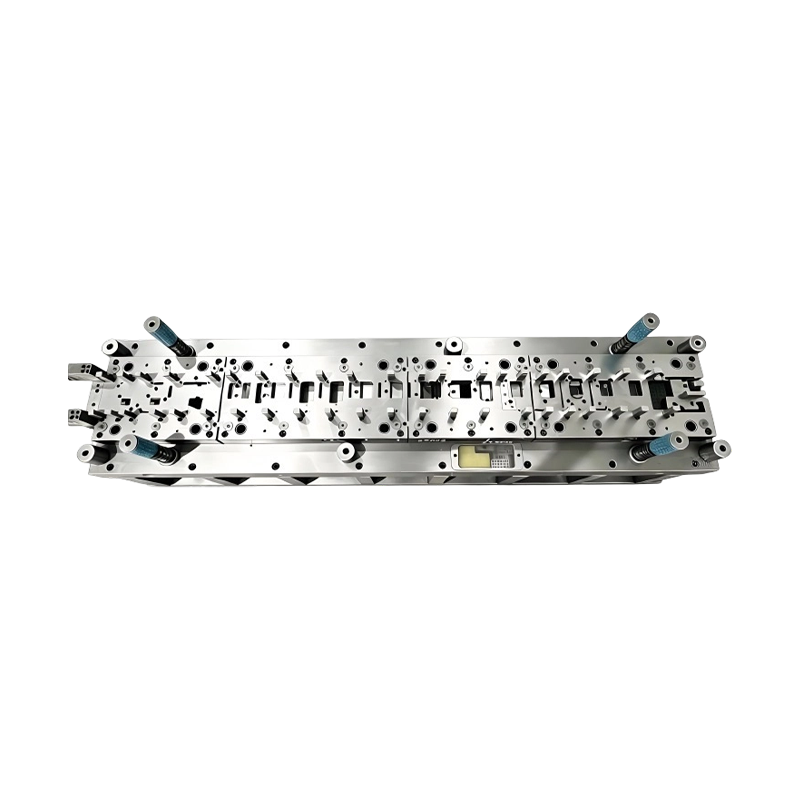
Für Automobilkomponenten mit großen Auflagen sind Folgeverbundformen die Standardwahl, da sie ein Coil in einem Durchgang in ein fertiges Teil umwandeln, ohne dass ein Bediener zwischen den Stationen eingreifen muss.
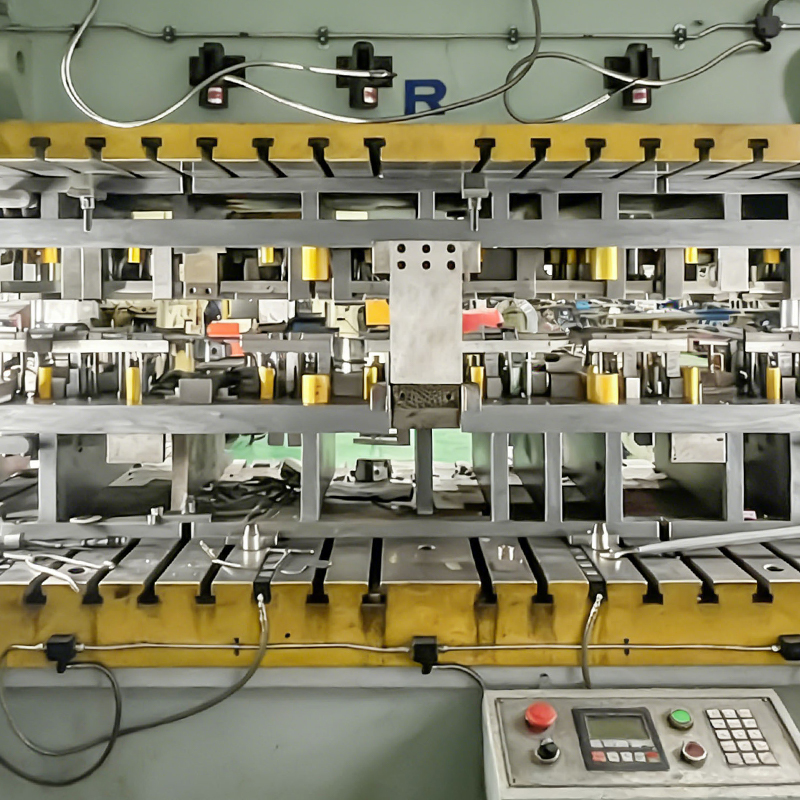 Kontinuierliche Folgeverbundform für Automobilmotorgehäuse Diese Form wurde für die Großserienproduktion mit Komponenten aus legiertem Stahl für Verschleißfestigkeit und einem modularen Design für eine einfache Wartung gebaut. Dies macht sie zu einem guten Kandidaten für das Stanzen in der Automobilindustrie, bei dem es auf die Effizienz in einem Durchgang ankommt. Produkt anzeigen →
Metallstanzen im Vergleich zu alternativen Herstellungsverfahren
Wenn ein Designteam einen Prozess für ein Blechteil auswählt, fallen in der Regel Stanzen, CNC-Bearbeitung, Laserschneiden und manchmal auch Druckguss in die engere Wahl. Menge und Toleranz entscheiden über die Antwort.
Prozess
Werkzeugkosten
Stückkosten
Typische Toleranz
Werkzeugvorlaufzeit
Beste Lautstärke
Metallprägung
Hoch
Niedrige Lautstärke
±0,05 bis ±0,10 mm
4–8 Wochen
10.000
CNC-Bearbeitung
Keine oder niedrig
Hoch
±0,02 bis ±0,05 mm
Tage
1–1.000
Laserschneiden
Keine
Mittel
±0,10 bis ±0,20 mm
Tage
1–5.000
Druckguss
Sehr hoch
Niedrig
±0,05 bis ±0,10 mm
6–12 Wochen
10.000
Richtwerte für einfache Blechteile; Die tatsächlichen Werte hängen von der Geometrie, dem Material und der Ausrüstung des Lieferanten ab.
Der Kompromiss ist klar. Die CNC-Bearbeitung bietet enge Toleranzen ohne Werkzeuginvestitionen, aber die Stückkosten bleiben hoch. Das Laserschneiden ist flexibel für komplexe 2D-Profile bei geringem Volumen, erzeugt jedoch selbst keine Biegungen oder tiefen Formen. Das Stanzen erfordert die größte Vorabinvestition, aber sobald sich die Matrize bewährt hat, sind die Stückkosten am niedrigsten. Unterhalb von ein paar tausend Teilen ist die Amortisation eine Strafe; Ab zehntausend Teilen aufwärts ist das Stanzen kaum zu überbieten.
Kostenverhalten bei unterschiedlichen Produktionsmengen
Der größte versteckte Kostenfaktor beim Stanzen ist nicht die Presszeit, sondern die Amortisation der Matrize plus Ausschuss. Sobald das Werkzeug bezahlt ist, sinkt die Kostenkurve pro Stück schnell.
100 1.000 Stück
32 10.000 Stück
18 50.000 Stück
12 100.000 Stück
Bei 10.000 Teilen sinken die Stückkosten auf etwa ein Drittel des 1.000-Teile-Niveaus; bei 100.000 Teilen sind es etwa 12. Der Rückgang ist darauf zurückzuführen, dass Werkzeuge und Einrichtung auf mehr Einheiten verteilt werden; Der Boden besteht aus Rohmaterial plus Presszeit.
Berechnen Sie beim Vergleich von Angeboten die Gesamtbetriebskosten: Werkzeug plus Stückpreis mal Volumen plus Qualitätsrisiko. Ein Angebot, das die Werkzeugkosten vermeidet, aber einen hohen Stückpreis beinhaltet, ist in der Größenordnung der teurere Weg. Ein Werkzeugpreis, der hoch aussieht, aber gehärteten Matrizenstahl und ein Ersatzteilpaket beinhaltet, übertrifft oft eine billige Matrize, die frühzeitig verschleißt.
Überlegungen zu Materialien und Werkzeugdesign
Typische gestanzte Materialien
- Kohlenstoffarmer Stahl (DC01 oder SPCC) – formbar und kostengünstig, wird für Halterungen, Chassis und Verstärkungsteile verwendet.
- Edelstahl (SUS301 oder SUS304) – korrosionsbeständig, höhere Rückfederung, höhere Anforderungen an die Matrize.
- Aluminiumlegierungen (5052 oder 6061) – leicht, häufig in Batteriegehäusen und Kühlkörpern von Elektrofahrzeugen; Zur Vermeidung von Rissen sind größere Biegeradien erforderlich.
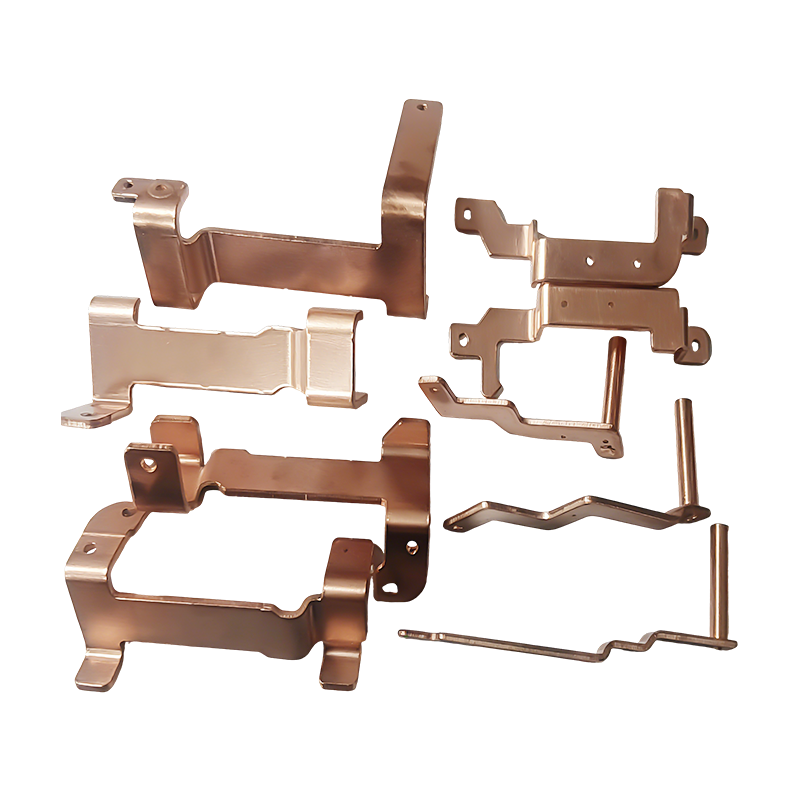
- Kupferlegierungen – ausgezeichnete Leitfähigkeit, verwendet in Sammelschienen, Steckverbindern und Klemmen.
Das Formdesign steuert, wie sich das Material verhält. Der Abstand zwischen Stempel und Matrize entscheidet über die Qualität der Schnittkante: Zu wenig führt zu sekundärer Scherung und Grat; Zu viel erhöht die Gratbildung und verringert die Kantengeradheit. Bei 1,5 mm starkem Stahlblech ist ein Abstand von 5–8 % der Dicke ein üblicher Ausgangspunkt.
Härte ist wichtig. Fortschrittliche hochfeste Stähle reduzieren das Fahrzeuggewicht, beschleunigen jedoch den Werkzeugverschleiß, sodass härterer Werkzeugstahl und häufigeres Schärfen erforderlich sind. Wenn die Zeichnung eine Toleranz von weniger als ±0,05 mm erfordert, benötigt die Matrize feste Führungen und die Presse muss die Wiederholgenauigkeit gewährleisten. Beispielsweise unterliegen Stanzwerkzeuge für elektronische Geräte engeren Toleranzen als Stanzwerkzeuge für Haushaltsgeräte, da Stecker- und Abschirmungsteile ohne Nacharbeit auf die bestückten Platinen passen müssen.
Branchenanwendungen und Marktverteilung
Gestanzte Teile gibt es in fast allen Fertigungsbereichen, aber das Gleichgewicht ist ungleichmäßig. Die ungefähre Aufteilung der Nachfrage folgt.
Automobil & Elektrofahrzeuge – 45 %
Elektronik – 25 %
Haushaltsgeräte – 15 %
Industrieausrüstung – 15 %
Der Automobilsektor, einschließlich Elektrofahrzeuge, ist der größte Markt. Karosserieteile, Fahrgestellhalterungen, Sitzrahmen, Motorgehäuse und Batterieabdeckungen sind gestanzt. Vor allem Elektrofahrzeuge steigern die Nachfrage nach Präzisionsstanzteilen für die Batterie, wie zum Beispiel Kupfer-Sammelschienen.
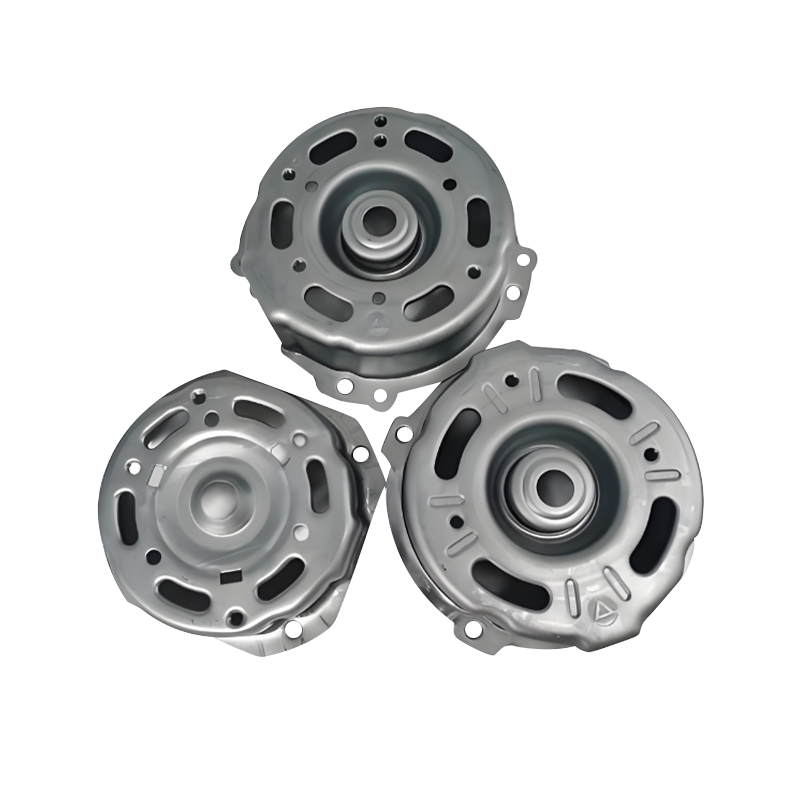 Präzise gestanzte Motorgehäuse für Automobilanwendungen Bei diesen Stanzteilen wird hochfester Stahl oder Aluminium mit engen Toleranzen und Wärmeableitungseigenschaften verwendet, was die wachsende Nachfrage nach langlebigen Motorgehäusen in Elektro- und konventionellen Fahrzeugen direkt unterstützt. Produkt anzeigen →
Elektronik ist der zweitgrößte Bereich. Laptoprahmen, große Computersockel und viele kleine Mobiltelefonteile werden gestanzt, weil sie dünnes Material, feine Löcher und niedrige Kosten bei hoher Stückzahl vereinen. Es folgen Haushaltsgeräte mit Ofengehäusen und großen bemalten Paneelen; Industrieausrüstung fügt Servoantriebsgehäuse und Kompressorkomponenten hinzu.
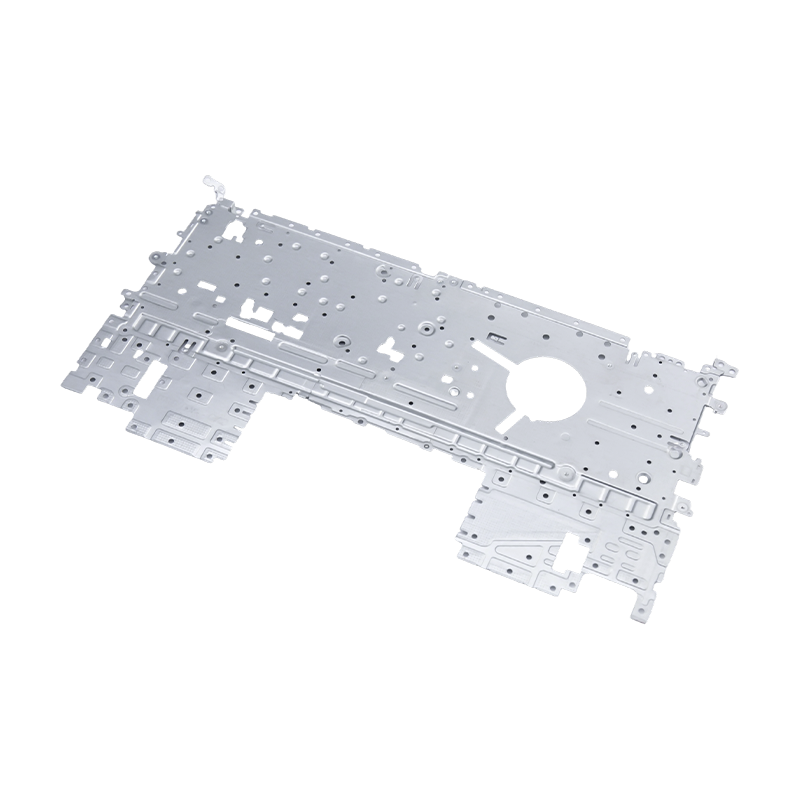 Laptop-Gehäuse und interne Stanzteile Diese aus kaltgewalztem Stahl, Aluminium oder einer Magnesiumlegierung hergestellten Komponenten bieten glatte Kanten, präzise Löcher und Korrosionsbeständigkeit und eignen sich daher für Laptoprahmen und Strukturbaugruppen in Kosmetikqualität. Produkt anzeigen →
Jedem Sektor ist eine Teilefamilie zugeordnet. Für elektrifizierte Antriebsstränge kombinieren Motorgehäuse-Stanzteile Tiefziehen mit hoher Konzentrizität. Stanzteile für Batterieabdeckungen erfordern Ebenheit und präzise Lochmuster. Laptop-Stanzungen erfordern Oberflächen in Kosmetikqualität ohne Kratzer oder Orangenhaut.
Lieferantenauswahl und vollständige Kostenkontrolle
Die Auswahl eines Stanzpartners ist wichtiger als jedes einzelne Zeichnungsmaß. Nutzen Sie eine kurze Bewertungssequenz, anstatt nur Preise zu vergleichen.
1. Definieren Sie die Teilehülle
Materialqualität, Dicke, Toleranz, Oberflächenbeschaffenheit und Jahresvolumen.
Materialqualität, Dicke, Toleranz, Oberflächenbeschaffenheit und Jahresvolumen.
2. Führen Sie eine DFM-Überprüfung durch
Überprüfen Sie Biegeradien, Loch-zu-Rand-Abstände und Ziehtiefe.
Überprüfen Sie Biegeradien, Loch-zu-Rand-Abstände und Ziehtiefe.
3. Vergleichen Sie die Gesamtkosten
Werkzeug plus Stückpreis mal Volumen plus Liefer- und Qualitätsrisiko.
Werkzeug plus Stückpreis mal Volumen plus Liefer- und Qualitätsrisiko.
4. Überprüfen Sie die Kapazität
Pressen-Tonnagebereich, Inspektionsausrüstung und ähnliche Teileerfahrung.
Pressen-Tonnagebereich, Inspektionsausrüstung und ähnliche Teileerfahrung.
5. Vereinbaren Sie den Werkzeugbesitz
Wer behält die Matrize, die Preise für Wiederholungsversuche und die Ersatzteilpolitik.
Wer behält die Matrize, die Preise für Wiederholungsversuche und die Ersatzteilpolitik.
Zwei Fragen werden oft übersehen. Erkundigen Sie sich zunächst nach der Qualität des Matrizenstahls und der Wärmebehandlung: Eine Matrize aus hochwertigem Werkzeugstahl, gehärtet und beschichtet, erzeugt konsistente Teile für mehr Hübe. Zweitens fragen Sie, wie Probeläufe gehandhabt werden. Ein Teil kann bei einer Soft-Tool-Überprüfung gut aussehen und dennoch die Abmessungen im Produktionswerkzeug ändern. Das Try-out-Verfahren stellt fest, ob die erste Charge pünktlich eintrifft. Ein Unternehmen, das die Matrize baut, das Stanzen durchführt und die Automatisierung im eigenen Haus integriert – wie es Suzhou Shuangqisi Mold Equipment mit seinen Formen-, Stanzteil- und Automatisierungslinien tut – bewegt ein Teil mit weniger Übergaben vom Entwurf zur Produktion.
Wartungs- und Compliance-Beratung
Die Stempelqualität bleibt erhalten und wird nicht einmal erreicht. Matrizenverschleiß, Ausrichtungsabweichungen und die Oberflächengüte verschlechtern sich, wenn sich die Hübe häufen. Ein praktischer Zeitplan umfasst das Reinigen und Schmieren der Matrizenführungen, die Überprüfung des Stempel- und Matrizenspiels, die Überwachung der Grathöhe in definierten Abständen und das Nachschärfen der Schneidkanten, bevor die Qualität außerhalb der Toleranz liegt. Bei Großserienteilen vermeiden Ersatzeinsätze oder eine doppelte Matrize Ausfallzeiten bei Verschleiß.
Regulierte Kunden erwarten außerdem dokumentierte Nachweise:
- Qualitätsmanagement nach ISO 9001 als Basis.
- IATF 16949 für Automobilkomponenten, einschließlich PPAP-Einreichungs- und Kontrollpläne.
- Materialzertifikate, die jedes Coil bis zu seinem Werk zurückverfolgen.
- RoHS- und REACH-Erklärungen für nach Europa versendete Elektronik.
Das ist kein Papierkram an sich. Ein gestanztes Teil kann korrekt aussehen, während die Beschichtungschemie oder das Grundmaterial nicht den Spezifikationen entspricht. Lieferanten mit nachvollziehbaren Aufzeichnungen beschleunigen die Ursachenanalyse, wenn eine Abweichung auftritt, und schützen so sowohl die Qualität als auch die Lieferung.
Metallprägung belohnt Teams, die vorausschauend planen. Definieren Sie das Toleranzband realistisch, wählen Sie ein Werkzeugkonzept, das zum Volumen und Material passt, und bewerten Sie Lieferanten anhand der Gesamtkosten und Qualitätsnachweise und nicht nur anhand des Stückpreises. Wenn die Matrize stimmt, die Presse leistungsfähig und das Material rückverfolgbar ist, liefert das Stanzen die niedrigsten Kosten pro Teil in der Massenproduktion – von Zweirad-Radnaben und Motorgehäusen bis hin zu Laptop-Rahmen.
Vorheriger Beitrag
Progressives Stanzen von Aluminium: Verfahren, Legierungen, Designtipps und Kostenleitfaden
Nächster Beitrag
Metallstanzprozess: Wie Werkzeuge, Gesenkdesign und Automatisierung die Teilekosten beeinflussen
Unser Produkte.
Starten Sie Ihr Geschäft mit einem OEM-Hersteller direkt hier!

Durch Innovation bieten wir globalen Kunden vollständige schlüsselfertige Lösungen!
SCHNELLZUGRIFF
NACHRICHTEN
KONTAKTINFORMATIONEN.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wirtschaftsentwicklungszone Wujiang, Suzhou, China
Urheberrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle Rechte vorbehalten. Tiefzieh-Metallstanzunternehmen
