- E-Mail an uns: [email protected]
- Rufen Sie uns an: +86-139 1308 8972
 English
 Español
 Deutsch

Branchenna-chrichten
Home / Nachrichten / Branchenna-chrichten / Metallstanzprozess: Wie Werkzeuge, Gesenkdesign und Automatisierung die Teilekosten beeinflussen
Metallstanzprozess: Wie Werkzeuge, Gesenkdesign und Automatisierung die Teilekosten beeinflussen
2026-09-01
Ein Beschaffungsmanager, der drei Angebote für gestanzte Teile von verschiedenen Lieferanten vergleicht, stellt häufig eine Preisspanne von 25 bis 35 Prozent für dieselbe Zeichnung fest. Der Unterschied liegt selten in den Grundmaterialkosten. Es hängt davon ab, wie der Metallstanzprozess geplant, ausgestattet und automatisiert wird.
Der Prozess selbst wandelt flache Bleche mithilfe einer Presse, eines Gesenksatzes und eines kontrollierten Zuführsystems in fertige Bauteile um. Es sieht einfach aus, aber die Entscheidungen, die vor dem Druckvorgang getroffen werden, werden sich über Jahre hinweg auf die Kosten jedes Teils auswirken.
Wichtige Erkenntnis: Die wertvollste Chance bei einem Metallstanzprojekt ist nicht die Pressengeschwindigkeit oder die Zykluszeit. Auf diese Weise definieren Sie die Randbedingungen für Werkzeugdesign, Materialspezifikation und Produktionsdurchsatz.
Inhalt
- 1 Grundprinzipien des Metallstanzprozesses
- 2 Prozessvergleich: Welcher Stanzansatz passt zu Ihrem Volumen und Ihren Toleranzen?
- 3 Versteckte Kennzahlen: Wo Qualitätsverlust tatsächlich auftritt
- 4 Branchenspezifische Anwendungsverteilung im Stanzbereich
- 5 Auswahlhilfe: Von der Zeichnung bis zum druckfertigen Werkzeug
- 6 Überlegungen zur Wartung und Compliance
Grundprinzipien des Metallstanzprozesses
Jede Prägelinie folgt einem sich wiederholenden Ablauf. Coil- oder Rohlingsmaterial wird einer Presse zugeführt, die Matrize schließt sich, es erfolgt eine Umformung oder Stanzung und das Teil wird ausgeworfen. Jeder Schritt führt eine Variable ein, die sich auf die Dimensionsstabilität auswirken kann. Die größten Einflüsse werden jedoch in der Formkonstruktionsphase entschieden.
Wie sich das Metall in der Matrize verhält
Wenn eine Platte über ihre Streckgrenze hinaus komprimiert und gedehnt wird, möchte das Material in seine ursprüngliche Form zurückkehren. Dieses Rückfederungsverhalten ist nur dann vorhersehbar, wenn das Werkzeug es ausgleicht. Auch die Faserrichtung spielt eine Rolle: Ein kleiner Biegeradius kann zu Brüchen in Längsrichtung führen, sofern die Biegezugabe nicht neu berechnet wird.
Die Typen und ihre Kompromisse
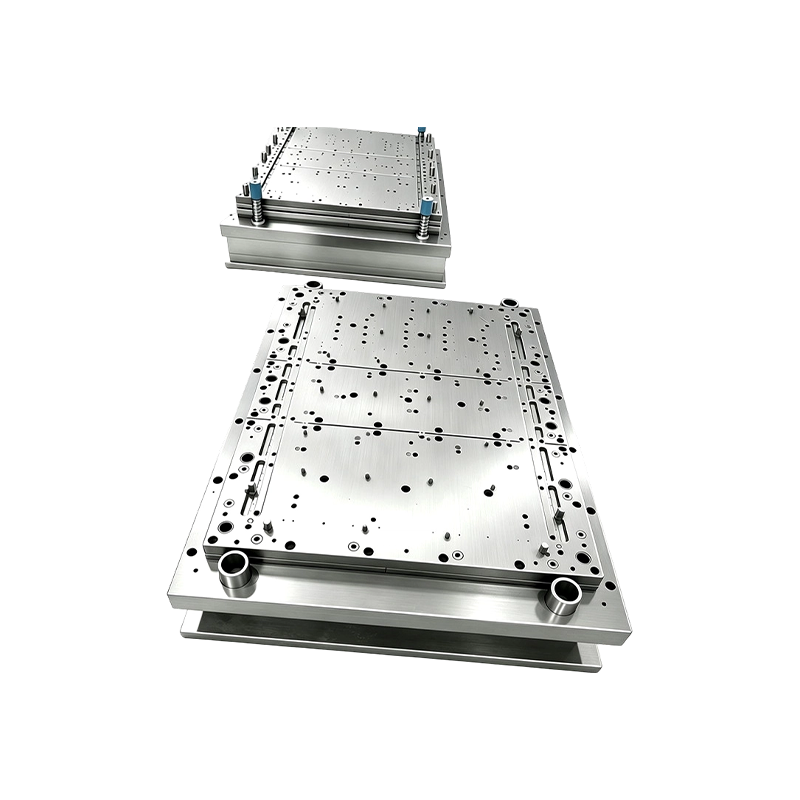
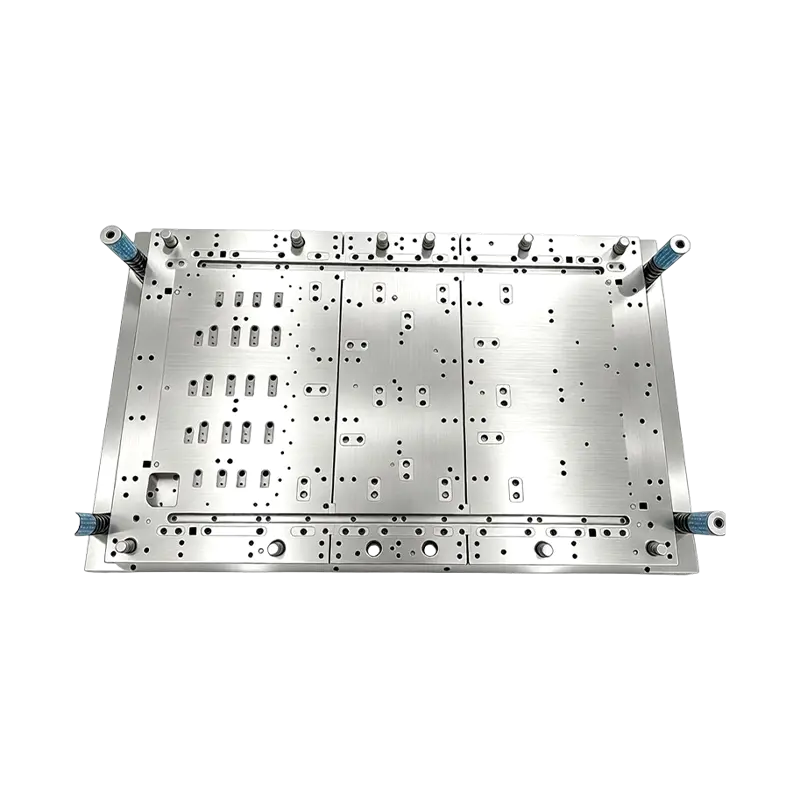
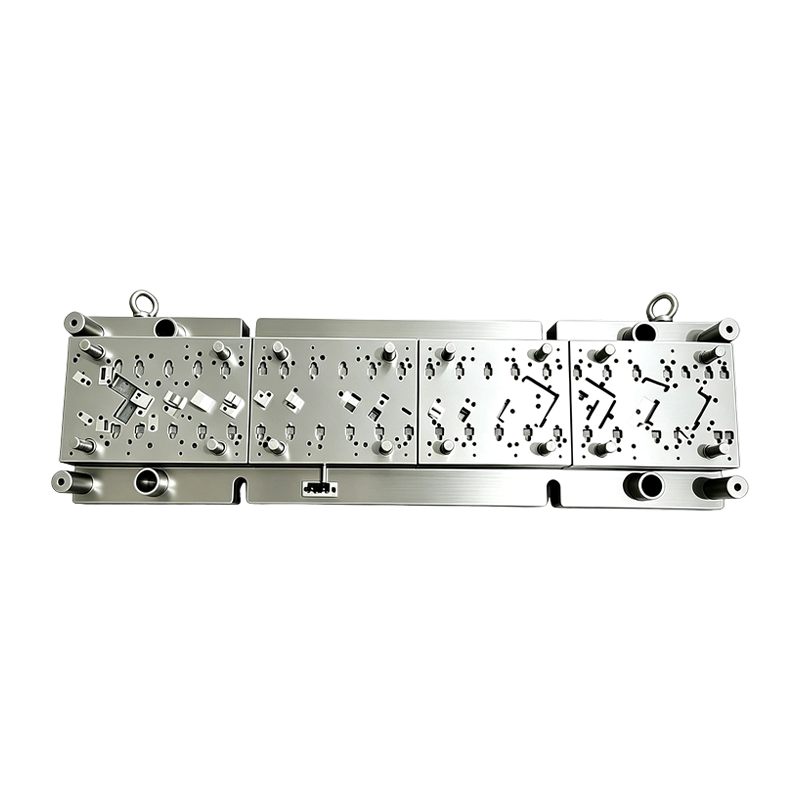
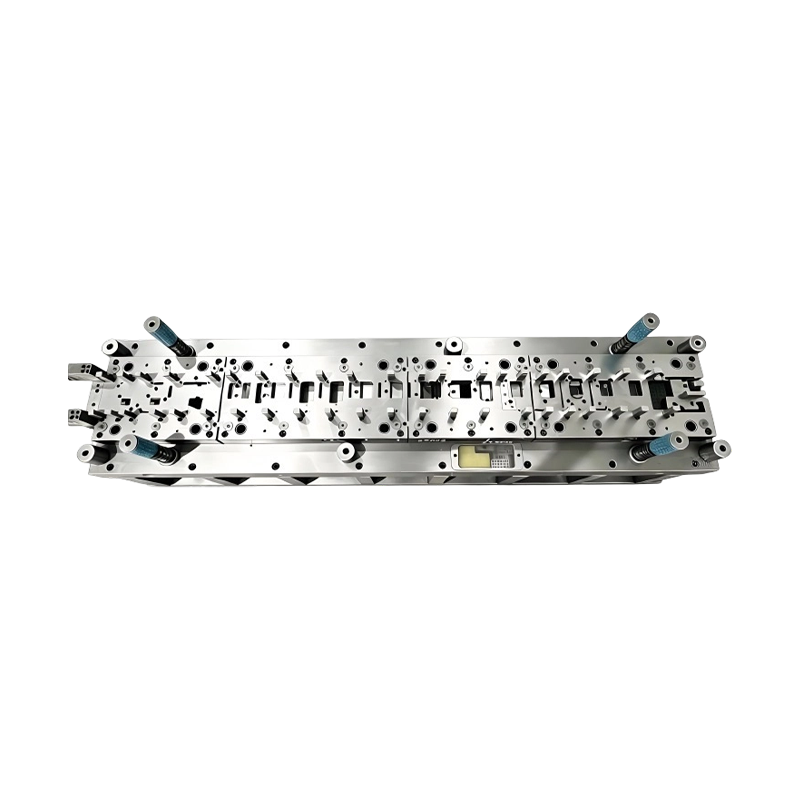
Folgeverbundwerkzeuge führen mehrere Vorgänge in einem Vorschubzyklus durch. Übertragenwerkzeuge transportieren das Teil mit einem mechanischen oder robotergestützten Transfersystem von Station zu Station. Tiefziehwerkzeuge produzieren in mehreren Zügen Becher, Gehäuse und Motorgehäuse. Ein verantwortungsbewusster Lieferant modelliert jede Option anhand Ihrer jährlichen Mengen- und Toleranzanforderungen.
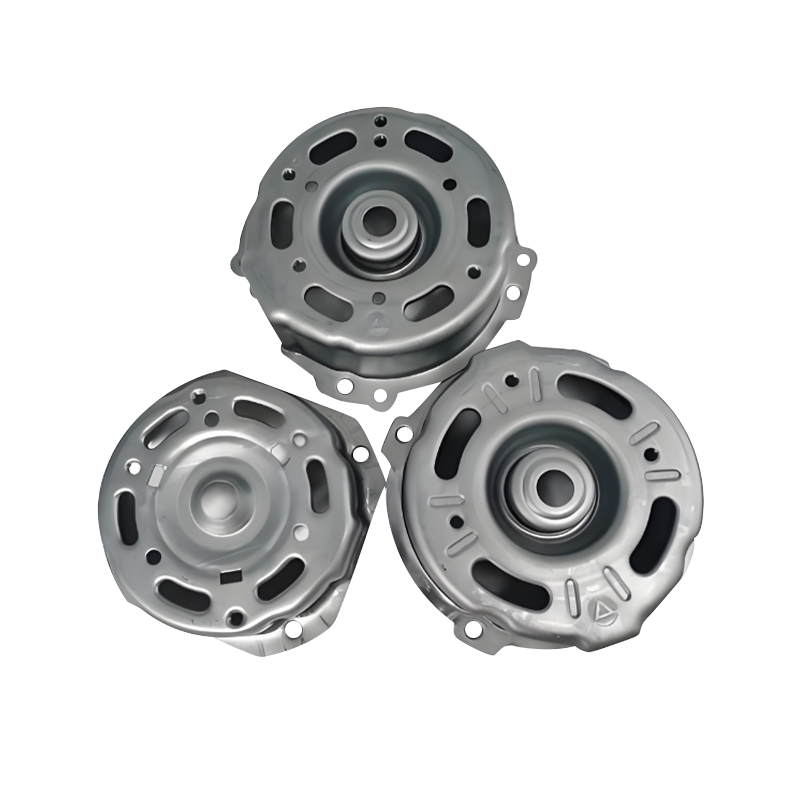 Präzise Stanzteile für Automobilmotorgehäuse für strukturelle Stabilität Diese hochfesten Stahl- oder Aluminiumgehäuse gewährleisten enge Toleranzen und Vibrationsfestigkeit und machen sie zu einer zuverlässigen Wahl für den Schutz von Motoren in anspruchsvollen Automobilumgebungen. Produkt anzeigen →
Für einen tieferen Einblick in die Konsequenzen dieser Wahl lesen Sie Ein praktischer Vergleich zwischen progressiver und Transferprägung .
Vier Variablen, die über die Teilequalität entscheiden
Stanzpräzision
Der Matrizenabstand und der Führungsabstand bestimmen die Kantenqualität. Eine Abstandsänderung von 0,02 mm kann einen messbaren Unterschied in der Grathöhe und der Werkzeugstandzeit bewirken.
Schmierung
Ein gleichmäßiger Schmierfilm verringert die Reibung und hält den Materialfluss aufrecht. Eine unzureichende Schmierung führt zu Riefenbildung und übermäßiger Hitzeentwicklung.
Variation der Materialstärke
Ein Toleranzband eines Stahlwerks von /−0,05 mm kann die Anforderungen an den Umformdruck verändern. Bei korrekter Kompensation durch den Lieferanten bleibt der Output stabil.
Automatisierungsausrichtung
Zuführungen und Transfermechanismen müssen auf den Pressenhub abgestimmt sein. Eine falsch abgestimmte Zufuhrzeit kann zu Abweichungen zwischen den einzelnen Teilen und zu ungeplanten Ausfallzeiten führen.
Prozessvergleich: Welcher Stanzansatz passt zu Ihrem Volumen und Ihren Toleranzen?
Bei der Auswahl geht es nicht nur um die günstigste Matrize. Dies hängt von der Mischung aus Jahresvolumen, gewünschter Toleranz und der Anzahl der Nebenoperationen ab, für die Sie zu zahlen bereit sind.
Tabelle 1: Vereinfachter Vergleich gängiger Metallstanzansätze.
Metrisch
Progressiv
Transfer
Tiefziehen
Werkzeugkosten
Mittel
Hoch
Hochest
Materialverwertung
Gut
Ausgezeichnet
Fair
Dimensionskonsistenz
Sehr hoch
Hoch
Mittel-high
Typische Chargengröße
10.000
5.000
1.000
Vorlaufzeit
4-8 Wochen
6-12 Wochen
8-16 Wochen
Einbindung des Betreibers
Niedrig
Mittel
Hoch
Bei hochvolumigen Automobil- und Elektronikkomponenten weist das progressive Stanzen in der Regel die niedrigsten Kosten pro Teil auf. Das Transferprägen wird für große, tiefe Teile attraktiv, die zwischen den Arbeitsgängen gedreht werden müssen. Bei Motorgehäusen und Batterieabdeckungen, bei denen Rundheit und Wandstärke entscheidend sind, bleibt das Tiefziehen die Standardmethode.
Versteckte Kennzahlen: Wo Qualitätsverlust tatsächlich auftritt
Die meisten Produktionsberichte konzentrieren sich auf die endgültige Fehlerquote. Die versteckten Kosten von Qualitätsverlusten werden durch die Analyse interner Ausschussdaten für ähnliche Stanzteile ermittelt. Das folgende Muster ist repräsentativ für Stanzanlagen mittlerer und großer Chargen.
Der Werkzeugverschleiß ist der größte kontrollierbare Faktor. Durch die Überwachung des Schnittspieltrends und die Durchführung geplanter Werkzeugwartungen kann ein Werk den Ausschuss in der Regel um 15 bis 20 Prozent reduzieren. Materialunterschiede sind schwerer zu kontrollieren, können jedoch durch die Festlegung engerer Spulendickentoleranzen und die Lagerung der Spulen bei stabiler Temperatur und Luftfeuchtigkeit begrenzt werden.
Branchenspezifische Anwendungsverteilung im Stanzbereich
Der Metallstanzprozess bedient je nach Endbauteil ganz unterschiedliche Anforderungen. In Automobilen und Fahrzeugen mit neuer Energie bearbeiten Stanzzulieferer Strukturteile, Sitzrahmen, Motorgehäuse, Batterieabdeckungen und Kupferschienen. In der Elektronik- und Haushaltsgerätebranche stehen bei Teilen wie hochwertigen Ofengehäusen oder Laptop-Komponenten die Oberflächenoptik und enge Toleranzen im Vordergrund. Industrielle Automatisierung und Kompressoren erfordern eine gleichbleibende Wiederholbarkeit über lange Produktionsläufe.
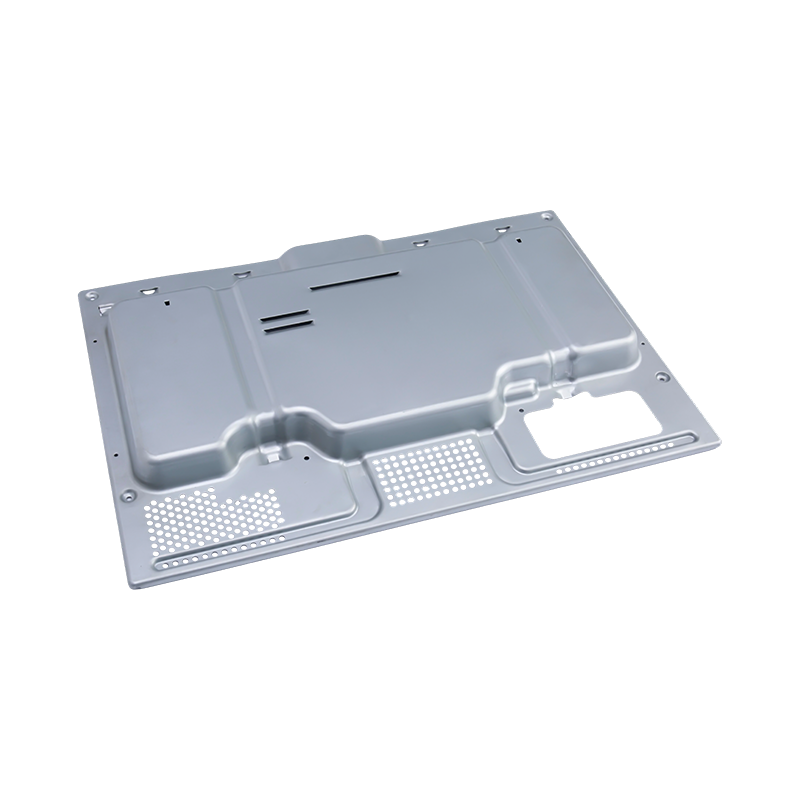 Hitzebeständige Ofenstanzteile mit präziser Oberflächenveredelung Diese aus hitzebeständigen Legierungen gefertigten und mit Rostschutzbeschichtungen versehenen Komponenten halten hohen Temperaturen stand und erfüllen gleichzeitig die Lebensmittelstandards, ideal für Premium-Ofenanwendungen. Produkt anzeigen →
- Automobile und neue Energiefahrzeuge – 46 %
- Elektronik und Haushaltsgeräte – 27 %
- Industrieausrüstung - 17 %
- Andere Sektoren - 10 %
Bei Batterie- und Elektromotorkomponenten sind die mechanischen Eigenschaften wichtiger als das Aussehen.
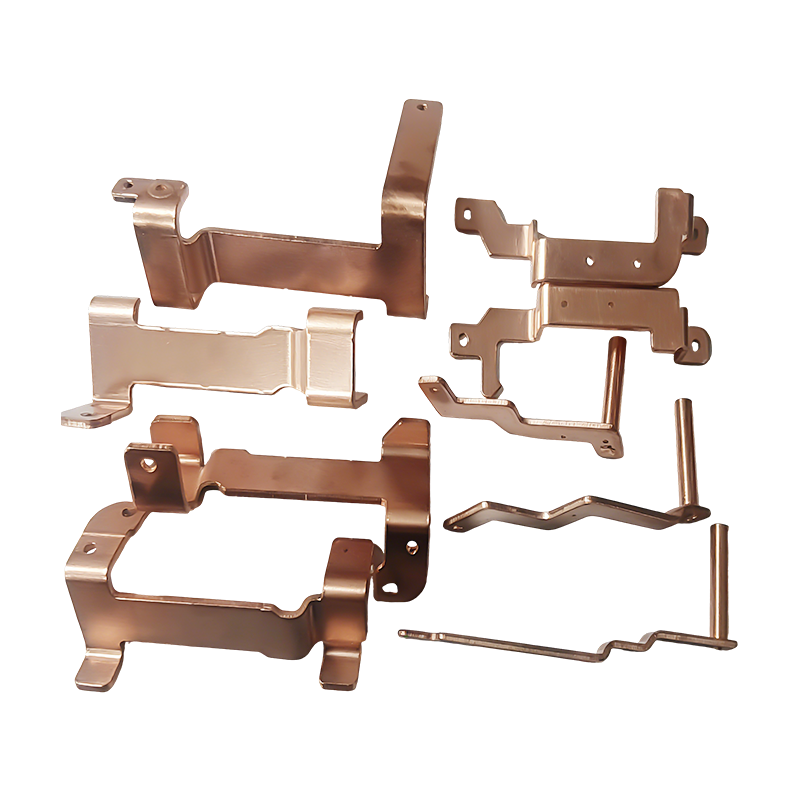
 Hoch-Conductivity Copper Busbar Stampings for EV Power Systems Diese aus hochreinem Kupfer mit präziser Stanzung hergestellten Stromschienen minimieren Energieverluste und bewältigen hohe Ströme, was für eine zuverlässige Stromverteilung in Elektrofahrzeugen unerlässlich ist. Produkt anzeigen →
Eine Kupferschiene mit übermäßiger Grathöhe kann zu lokalen Spannungskonzentrationen in der Baugruppe führen, weshalb der Werkzeugwartung und dem Schneidfreiraum besondere Aufmerksamkeit gewidmet werden muss.
Auswahlhilfe: Von der Zeichnung bis zum druckfertigen Werkzeug
Bei der Auswahl eines Stanzpartners kommt es oft mehr auf die Prozessdisziplin als auf den Preis an. Die folgende Schrittkarte zeigt einen bewährten Weg von der Zeichnungsfreigabe bis zur stabilen Massenproduktion, einschließlich der Automatisierungsübergabe.
1. Design- und Machbarkeitsprüfung
Die Teilezeichnung wird mit Schwerpunkt auf Biegeradien, Materialstärke und Toleranzstapel überprüft. Vor der Bestellung von Werkzeugstahl wird ein DFM-Bericht ausgestellt.
2. Werkzeugdesign und Simulation
Das Design der Matrize basiert auf Rückfederungskompensation und Streifenanordnung. Mithilfe von Simulationssoftware werden Materialfluss und Tonnage vorhergesagt.
3. Materialauswahl und Ausprobieren
Coildicke, Streckgrenze und Oberflächenbeschaffenheit werden mit dem Stahlwerk qualifiziert. Beim Probepressenlauf wird überprüft, ob das erste Teil den Zeichnungsanforderungen entspricht.
4. Automatisierung und Pressenintegration
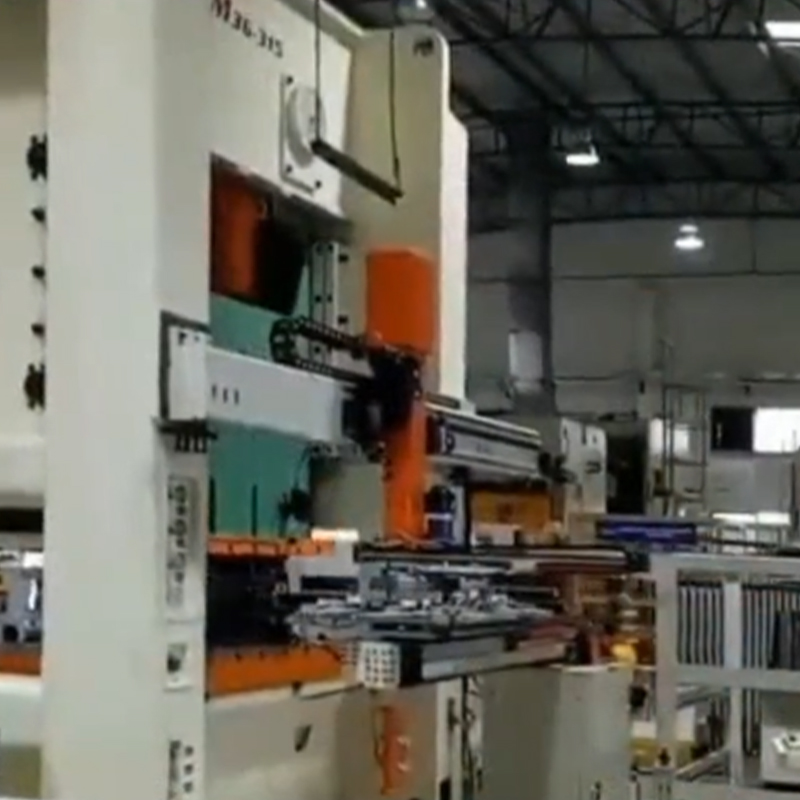
Zuführungen, Entstapler und Transfermechanismen sind mit dem Pressenablauf verknüpft. Der Lieferant kann diesen Schritt zu einer vollständigen Stanzautomatisierungslinie mit Teileauswurf und Inspektion erweitern.
5. Probenahme, PPAP und Massenproduktion
Dimensions- und Fähigkeitsstudien werden an einer definierten Stichprobengröße durchgeführt. Nach der Genehmigung läuft die Produktionslinie unter Prozesskontrolle mit regelmäßigen Werkzeugwartungsstopps.
Dieser Weg ist besonders wichtig, wenn ein Kunde eine schlüsselfertige Lösung erwartet. Ein Lieferant, der Werkzeugdesign, Stanzausgabe und Automatisierungsausrüstung unter einem Dach verwalten kann, reduziert die Schnittstellen, die normalerweise zu Projektverzögerungen führen.
Überlegungen zur Wartung und Compliance
Auch ein gut konstruiertes Werkzeug verliert mit jedem Schlag an Präzision. Die praktische Realität ist, dass die Produktivität mehr von der geplanten Wartung als von der Druckmaschinenmarke abhängt. Zu einem zuverlässigen Wartungsprogramm gehören die Kontrolle des Führungsspiels, die Inspektion der Schneidkante, die Analyse des Schmiertanks und die Aufbewahrung der Matrizen mit einer Rostschutzbeschichtung.
Auf der Produktionsseite sollte die Inspektion des gestanzten Teils an die Zertifikatsdaten des Werks gebunden sein. Eine unerwartete Änderung der Materialstärke oder Streckgrenze sollte einen neuen Probendurchlauf auslösen und nicht eine sofortige Anpassung der Presseneinstellungen.
Compliance-Anforderungen umfassen in der Regel drei Bereiche: Produktrückverfolgbarkeit, Arbeitssicherheit und umweltschonender Umgang mit Schmierstoffen und Coil-Abfällen. Der Lieferant muss Chargenprotokolle führen und diese zur Überprüfung bereithalten. Schutzbarrieren, Lichtvorhänge und Reset-Prozeduren gehören bei modernen Druckmaschinen zum Standard. Altöl, gebrauchtes Schmiermittel und Spulenenden benötigen einen dokumentierten Entsorgungsablauf.
Ein Stempelpartner, der diese Themen im Angebot behandelt, zeigt, dass der Prozess unter Kontrolle ist. Das ist das Maß an Disziplin, das ein Käufer erwarten sollte, wenn das Teil in Automobil-, Haushaltsgeräte- oder Industrieausrüstungsanwendungen verwendet wird.
Vorheriger Beitrag
Metallstanzen erklärt: Der vollständige Leitfaden zu Prozess, Materialien und Kosten
Nächster Beitrag
Metallstanzen für die Automobilindustrie: Verfahren, Anwendungen und Lieferantenauswahl
Unser Produkte.
Starten Sie Ihr Geschäft mit einem OEM-Hersteller direkt hier!

Durch Innovation bieten wir globalen Kunden vollständige schlüsselfertige Lösungen!
SCHNELLZUGRIFF
NACHRICHTEN
KONTAKTINFORMATIONEN.
-
 +86-139 1308 8972
-

-
 Nr. 118 Yexin Road, Wirtschaftsentwicklungszone Wujiang, Suzhou, China
Urheberrecht © Suzhou Shuangqisi Mold Equipment Co., Ltd. Alle Rechte vorbehalten. Tiefzieh-Metallstanzunternehmen
